


低速テスト時には問題なくラインが稼働するにもかかわらず、通常の生産速度に引き上げた瞬間に箱の位置ずれが発生し始めることがよくあります。よくある対応策は、速度を落とし、それを機械の限界として扱うことです。しかし、ほとんどの場合、実際の原因は、段ボール折り込み接着機が高速に対応できないことではなく、コンベヤーセクションのわずかなトラッキング誤差(低速時にはほとんど問題にならない程度)が、速度が上がることで増幅され、顕在化することにあります。
速度を上げると位置ずれが発生する理由
コンベヤーベルトは、最初から完全に中央に位置していることはほとんどなく、適切にメンテナンスされたラインであっても、多少のドリフトは正常です。低速では、このドリフトは自己修正する時間があるか、あるいは問題になるほど急速に蓄積されません。速度が上がると、同じ小さな誤差がより短い時間枠で複合され、低速では真っ直ぐに搬送されていた箱が、次のステーションに到達する前に片側に寄り始めます。これは、コンベヤーシステム全般に広く見られるパターンです。低速では無害な小さな位置ずれが、距離と速度によって拡大され、特に長いコンベヤー区間で顕著になります。フォルダーグルアーのコンベヤーセクションはまさにこの種のシステムであり、そのため、位置ずれが低速テスト運転中ではなく、ラインが意図された運転速度に引き上げられた後にのみ現れることが多いのです。
2つ目の要因は、ベルト全体への圧力の掛け方です。多くのコンベヤーセクションは、箱の長さやスタイルに関係なく、ベルト幅全体にわたって単一の差別化されていない圧力設定に依存しています。これは、単独で安定して保持できるほど短く硬い箱には十分機能しますが、長い箱や薄い箱では、先端と後端が適切に保持されていても、ベルト走行の中間部分で支持が失われる可能性があります。低速では、この中間部分の不安定性は軽微です。高速では、箱がコンベヤーを通過する前に位置がずれてしまうほどになることがよくあります。
位置ずれが不良品の連続に発展する前に、初期の兆候を認識することが役立ちます。ベルトの片側に不均一な摩耗が見られる、箱がランダムな方向ではなく常に同じ側にずれる、速度が上がるにつれてわずかな振動や異音が発生する、これらはすべて、トラッキングが安定せずに動き始めている兆候です。これらの兆候は一度に現れるのではなく、徐々に現れる傾向があるため、数バッチが影響を受けた後にようやく気づかれることが多いのです。
3つ目の要因は、特に段取り替え後に現れます。コンベヤーの圧力と位置決めを新しい箱のスタイルごとに手動でリセットする必要がある場合、特に前回の設定が完全にクリアされていない場合、次の運転にわずかな不整合が持ち越される可能性があります。位置ずれの問題は、段取り替え後の最初の数百枚に集中して発生することが多く、これは機械的な欠陥というよりも、まだ修正されていない、残った段取りのばらつきを示しています。
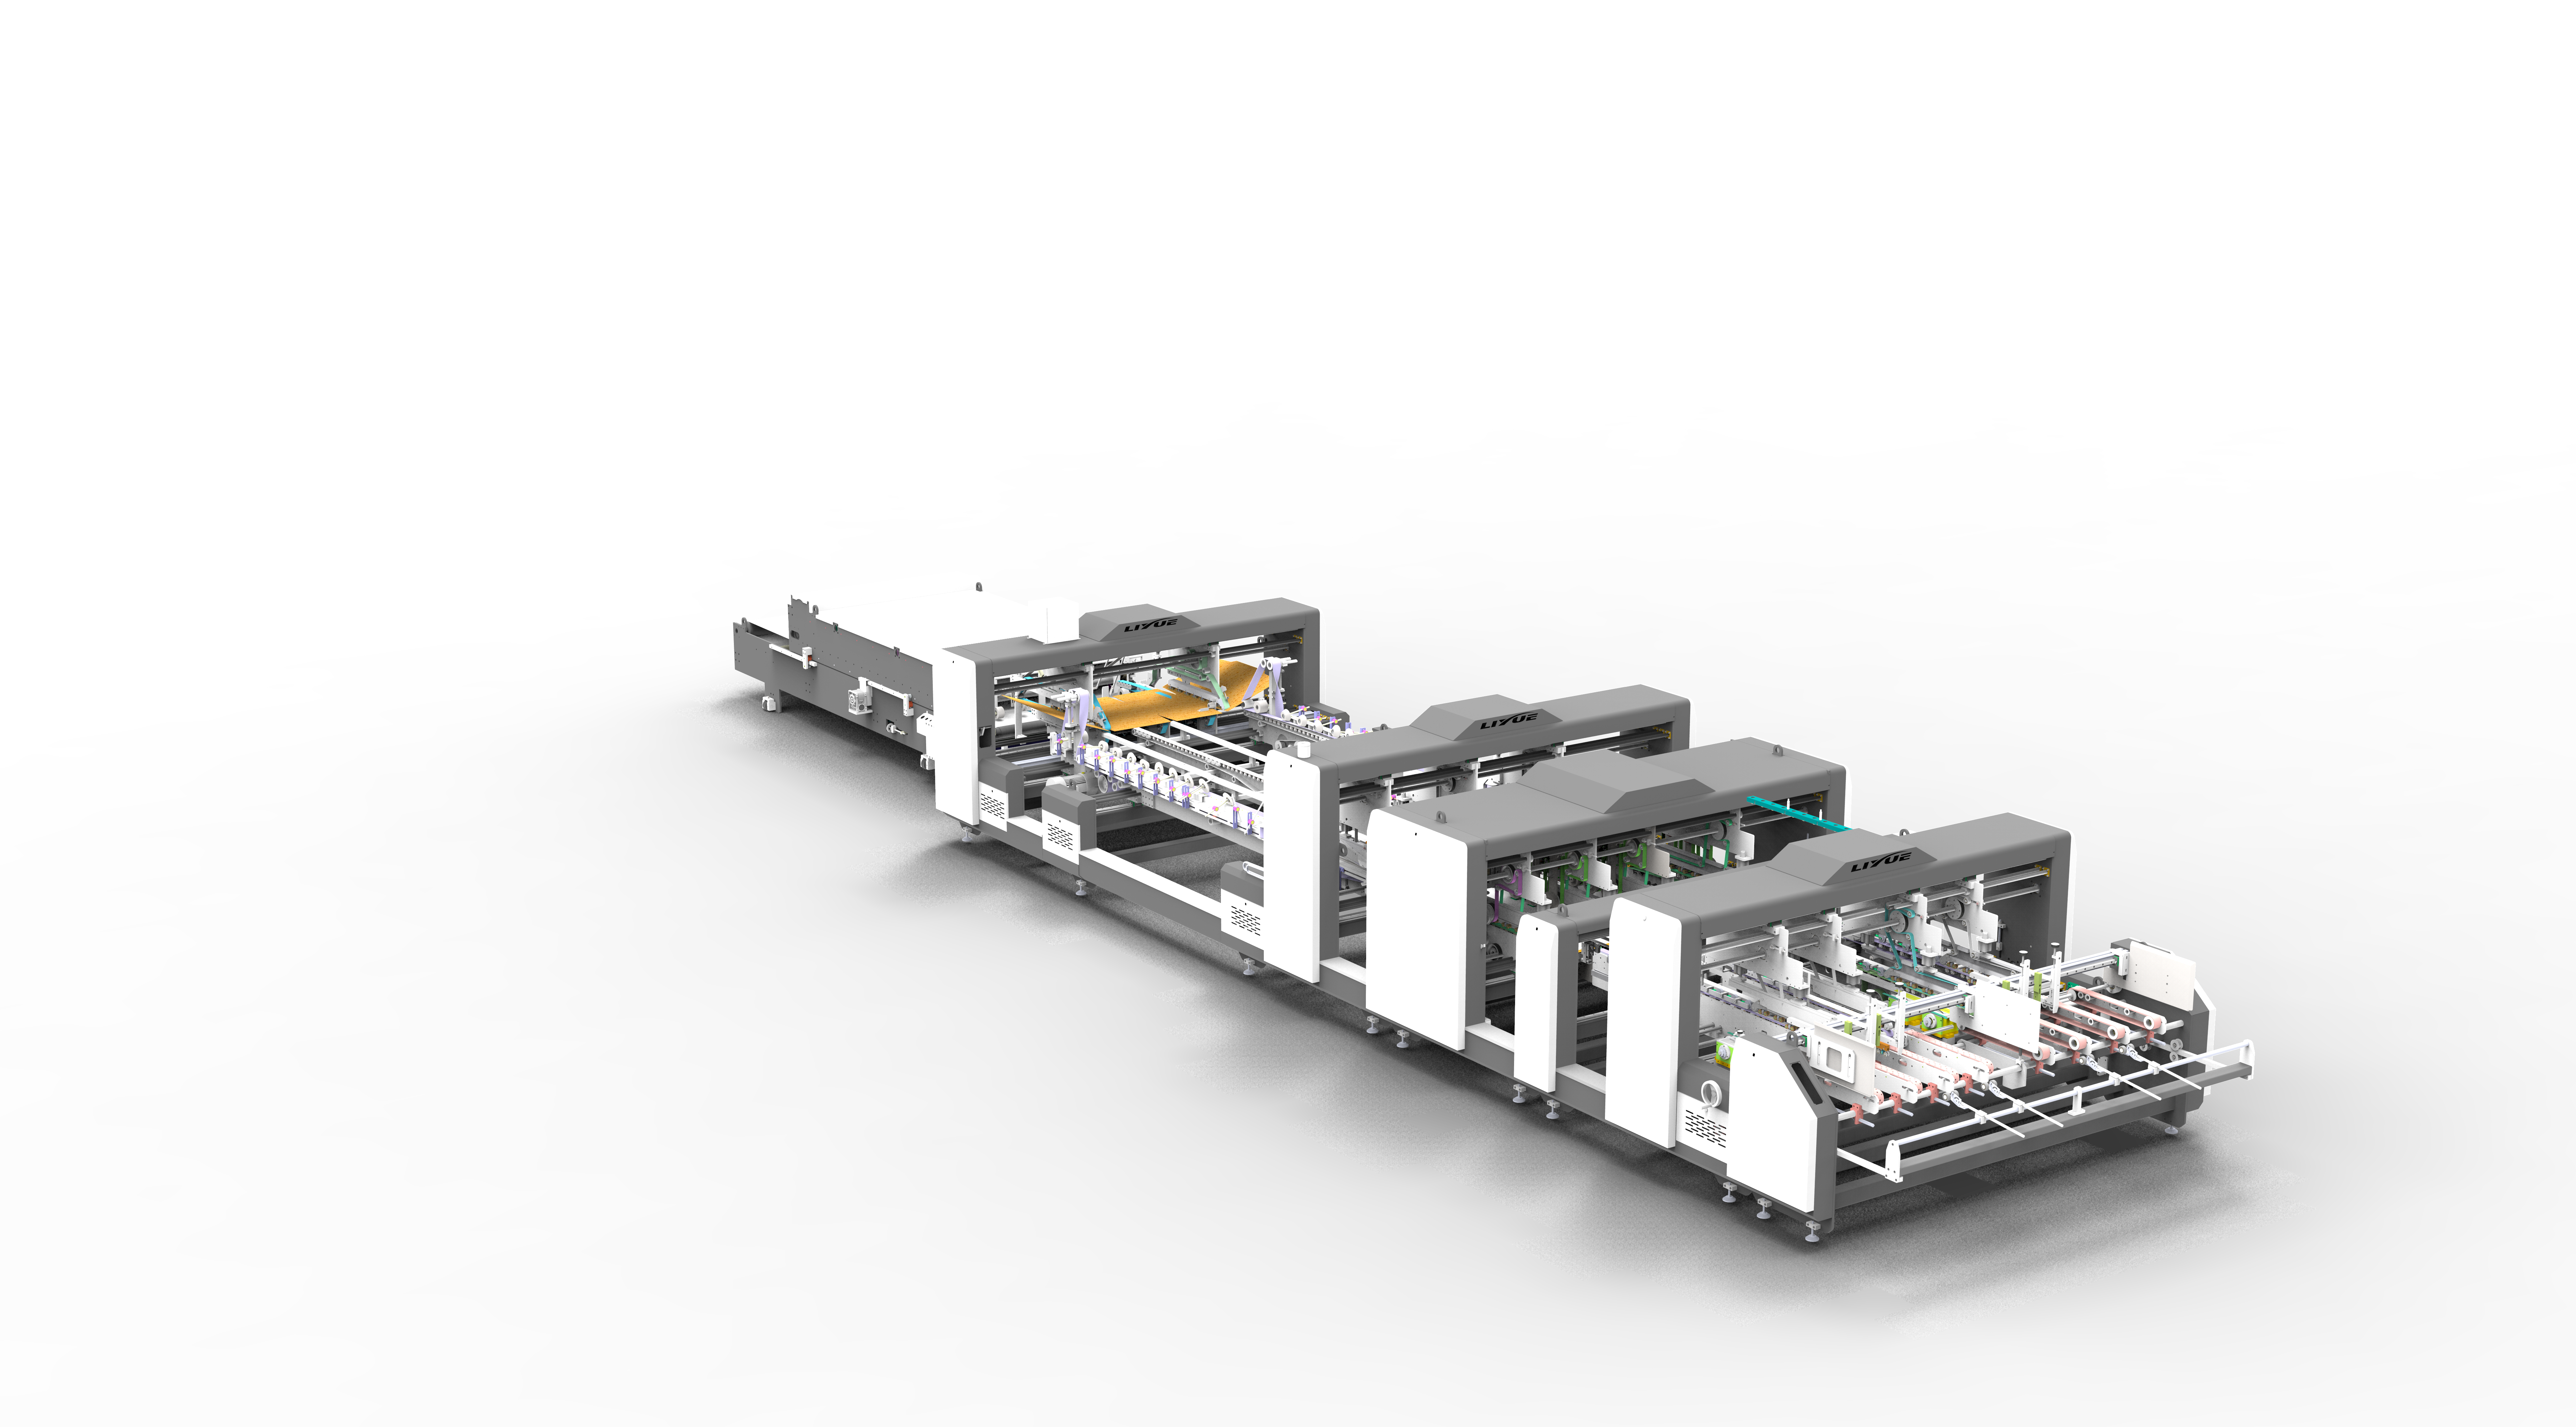
当社のコンベヤーセクションがこの問題をどのように解決するか
当社は、段ボール折り込み接着機のコンベヤーセクションを、高速安定性を高速モーターの副産物として扱うのではなく、これらの特定の障害点に基づいて設計しました。
コンベヤーは、手動および自動追従モードの両方をサポートするモーター駆動システムで動作します。追従モードでは、コンベヤーは、状況に関係なく固定速度で動作するのではなく、箱がセクションを実際にどのように通過しているかに応じて応答します。これにより、ラインが定格出力に向けて押し上げられたときに現れる速度に依存しないドリフトを低減します。
単一の差別化されていない圧力設定に起因する中間部分の不安定性に対処するため、コンベヤーセクションは、ベルト全体にわたる1つの一律設定ではなく、4つの独立して制御可能な圧力ゾーンを使用しています。これにより、箱の長さやスタイルに応じて圧力を調整できるため、長い箱や薄い箱でも、端の圧力だけに頼って真っ直ぐに保つのではなく、実際に必要な場所で支持を得られます。このゾーンベースの制御こそが、安定した高速走行と徐々に進行するドリフトとの間の違いのほとんどを生み出しており、ラインの後段で補正するのではなく、箱が安定性を失うポイントに直接対処します。
3つ目の問題である、段取り替え後の残存する段取りのばらつきは、圧力制御システムに組み込まれたメモリーリコール機能によって対処されます。新しい箱のスタイルごとに圧力と位置決めを手作業でリセットする代わりに、オペレーターは特定のスタイルの保存された設定を呼び出すことができ、段取り替え後の最初の製品で位置ずれの問題が集中する傾向がある小さな不整合を引き起こす手動の試行錯誤を排除します。厚さや剛性が異なる板紙の種類を扱う工場向けには、固定ゾーン設定だけでは達成できないコンベヤー圧力を微調整するための、オプションのシリンダー圧力調整システムも利用可能です。
コンベヤーだけでなく、ライン全体の安定性
コンベヤーのトラッキング精度は、その上流のステーションがすでに適切に位置合わせされた箱を送り出している場合に最もよく維持されます。独立して駆動される上下パレットを備えたスクエアリングセクションは、箱がコンベヤーに到達する前に位置の一貫性を維持し、モーター調整ガイドベルトを中心に構築されたスプライシングセクションは、コンベヤーに入る箱が、ラインの前工程で生じた位置ずれを補正するのではなく、すでに直角であることを保証します。これらのステーションはどれもコンベヤーセクションの機能を代替するものではありませんが、適切に位置合わせされた入力を処理するコンベヤーは、自身が引き起こしていない問題を修正しようとするものよりも、はるかに確実に高速でのトラッキングを維持します。
このシステムの背後にある駆動コンポーネントは、機械的なレイアウトと同じくらい重要です。モーター駆動の圧力ゾーンとプログラマブルメモリー設定の組み合わせにより、オペレーターは、箱のスタイルが変わるたびに感覚で再調整しなければならない手動調整ではなく、再現性のあるセットアップを実現できます。この再現性こそが、トラッキング精度を維持するために速度を犠牲にする必要なく、ラインをより高い出力に向けて押し上げる際に安定性を維持するための鍵です。
試行錯誤なしでフルスピードを達成する
高速時の箱の位置ずれは、段ボール折り込み接着機が限界に達したことを示す兆候であることはほとんどありません。これは通常、速度によって顕在化したトラッキング誤差、箱の長さに合わせて調整されていない圧力制御、または前回の段取り替えから残った段取りのばらつきの結果です。追従コンベヤー制御、ゾーンベースの圧力調整、および呼び出し可能な設定を通じてこれらのポイントに直接対処することで、一般的に、オペレーターに機械の実際の能力よりも低速で運転させる原因となるドリフトなしに、ラインを意図された出力速度に到達させることができます。
段ボール折り込み接着機のメーカーとして、当社は、さまざまな箱の長さや速度で稼働する生産ラインからのフィードバックに基づいて、まさにこれらの原因を中心にコンベヤーセクションを構築しています。貴社のラインで、より高い出力を目指した際に位置ずれが発生している場合、当社の技術チームが貴社の箱の範囲と現在のセットアップを確認し、トラッキング問題の実際の原因を特定するお手伝いをいたします。
 製品



