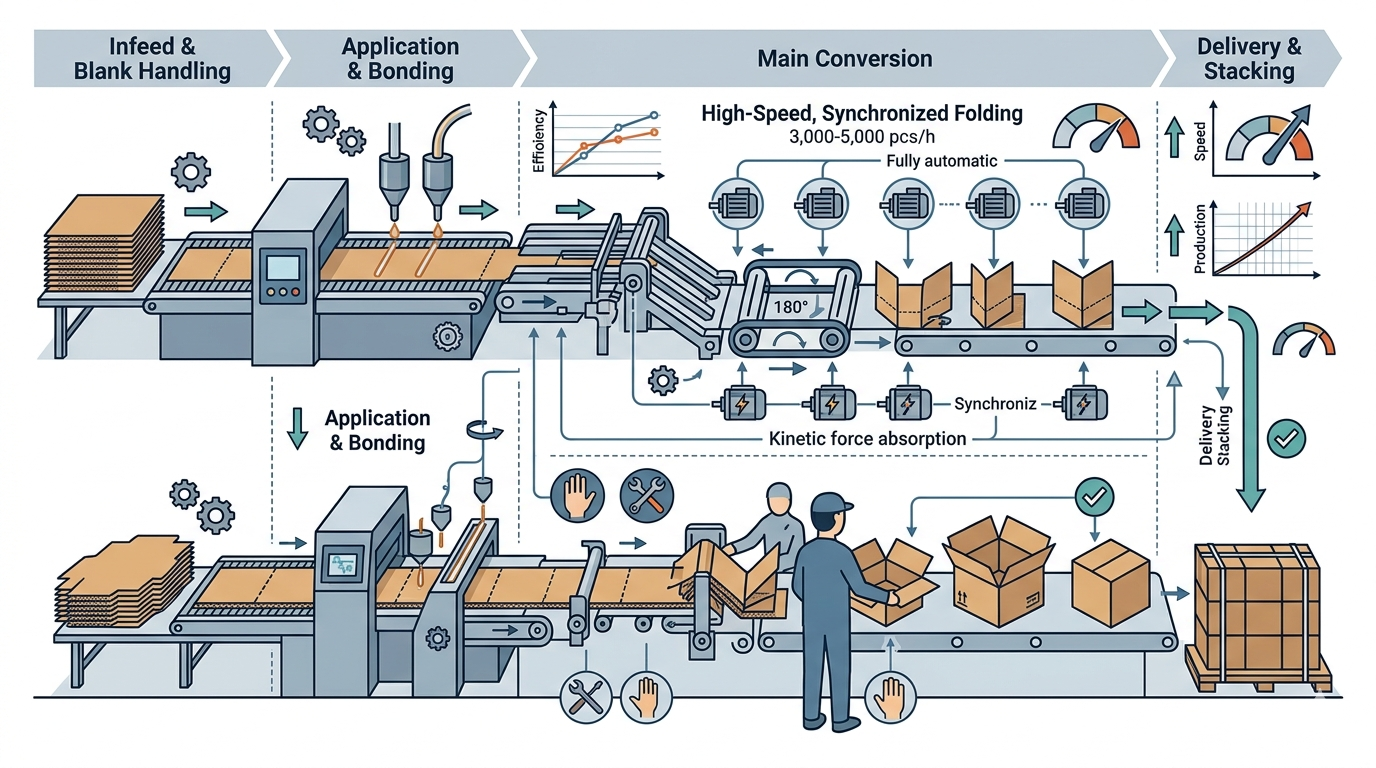
釣り竿は、段ボール製荷姿(コルゲート・カートン)で出荷される消費財の中でも最も長尺な製品の一つである。二つ折り式で全長12フィート(約366 cm)の釣り竿向けに販売される段ボール箱は、その長さが概ね190 cmであり、さらに長い箱を必要とする釣り竿も存在する。この形状の段ボール箱は断面積が小さく、長さが極めて大きいという特徴を持ち、その縦横比が製造工程における要件を変化させる。二枚貼り折り・接着機は、箱を2枚の段ボールシートから構成し、各工程の長さ調整が可能であるため、このような用途に適している。
長尺・細長型段ボール箱に潜む製造課題
釣り竿用段ボール箱は、脆弱かつ細長な製品を収容するため、箱自体が十分な保護機能を提供しなければならない。長尺段ボール箱の小売供給業者は、主な要件を一貫して次のように記述する:箱は宅配便または郵便輸送中に発生する圧縮、曲げおよび衝撃に対して耐性を有すること。長手方向にたわむ箱は、その応力を内部の釣り竿へ直接伝達する。段ボール原紙の選定は重要であるが、折り位置の精度および継ぎ目強度も同様に重要であり、成形不良の箱は素材の持つ本来の強度を下回る。
接着継ぎ目は第二の課題である。小型段ボール箱では継ぎ目の長さは数十cm程度であるが、長尺フォーマットの箱では継ぎ目が箱の全長にわたって延びる。接着剤の塗布量にわずかでもばらつきがあると、その距離のどこかで明確に現れ、端部で剥離する薄塗布部や、押し出しにより段ボール表面にシミを残す過塗布部として検出される。通常、短尺継ぎ目に最適化された従来型装置では、このような長距離にわたる接着膜の均一性を維持することが困難である。
シートの取扱いは第三の課題である。長尺・狭幅の段ボール板は正方形のブランクに比べて安定性が低く、給紙時に横方向へのズレが生じやすく、搬送および積層中にわずかなねじれが発生する。歪んだブランクから成形された箱は機械の直角度を損ない、1メートル以上の長さにおいては、微小なねじれであっても視認可能となる。直角度を欠く段ボール箱は、充填作業、パレタイズ作業および封緘作業のいずれにおいても困難を伴う。手動補正や頻繁な停止による対応に依存する工場では、信頼性の向上を図ることなく生産能力を失う。
タックル製造、直販出荷およびキット組立における釣り竿用段ボール箱
タックルメーカーは、完成済み釣り竿の外装梱包として長尺段ボール箱を用いる。その要求は一貫性である。同一モデルの釣り竿向けに数百乃至数千個単位で製造される段ボール箱は、寸法が完全に同一でなければならない。これにより釣り竿が正確に収容され、パレット上での積層も均一化される。初号機から最終号機まで折り位置を一定に保つ機械はこの要件を満たすが、シフト中に位置ずれが生じる機械は、後工程の充填ラインが吸収せざるを得ないばらつきを発生させる。
消費者直販およびEC出荷では、同一製品に対し異なる要求が課される。釣り竿は宅配ネットワークを経由して輸送されるため、段ボール箱は落下、積層および圧縮を受ける。この条件下においても接着継ぎ目は閉じた状態を維持しなければならず、箱全体の形状も保持されなければならない。ここで重要な評価指標は、継ぎ目全長にわたる接着品質である。一点で開口した継ぎ目は、箱全体の崩落を引き起こし、結果として釣り竿を損傷させる可能性がある。
釣り竿およびタックルセットはさらに多様性を増す。メーカーは単体の釣り竿、リール付き釣り竿、あるいは付属品付き釣り竿のいずれかを出荷するが、それぞれの組合せによって若干異なる段ボール箱が必要となる。このパターンは、中規模の注文数で多数の段ボールサイズを生じさせる。これらの段ボール箱を製造する段ボール工場にとって、実務上の課題は、機械が長時間の試行調整を伴わずに、あるフォーマットから次のフォーマットへ迅速に切替可能であるかという点である。
長尺対応を前提とした給紙、継ぎ目形成および押え構造
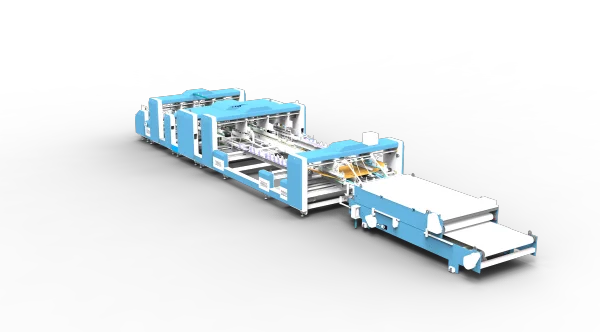
当社の二枚貼り折り・接着機は、可変セクション構造を採用しており、これが長尺フォーマット段ボール箱への適用性を担保している。給紙セクションは独立したサーボモーター駆動の摩擦給紙装置を備え、幅方向に調整可能なサイドフラップおよび紙束後方部に設置された引き込み式リアサポートを有する。このリアサポートは特に長尺段ボール箱向けに設計されており、エアサクション機能によりシート分離を促進し、重送りを防止する。長尺・狭幅のブランクに対しては、シートが機械入口部で正確に位置取り、直角度を保つことが可能である。
継ぎ目形成セクションは、長尺継ぎ目に直接対応する。多ガイドプレート構造を採用し、電動スクリューによる精密調整が可能であり、調整値はメモリに保存できる。このセクションのベルトコンベアは独立サーボモーターで駆動され、鋼球式プレス機構により段ボール板を接着中に保持し、光電センサによりシートの位置決めを制御する。継ぎ目接合部では、ホット接着およびコールド接着のデュアルコーティング方式を採用することで、接着部の確実な硬化を実現する。プレスおよび搬送作用が継ぎ目全長にわたって均一に作用するため、長尺段ボール箱の先端から末端まで接着強度が均一となり、輸送中の釣り竿に必要な強度を確保する。
押えおよび搬送セクションは、長尺対応設計の最後の要素である。押えセクションは専用モーターで駆動され、上下のガイドプレートが別個に調整可能であるため、段ボール箱の長さに合わせて設定できる。搬送セクションは手動モードまたは自動追従モードで動作し、上部プレス部は段ボール箱の長さに応じて前後移動が可能であり、オプションでシリンダ式圧力調整機能を備える。実務上、これらの機能により、工場は製造対象の段ボール箱に応じて機械を個別に設定でき、すべての段ボール箱を固定された同一構成で無理に通過させる必要がなくなる。
接着工程も同様の適応性原則に基づく。接着セクションは機械式ローラーによる接着剤塗布を採用し、ホット・ディッピング、コールド・ディッピングおよびオプションのスプレー方式を選択可能である。釣り竿用段ボール箱を製造する工場は、使用する段ボール板および接着剤の特性に応じて最適な方式を選択でき、継ぎ目全長にわたる均一な接着膜形成を実現する。継ぎ目形成セクションのメモリ保存機能により、既存注文の再現が容易となり、釣り竿モデルおよびキットバリエーション間の切替時間を短縮する。
段ボール箱の長さ仕様は工場ごとに異なるため、当社では単一の固定範囲を提示しない。本機は、タックルメーカーまたは段ボール工場が求める段ボール箱フォーマットに応じて、カスタマイズおよび構成設定が可能である。打合せ初期段階で展開寸法および段ボール板のグレードを提示いただければ、実際の作業内容に適合する構成設定が可能となる。
釣り竿の破損低減および注文切替の高速化
長尺段ボール箱が機械から直角度を保ち、均一な接着強度の継ぎ目で排出された場合、複数の下流工程におけるメリットが得られる。釣り竿の収容が一貫性を保ち、弱いまたは歪んだ継ぎ目を持つ箱に比べて、輸送中の曲げおよび圧縮荷重に対する耐性が向上する。釣り竿の破損が減少すれば、返品および包装に関する紛争も減少し、長距離出荷を行うメーカーおよび消費者と直接取引を行う販売事業者にとって意義が大きい。
生産計画立案も容易になる。釣り竿およびタックル顧客向けにサービスを提供する工場では、短納期・多品種の段ボール箱長さを扱うことが一般的であり、メモリ保存設定の呼び出しおよび長さに応じたガイドプレート調整機能により、注文間の切替時間が短縮される。この時間は工場に還元される生産能力であり、年間を通じた混合注文において累積効果が顕著となる。
当社の二枚貼り折り・接着機は、給紙部から排出部に至るまで段ボール板を厳密に制御することを目的として設計されている。これは、長尺フォーマット段ボール箱が許容誤差の余地をほとんど与えないからである。釣り竿、タックルセット、その他の長尺・狭幅製品向け段ボール箱を製造される場合は、展開寸法、段ボール板のグレードおよび日産目標数量をお知らせください。当社はそれらを機械構成と照合し、お客様の生産ニーズに適合する設定について協議いたします。
 技術百科