ミカン類、バナナ、パイナップルは極めて傷みやすく、出荷者から消費者に至るまで冷却が途切れることなく維持される必要がある。この流通過程における主要な容器は段ボール箱であり、その品質は箱内果実の状態と密接に連動する。段ボール用フォルダグルーアーは段ボール箱製造工程の最終段階で稼働し、平らな展開板(ブランク)を折り畳み、接着し、完成した段ボール箱へと成形する。この工程の精度は、出荷先の選果場へ到達するすべての段ボール箱の強度、直角度および外観品質を直接決定する。
果実包装が段ボール箱に求める要件
果実用段ボール箱は複数の要件を同時に満たす必要があり、その中でも換気性能が最優先される。例えば、ミカン類の輸出用段ボール箱では、表面積の約5%を換気孔として打ち抜く仕様が一般的である。これらの開口部の配置は極めて重要であり、不適切な換気構造は低温貯蔵中の不均一冷却および生理障害を引き起こす可能性がある。
換気機能には構造的コストが伴う。換気付き果実包装に関する公刊レビューによれば、換気孔および手提げ穴は段ボール箱の圧縮強度を10~40%低下させることが報告されている。一旦段ボール原紙がこのように弱体化すると、接着部および全体的な箱形状がその補償を担わざるを得なくなる。さらに、流通環境は追加の負荷を課す:相対湿度約85%という高湿条件下で荷重を受けて積み上げられるため、接着部の弱さまたは不均一性が存在する段ボール箱は、このような条件下でほとんど余裕を持たない状態となる。
従来の折り畳み・接着方式の限界
手作業および基本的な半自動接着方式は、オペレーターの判断およびローラーの状態に大きく依存する。ある段ボール箱では接着ラインが薄く、次の箱では過剰に厚くなるといった不均一性が生じる。接着剤が不足すれば、取扱中に開口する脆弱な接着部となり、過剰に塗布すれば圧力により押し出されて箱表面にシミを残したり、搬送ベルトを汚染したりする。いずれの結果も、長距離輸送・低温保管・積み上げを前提とする段ボール箱にとっては許容できない。
大型段ボール箱ではさらに困難が増す。多くの場合、継ぎ目(スプライス)で接合された2枚の段ボール板から構成されるが、わずかな板の位置ずれによって接着位置が変化し、完成した箱がわずかに歪む(非直角化)事象が発生する。直角度を欠く段ボール箱はパレット上での積み上げ性が劣り、下層の段ボール箱へと荷重を不均一に伝達する。また、果実の包装は収穫期に合わせて行われ、多品種・多サイズに対応する必要があるため、切替時間が長いと果実の待機時間=無駄な停止時間へと直結する。従来型装置はまさにこれらの点——接着ラインの一貫性、継ぎ目の精度、および注文間の切替速度——において最も弱い。
段ボール用フォルダグルーアーが果実用段ボール箱製造工程に与える役割
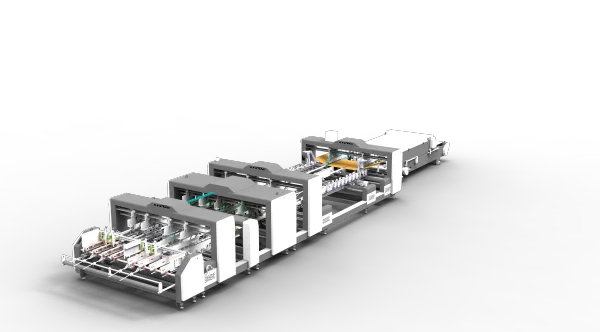
全自動2枚貼り段ボール箱フォルダグルーアーは、供給・接着・折り畳み・継ぎ目形成・プレス・搬送を一貫した連続ラインで行う。果実包装における特に大きな価値は、大型段ボール箱に対して発揮される:2枚の段ボール板を単一パスで正確に継ぎ目形成・接着し、完成箱を即時積み上げ可能な状態でラインから排出する。これにより段ボールメーカーは、反復的な手作業に依存することなく一貫した生産性を確保できる。
本アプリケーションは前述の要求に沿って設計されている。輸出向けミカン類段ボール箱は積み上げ・低温貯蔵・長距離輸送を前提としており、各接着部の品質は実質的な信頼性を左右する。バナナおよびパイナップル用段ボール箱は一般に大型かつ重量物を収容するため、日常使用における直角度および接着強度が重要となる。複数の果実カテゴリーに対応する加工業者は、長時間の停止を伴わないサイズ切替を必要とし、高速切替機能を備えた自動ラインはこうした業務パターンに適合する。いずれの場合においても、本機は段ボール箱の設計自体を変更しない。あくまでその設計に基づく折り畳みおよび接着工程を再現可能にすることを目的としており、これは果実用段ボール箱の購入者がサプライヤーに求める根本的要求である。
果実包装ニーズに最適化された接着・継ぎ目形成機能
当社機械において果実用段ボール箱の品質に最も影響を与えるのは2つのセクションである。第1に接着セクションであり、機械式ローラー接着方式を採用し、ホットグルーおよびコールドグルーの両方を運転可能であり、スプレーグルー方式はオプションとして提供される。この幅広い対応範囲により、段ボールメーカーは原紙材質、接着剤種類および流通環境に応じて最適な接着方法を選択できる。高湿低温貯蔵を想定する段ボール箱では、接着部における均一な接着膜が信頼性ある結合の出発点であり、接着方法の選択可能性は各ジョブごとに接着膜をチューニングするための操作余地を提供する。
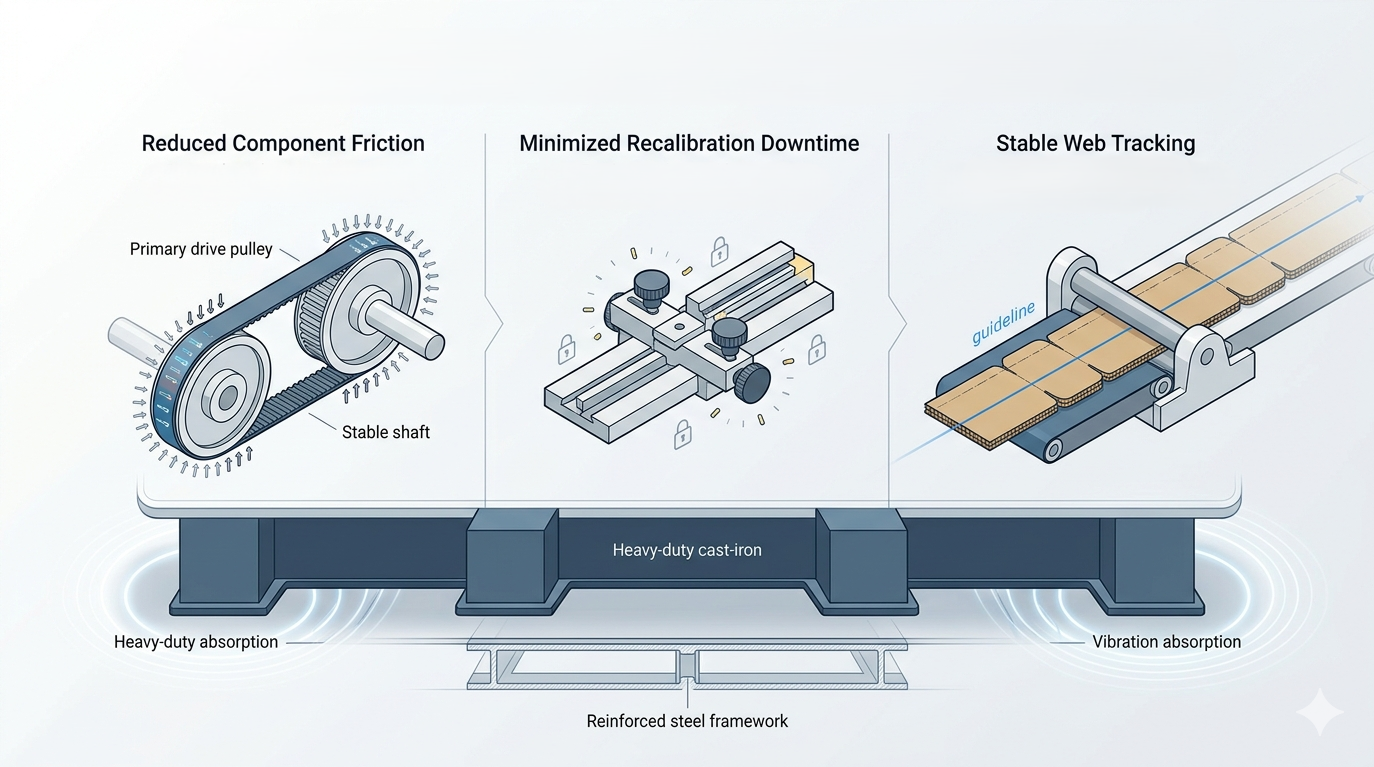
第2に継ぎ目形成セクションであり、大型段ボール箱において最も厳しい要求が課される継ぎ目を形成する。ガイドプレートは電動駆動式リードスクリューおよびメモリ機能付きで調整可能であるため、同一注文の再設定は手動による再調整ではなく、迅速な復元が可能である。2台のサーボ制御ベルト搬送機および光電センサーによる精密誘導により、段ボール板を正確に位置合わせし、完成箱の直角度を支える。継ぎ目部には鋼球式板押さえ機構およびホット/コールド併用二重塗布を採用し、構造荷重が集中する箇所の結合強度を高める。それ以前の工程——安定した吸引供給、一定速度の折り畳み、整然としたプレス——は、ブランクを継ぎ目形成工程へ一貫した状態で供給し、完成段ボール箱の規格性を維持する役割を果たす。
最終的な段ボール箱性能は依然として原紙グレード、換気孔設計および選択された接着剤に依存するため、当社は本機械を段ボール箱全体仕様の一部と位置づけている。当社の役割は、折り畳み・接着・継ぎ目形成という各工程を、プロセスが許容する限り制御可能かつ再現可能なものとすることである。
当社機械による信頼性の高い果実用段ボール箱の構築
果実包装は段ボール箱に換気性・高湿環境耐性・積み上げ耐性という複数の要求を同時に課すが、その中で段ボールメーカーが製造ライン上で完全に制御可能な要素の一つが、高品質な接着部である。当社の段ボール用フォルダグルーアーはこの責任を核として設計されており、制御可能な接着、高精度な継ぎ目形成、および多様な注文への高速切替を実現する。当社は自社工場にて設計・製造を行い、CE認証および中国特許を取得済みであり、現在34の地域における顧客工場で稼働している。ミカン類、バナナ、パイナップル向けの段ボール箱生産をご計画のメーカー様は、ご希望の段ボール箱サイズおよび接着要件をお知らせいただければ、当社チームが最適な構成をご提案する。
 技術百科