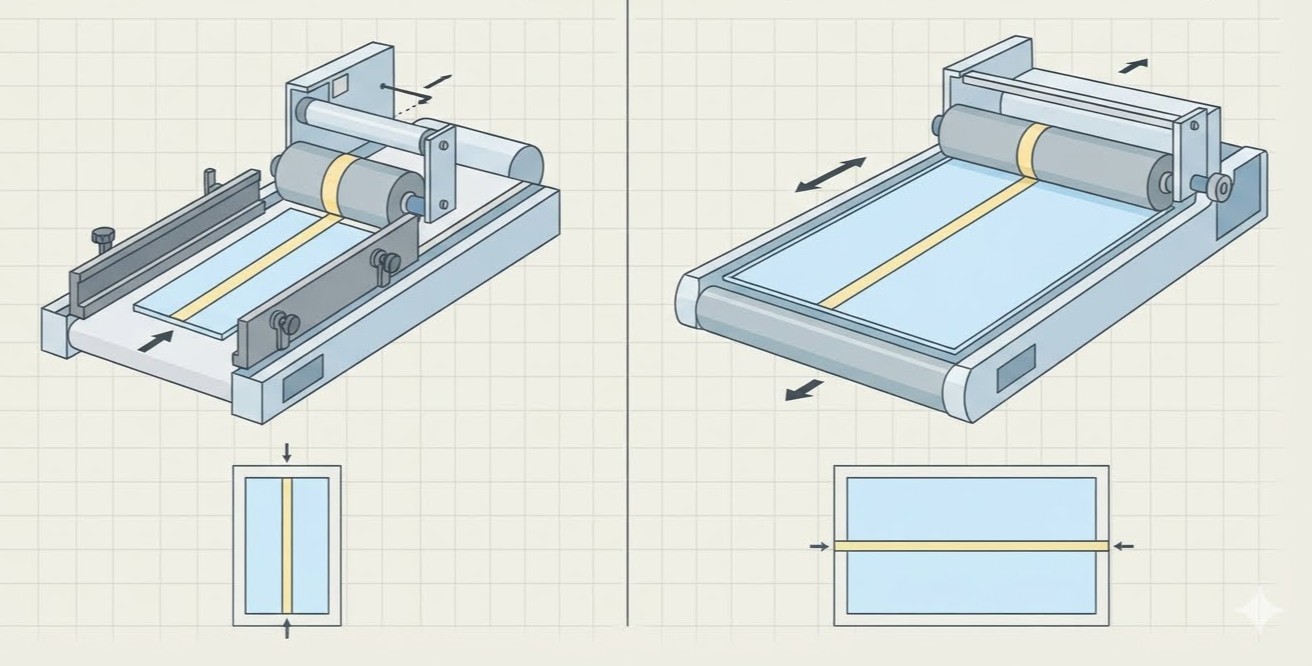
アロマキャンドルは通常、ガラス、セラミック、または金属製の容器に注がれる。充填済みの容器は寸法に対して重量があり、底面が滑らかである。ギフトボックス内部では、内装材(ライニング)が容器の位置を保持する役割を果たす。内装材がずれると、容器も連動してずれるため、内装材のずれは包装構造の弱さを示す最初の兆候となることが多い。両面テープアプリケーターマシンは、組立工程の前に内装材への接着剤付与を制御された、再現性の高い方法で行うことで、この課題に対処する。
キャンドルボックスにおける内装材のずれが損傷を引き起こす理由
キャンドルボックスは製品を運搬する機能に加え、製品を呈示する役割も担う。内装材は折り畳み式紙板トレイ、ダイカットインサート、あるいは平らなベースカードのいずれであれ、容器の設置位置および許容される可動範囲を定義する。内装材が段ボール箱内で滑動すると、容器は固定位置を失う。その結果、ガラス製容器が箱壁、蓋、あるいは隣接する他の物品と衝突する可能性がある。
キャンドル包装には外観に関する第二の懸念が存在する。ギフトボックスは最終顧客によって購入体験の一環として開封されることが多く、内側も外側と同様に視認される。内装材の傾き、目立つ接着痕、あるいはシワの寄ったインサートは、キャンドル本体に損傷がなくても、丁寧な仕上げに対する印象を損なう。したがって、固定には二つの機能が求められる:内装材を確実に保持すること、および内側を清潔に保つことである。
生産条件はこの二つの機能をさらに複雑化する。キャンドルブランドは多くのサイズ、香りコレクション、季節限定版を展開する傾向があり、各バリエーションごとに異なる内装材寸法および異なる接着領域が生じる。また、発注数量はロットごとに変動することが多いため、固定手法は頻繁なフォーマット変更にも対応できる必要がある。
手動テープ貼りおよび液状接着剤の限界
多くのワークショップでは依然として手動による両面テープ貼りが行われている。作業者はテープを巻き出し、所定の長さで切断し、内装材に圧着する。この手法は特別な設備を必要としないが、個々の作業者の技能に強く依存する。テープの配置位置は製品ごとにばらつき、ストリップ長さも不均一であり、圧着時の圧力が不均一になると端部が浮き上がる。また、生産量の増加に伴い、作業速度も制約要因となる。
液状接着剤およびホットメルト接着剤は別の選択肢を提供する。どちらも有効な接着を実現可能であるが、取り扱い上の課題を伴う。過剰な接着剤が接着領域から溢れ出たり、糸状の垂れや紙板表面への付着痕を残したりする可能性がある。また、液状系接着剤は内装材の装填前に固化時間を要するため、ライン上の次の工程を遅延させる。
完全自動テープ貼りシステムはこれらの課題の多くを解決可能であるが、その導入コストおよびセットアップ工数は、単一フォーマットの長期生産に適している。一方、頻繁なフォーマット変更が求められるキャンドル包装においては、より簡素で柔軟性の高い選択肢がしばしば最適なマッチングとなる。
| 手法 | 位置精度 | 表面清潔性 | フォーマット切替性 |
|---|---|---|---|
| 手動テープ貼り | 作業者に依存 | 慎重に行えば良好 | 容易だが低速 |
| 液状またはホットメルト接着剤 | 中程度 | 溢れや糸状垂れのリスクあり | 固化時間が必要 |
| 手動フィード式テープ貼り機 | 再現性あり | 清潔、湿潤接着剤なし | 手動で調整可能 |
手動テープ貼り機がライン上で行う作業
手動テープ貼り機は、内装材の準備工程をより一貫したものにするとともに、作業者が材料供給を制御できるようにする。作業者は各内装材または平らなベースカードを供給テーブル上に配置し、材料が通過する際に機械が予め設定された位置に両面テープを貼付する。テープは所定の長さで切断され、直線状に貼付されるため、手動でストリップを配置した場合に生じるばらつきを低減する。
一貫したテープ貼付により、組立工程中の内装材の位置ずれを確実に抑制できる。製品が機械から排出された後、そのままパッキングステーションへ移動し、作業者が剥離ライナーを除去して内装材を段ボール箱底面に圧着する。液状接着剤とは異なり、両面テープは別途の乾燥期間を要しないため、組立工程が簡素化され、安定したワークフローの維持が可能となる。
この貼付手法は完成した包装の清潔性維持にも寄与する。接着剤は周囲の表面に広がることなくテープ基材上に留まるため、内装材や箱内面への糊汚れのリスクが低減される。これは特に白色・着色・装飾的紙面仕上げのキャンドルボックスにおいて有用であり、目立つ接着痕が全体的な呈示品質に悪影響を及ぼすことを防ぐ。信頼性の高い結果を得るためには、テープ幅、ストリップ長、貼付位置を内装材および箱設計に適合させる必要がある。
キャンドルボックス内装材用途向けの機械機能
キャンドル包装では、異なる箱サイズ、インサート形状、内装材種類が用いられることが多い。手動テープ貼り機は、これらの変化に対応しつつ、繰返し生産においても一貫したテープ貼付位置を維持できる。
貼付位置精度は約±1 mmであり、各内装材に対して制御された位置にテープを貼付する。ガラスジャーを収容するためのトレイまたはインサートを備えたキャンドルボックスでは、一貫した貼付位置により、意図されたレイアウトと接着ポイントが整合する。最終的な支持レベルは、インサート設計、テープの粘着力、およびキャンドル容器と包装との適合度に依存する。
機械は約100 × 140 mmから700 × 600 mmまでの紙サイズに対応し、単一キャンドルジャー用の小型内装カードから、マルチキャンドルギフトセット用の大型ベースボードまでをカバーする。隣接するテープストリップ間の最小間隔は約10 mmであり、狭いトレイ側壁や小型インサートフラップといった限られた領域内に複数の接着ラインを配置することが可能である。
テープ貼付速度は約10~90 m/minで調整可能である。低速設定はサンプル生産、新規レイアウト試験、厚手紙板への対応時など、作業者が位置合わせを管理しやすくする。テープパターンおよび供給プロセスが確認された後は、高速設定により効率的な繰返し生産を支援できる。実際の生産能力は、加工物の寸法、供給方法、および作業者のハンドリングに依存し、単に機械の速度のみでは決まらない。
手動供給方式により、多様なキャンドル包装オーダーを取り扱うワークショップでも本機は実用的である。作業者は個別の部品を供給し、向きを確認し、内装材フォーマットの切替時に調整を行うことができる。この柔軟性は、標準キャンドルボックスに加えて季節限定包装や限定数量ギフトセットを製造する事業者にとって特に有用である。
本機の外形寸法は約2000 × 1500 × 1600 mm、電源は220 Vであり、多くの包装ワークショップのレイアウトへの統合が可能である。設置前には、確保可能な床面積、電気的要件、および選定した両面テープの内装材および段ボール箱表面との適合性を確認する必要がある。
テープ貼り機選定時の検討事項
適切な機械の選定は、内装材の種類、処理対象となるサイズ範囲、および日常生産で取り扱うフォーマット数に依存する。紙板トレイおよび平らな内装カードは機械内をスムーズに供給される必要があるため、判断前に材料の厚みおよびシート寸法を機械の動作範囲と照合することが重要である。
キャンドル包装では、完成したボックスの内側に目立つ接着痕を残すことなく内装材を位置決めする必要がある。テープ貼り機を材料、箱設計、および生産要件に適合させることで、より一貫性の高い結果が得られる。処理対象のキャンドルボックス内装材がある場合、その寸法、材料、および提案するテープレイアウトは、自社の生産ニーズに最も適合する機械構成を検討する際の有用な出発点となる。
 技術百科