


Une plieuse-colleuse pour carton ondulé exécute de nombreuses actions minimes en quelques secondes : une plaque est alimentée, positionnée, encollée, pliée, assemblée puis livrée. Les composants pneumatiques assurent les mouvements linéaires rapides ; les composants électriques détectent, décident et pilotent. La qualité du carton fini dépend de la précision avec laquelle les différents composants de la machine coopèrent.
Où la coordination se dégrade en production réelle
Le synchronisme constitue l’un des principaux défis. Chaque action pneumatique requiert un délai : un signal est émis, une valve s’ouvre, puis l’air comprimé met en mouvement le mécanisme. L’application de la colle implique également un décalage entre le signal de commande et l’instant où l’adhésif atteint le carton. Lorsque la vitesse de la machine varie ou qu’une plaque change de position, le réglage temporel doit s’ajuster en conséquence ; sinon, la colle peut être déposée en dehors de la zone prévue.
L’alimentation en air comprimé constitue un autre facteur déterminant. La distribution de l’adhésif repose souvent sur l’air comprimé ; une pression stable est donc essentielle pour garantir une application régulière. Le système doit maintenir une pression adéquate afin d’assurer une distribution homogène de la colle et un déplacement fluide des vérins pneumatiques. Des fluctuations de pression peuvent provoquer des lignes de colle irrégulières ainsi que des mouvements mécaniques imprécis.
Les configurations traditionnelles de machines peuvent engendrer des difficultés supplémentaires. Les composants pneumatiques et électriques nécessitent parfois des ajustements séparés, souvent confiés à l’opérateur pendant les changements de format. En l’absence d’une commande coordonnée et de paramètres reproductibles, les résultats peuvent varier selon les opérateurs ou les séries de production.
Ces problèmes affectent concrètement les différentes applications de cartons. Pour les emballages d’appareils électroménagers, pouvant être empilés à cinq unités ou plus, un positionnement précis et des assemblages solides sont indispensables à une stabilité optimale de l’empilement. Les cartons destinés à l’emballage alimentaire, qui circulent sur des lignes d’emballage automatisées, exigent des dimensions rigoureusement constantes afin d’éviter tout dysfonctionnement lors du convoyage et du palettisation. Quant aux cartons cadeaux imprimés, ils nécessitent un dépôt de colle extrêmement soigné : une application mal positionnée risque de laisser des traces sur les surfaces visibles et d’affecter l’aspect final.
Fonction respective de chaque groupe de composants
Les composants d’une plieuse-colleuse remplissent des fonctions distinctes, mais leur coopération est indispensable au bon déroulement de la production.
Les composants pneumatiques — principalement des vérins et des électrovalves — commandent les mouvements rapides et répétables. Ils sont couramment utilisés pour des actions telles que la poussée, le pressage ou le positionnement des plaques, lorsque seul un déplacement mécanique simple est requis.
Les composants de commande électrique gèrent le fonctionnement global de la machine et ses paramètres. L’API coordonne la séquence programmée, tandis que l’écran tactile permet aux opérateurs d’ajuster les paramètres de production. Les relais et contacteurs pilotent les circuits électriques, et les variateurs de fréquence régulent la vitesse des moteurs en fonction des besoins opératoires spécifiques.
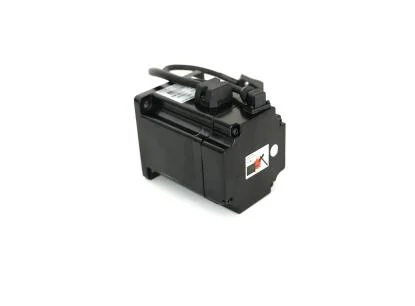
Les capteurs et les composants d’entraînement contribuent à assurer un positionnement et un déplacement précis des plaques. Des capteurs photoélectriques détectent la présence et la position des plaques ; des moteurs servo contrôlent le déplacement des bandes transporteuses ; des moteurs d’ajustement déplacent les plaques guides pour s’adapter aux différentes dimensions de cartons.
Chaque groupe remplit une mission spécifique, mais une production fiable repose sur la façon dont ces composants réagissent les uns aux autres. Lorsque détection, mouvement et commande sont parfaitement synchronisés, la machine maintient une régularité accrue dans l’alimentation, le pliage et l’encollage tout au long d’une série de production.
Pourquoi la coordination prime sur la performance de chaque composant isolé
Dans la zone d’assemblage (« splicing »), les composants doivent agir en séquence pour joindre deux plaques avec précision. Un capteur détecte la position de la plaque ; l’API coordonne les actions suivantes ; des bandes transporteuses pilotées par moteurs servo guident les plaques en place ; enfin, le dispositif de pressage les maintient immobiles pendant l’encollage. Si une seule étape sort du synchronisme, l’assemblage peut se décaler ou la colle manquer sa cible.
Des composants fiables pris isolément ne suffisent pas à garantir des résultats constants. Les plieuses-colleuses modernes intègrent une commande par API, une interface tactile et des réglages électriques afin de simplifier la mise en service et les changements de format. Une commande coordonnée aide les opérateurs à ajuster rapidement les paramètres et à maintenir une production stable.
Un air comprimé propre et sec, une maintenance régulière, des plaques de précision et un adhésif adapté jouent également un rôle déterminant. Lorsque tous ces facteurs convergent, la machine assure un assemblage précis et un encollage régulier.
Comment notre machine mobilise efficacement ces composants
Notre plieuse-colleuse pour carton ondulé repose sur une commande centralisée par API et un écran tactile. Les paramètres de sortie, de vitesse et de comptage sont réglés en un seul endroit. Cette conception bénéficie particulièrement aux fabricants de cartons alimentaires dont les clients exploitent des lignes d’emballage automatisées, car chaque carton sort de la machine dans une forme strictement identique.
Les plaques guides sont entraînées par des vis de précision électriques dotées d’une fonction mémoire. Une commande récurrente peut être rappelée directement depuis les paramètres stockés. Pour les cartons cadeaux imprimés, qui reviennent chaque saison festive, cela garantit une reproductibilité annuelle parfaite du pliage — sans qu’il soit nécessaire de reconstruire manuellement chaque réglage.
Dans la zone d’assemblage, les bandes transporteuses pilotées par moteurs servo, la guidage photoélectrique, la fonction de pressage ainsi que le double encollage à chaud et à froid interviennent de concert. Pour les grands cartons d’appareils électroménagers, cette combinaison assure un alignement précis et une soudure robuste. La machine ne sélectionne ni le type de carton ondulé, ni le style de carton, ni l’adhésif utilisé : ces choix restent de la responsabilité du fabricant de cartons. Son rôle consiste à réaliser le design retenu de façon rigoureusement reproductible.
La section d’encollage applique l’adhésif à l’aide de rouleaux mécaniques. Elle accepte aussi bien la colle chaude que la colle froide ; un système de projection de colle est disponible en option. Une alimentation par aspiration stable à l’entrée, ainsi qu’un pliage et un lissage réguliers à la sortie, complètent la séquence opératoire.
Une production fiable grâce à notre plieuse-colleuse pour carton ondulé
Une production fiable repose sur la synergie parfaite entre composants pneumatiques, commandes électriques, capteurs et entraînements servo. Dans notre plieuse-colleuse automatisée complète pour boîtes deux pièces, ces composants coordonnent de manière intégrée l’alimentation, l’assemblage, le pliage et l’encollage tout au long du cycle de production. La possibilité de rappeler des paramètres mémorisés facilite également la gestion des commandes répétitives, réduisant ainsi la nécessité d’ajustements manuels répétés lors des changements de format de cartons.
 Scénarios d'Application





