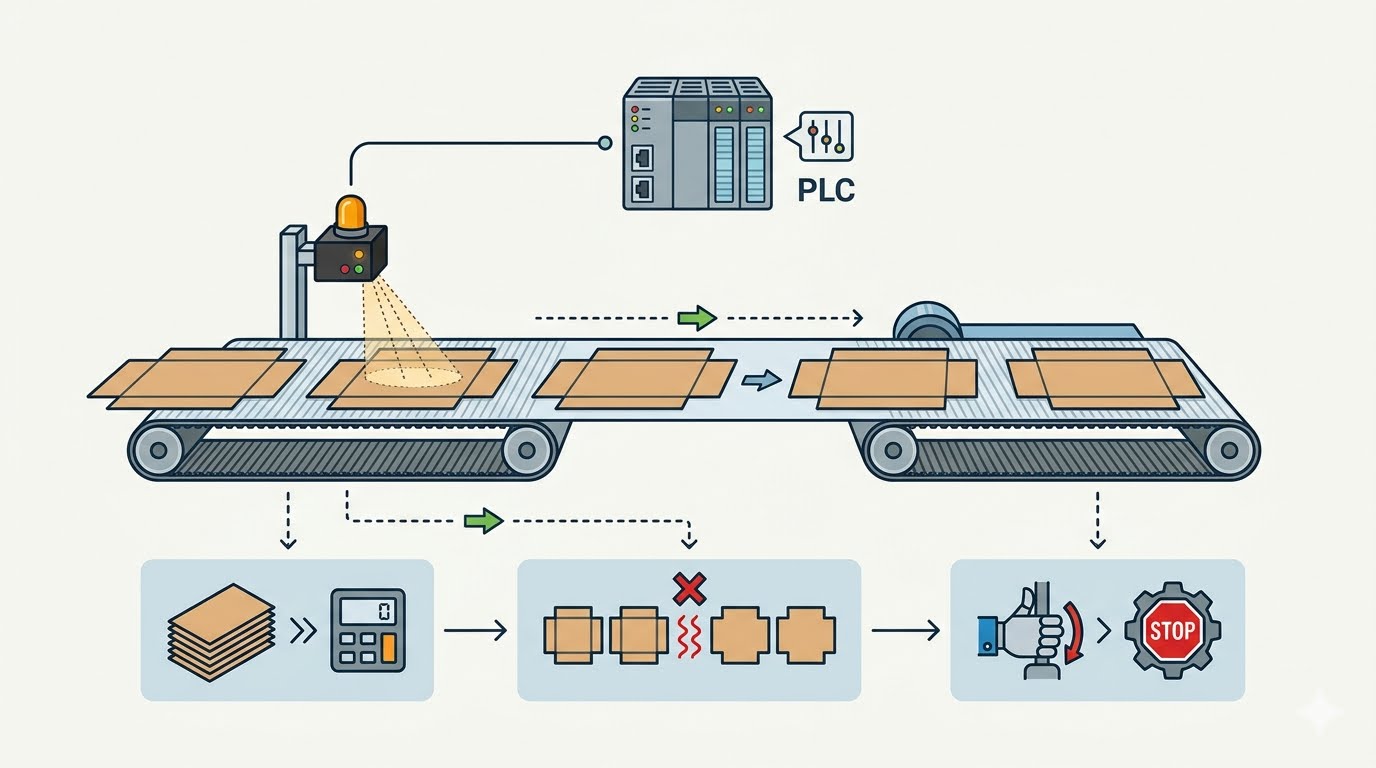
Une plieuse-colleuse pour boîtes deux pièces se compose de six sections fonctionnelles : alimentation, encollage, pliage, aplanissement, convoyage et épissage. Chaque section exécute une tâche spécifique dans le processus de formation des cartons, tout en devant rester parfaitement coordonnée avec les autres sections. La régularité angulaire des cartons, l’alignement précis des joints et la résistance fiable des soudures dépendent non seulement des performances individuelles de chaque section, mais aussi de l’efficacité avec laquelle l’ensemble de la machine fonctionne comme un système intégré.
Les écarts de coordination sur les plieuses-colleuses conventionnelles
Une machine pour boîtes deux pièces forme un grand carton à partir de deux éléments en carton ondulé. Chaque élément est alimenté, encollé puis plié ; les deux éléments sont ensuite épissés et pressés pour former un carton unique. Chaque étape hérite de la position du panneau issue de l’étape précédente ; ainsi, une légère erreur survenue au début de la ligne rarement demeure-t-elle mineure. De nombreuses machines conventionnelles entraînent plusieurs sections via des transmissions partagées, ce qui signifie que la vitesse et le synchronisme ne peuvent être réglés qu’ensemble. Une dérive minime à l’alimenteur se propage alors jusqu’aux étapes de pliage et d’épissage, où elle se manifeste par un carton désaxé ou un joint décalé par rapport à sa ligne de référence. Le réglage constitue une faiblesse supplémentaire. Sur les conceptions anciennes, les opérateurs ajustent manuellement, section par section, les guides, les courroies et les zones de pression ; dès lors, toute modification de la taille du carton repose fortement sur l’expérience individuelle et demande un temps considérable. Des châssis légers et des roulements de qualité inférieure introduisent un problème plus insidieux : après de longues périodes de fonctionnement continu, les relations de position entre les sections se relâchent, si bien que les réglages précis effectués le matin ne sont plus valables à la fin d’un poste.
Les composants fondamentaux assurant la synchronisation des six sections
Notre plieuse-colleuse pour boîtes deux pièces traite la coordination au niveau même de ses entraînements et de sa structure mécanique. Chaque section fonctionnelle est équipée d’un moteur dédié, tandis que des moteurs servo couplés à un automate programmable (API) assurent le maintien d’une vitesse homogène sur toute la ligne. Toute section peut être ajustée sans perturber les autres, tout en conservant un fonctionnement linéaire parfaitement synchronisé. Les panneaux latéraux sont réalisés en acier massif, traité thermiquement et trempé à froid, ce qui limite efficacement les vibrations et la flexion sous charge continue. Des guidages linéaires et des roulements de marque garantissent que les parties réglables reviennent systématiquement à leurs positions préréglées après chaque changement de format. Des détecteurs photoélectriques et un écran tactile central complètent cette architecture, car ils regroupent détection de position et paramétrage des réglages en un seul point d’accès. Aucun de ces composants n’est remarquable isolément ; ensemble, ils confèrent aux six sections distinctes une base commune stable et rigoureuse.
Sections d’alimentation, d’encollage et de pliage
La section d’alimentation fixe la position initiale de toutes les étapes suivantes. Notre système utilise un alimenteur à friction doté d’un entraînement servo indépendant, dont les volets latéraux s’ajustent sur toute la largeur du panneau. Un support arrière escamotable stabilise la pile de papier pour les formats de cartons longs, tandis qu’une fonction d’aspiration pneumatique facilite l’alimentation de doubles éléments. Cela revêt une importance capitale pour les découpes longues ou étroites, qui ont tendance à dévier si la pile n’est pas correctement soutenue. Une découpe entrant droitement dans la machine sera bien plus facile à plier et à épisser avec précision ultérieurement. La section d’encollage applique l’adhésif à l’aide de rouleaux mécaniques. L’opérateur peut choisir entre immersion chaude ou froide, selon le type de panneau et le système adhésif utilisé ; un système de pulvérisation d’adhésif est également disponible en option. Comme l’encollage s’effectue alors que le panneau conserve encore sa position initiale, son emplacement reste parfaitement cohérent avec l’alignement réalisé à l’alimentation.
La section de pliage réalise le deuxième et le quatrième plis, fermant ainsi un angle de 180 degrés. Elle est entraînée par un moteur indépendant, et les courroies gauche et droite bénéficient d’un réglage continu de vitesse. Une configuration servo est proposée aux clients exigeant un contrôle plus fin. Pour les panneaux épais ou à double paroi, cela permet de développer progressivement le pli, en phase avec la vitesse d’alimentation, plutôt que de l’imposer à un rythme fixe. Le résultat est un pli net et propre, avec une moindre fissuration le long de la ligne de pliage. Cette section est également conçue pour un démontage aisé, afin que la maintenance courante ne nécessite pas le retrait de grandes parties de la machine.
Sections d’épissage, de convoyage et d’aplatissement
La section d’épissage est le lieu où deux éléments pliés deviennent un carton unique, et où la régularité angulaire est principalement déterminée. Ses plaques de guidage adoptent une structure multi-plaques avec réglage par vis à filet métrique. Un réglage électrique couplé à une fonction mémoire permet aux opérateurs de rappeler instantanément les paramètres stockés pour un carton récurrent, évitant ainsi tout nouveau mesurage et alignement à partir de zéro. Des convoyeurs à courroie plate, chacun entraîné par un moteur servo dédié, avancent les éléments, tandis que des rouleaux de pression maintiennent le panneau à plat et réduisent le bruit de fonctionnement. Un dispositif photoélectrique vérifie la position exacte du panneau avant l’assemblage des deux éléments. À l’embouchure d’épissage, un double encollage chaud/froid produit un joint plus robuste. Pour les grands cartons ou ceux destinés à contenir des charges lourdes, cette combinaison entre positionnement précis et collage sécurisé préserve intégralement la résistance du joint.
La section de convoyage maintient le carton sous une pression contrôlée pendant le séchage de l’adhésif. Elle est motorisée et peut fonctionner soit en mode manuel, soit en mode automatique suiveur, qui adapte dynamiquement la vitesse au format du carton. La zone supérieure de pression convoyante dispose de son propre moteur et peut se déplacer longitudinalement pour s’adapter à la longueur du carton ; une régulation pneumatique optionnelle permet d’ajuster finement la pression exercée. Un carton léger et un carton lourd n’ont donc pas besoin de partager le même réglage. La section d’aplatissement achève la séquence. Ses palettes supérieure et inférieure — également appelées plaques de guidage — sont entraînées séparément par des moteurs, ce qui permet un réglage rapide de la longueur. L’empilement s’effectue de façon ordonnée, et un système automatique de tension des courroies garantit leur stabilité dimensionnelle dans le temps. Les cartons finis quittent la machine en piles soignées, plus faciles à manipuler lors des opérations ultérieures de conditionnement et de chargement.
Fonctionnement synchronisé des six sections
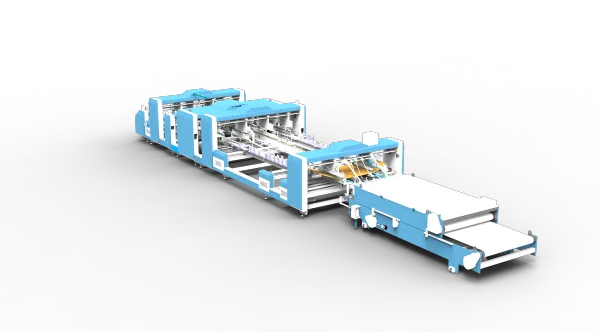
Les six sections de notre machine sont conçues pour opérer comme une ligne de production coordonnée et unifiée. Des entraînements indépendants permettent d’ajuster chaque section séparément, tandis qu’un contrôle centralisé assure la synchronisation globale du processus. En production quotidienne, cette architecture contribue à réduire sensiblement les temps de changement de format entre différents types de cartons, à maintenir une qualité constante sur de longues séries et à simplifier la maintenance en facilitant l’identification précise de l’origine d’un dysfonctionnement. En tant que constructeur, nous concevons et assemblons intégralement nos machines en interne, ce qui nous offre la souplesse nécessaire pour configurer l’équipement selon les formats de cartons, les grades de panneaux et les exigences spécifiques de votre chaîne de production.
Des découpes ondulées longues aux structures complexes de cartons deux pièces exigeantes, notre machine peut être entièrement configurée pour s’adapter au fonctionnement réel de votre usine, transformant ainsi des exigences complexes de pliage et d’encollage en un processus de production plus maîtrisé, fiable et reproductible.
 Scénarios d'Application