


Un appareil applicateur de ruban adhésif double face repose sur une séquence coordonnée d’alimentation, de positionnement, d’application du ruban et de collecte des feuilles. Les convoyeurs d’alimentation déplacent les feuilles en position précise ; des mécanismes pneumatiques exécutent des actions spécifiques ; et le système de commande orchestre la synchronisation de chaque étape. Si ces opérations sortent de leur séquence prévue, les feuilles peuvent atteindre les têtes d’application au moment inopportun, compromettant le positionnement du ruban et perturbant le flux de production. Une coordination temporelle rigoureuse permet à la machine de maintenir un fonctionnement stable d’une feuille à l’autre.
Comment la synchronisation temporelle influe-t-elle sur le positionnement du ruban en production
Un positionnement précis du ruban dépend du fait que la feuille atteigne la position d’application exactement au moment prévu. Si l’alimentation et l’application du ruban perdent leur synchronisation, la bande peut débuter trop près ou trop loin du bord avant, entraînant des écarts de positionnement incohérents au sein d’un lot. Ces variations sont difficiles à corriger uniquement par ajustement de la tête d’application, notamment lorsque celle-ci est déjà correctement positionnée.
Le défi s’accroît lorsque l’appareil applicateur de ruban adhésif double face associe des convoyeurs d’alimentation entraînés par moteur à des mécanismes pneumatiques. Les convoyeurs réagissent à la vitesse du moteur, tandis que les actions pneumatiques dépendent de la pression d’air, du temps de réponse des électrovannes et de l’état des conduites d’air. Si l’un de ces facteurs varie, la synchronisation entre l’alimentation des feuilles et l’application du ruban peut se décaler. Des ajustements de vitesse peuvent encore amplifier ce phénomène, car le système d’alimentation et les actionneurs pneumatiques ne réagissent pas nécessairement à la même échelle. L’opérateur peut observer des débuts de bande décalés, des extrémités variables d’une feuille à l’autre au sein d’un lot, ou des résultats inconstants après toute modification des conditions de fonctionnement. Sur les machines à plusieurs têtes, des différences de synchronisation affectent également l’espacement et l’alignement des bandes multiples appliquées sur une même feuille. Une commande coordonnée, une pression d’air stable et des réglages de vitesse appropriés contribuent à maintenir une synchronisation constante tout au long de la production.
Habitudes garantissant la cohérence de la séquence
Plusieurs routines protègent la synchronisation lors de l’utilisation quotidienne. L’alimentation en air comprimé doit être stable, filtrée et sèche, sa pression devant correspondre strictement aux valeurs indiquées dans les données techniques de la machine ; dans un atelier où plusieurs machines partagent une même source d’air, il convient de vérifier que la demande globale est couverte. Les conduites d’air, les raccords et les filtres doivent faire l’objet d’inspections régulières afin de détecter fuites et humidité, et les condensats doivent être évacués à intervalles réguliers. Après tout changement de produit, de ruban ou de vitesse de fonctionnement, les premières feuilles doivent être examinées pour vérifier les positions de début et de fin des bandes par rapport au plan technique ; noter les réglages ayant permis un bon résultat accélère les mises en service ultérieures. Aucune de ces étapes n’est contraignante, mais ensemble, elles maintiennent le comportement de la machine proche de ce que le programme attend.
Comment nos machines maintiennent chaque composant en phase
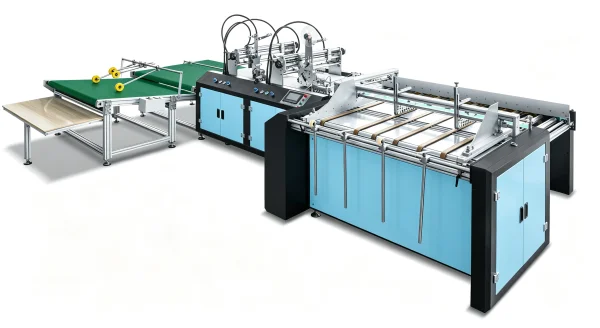
Nos machines automatiques à têtes multiples pour l’application de ruban adhésif double face utilisent une commande par automate programmable (PLC) afin de coordonner les étapes clés de la production. Les spécifications techniques de chaque modèle indiquent également les besoins en air comprimé, permettant à l’atelier de vérifier la qualité de l’alimentation avant l’installation. En orchestrant la séquence opératoire programmée, le système de commande assure que l’alimentation, l’application du ruban et la collecte fonctionnent de manière intégrée, plutôt que comme des opérations isolées.
Le PLC gère la séquence des actions de la machine, contribuant ainsi à maintenir un rythme opératoire constant pendant toute la durée d’une série de production. Pour les grands lots de sacs à enveloppes et de sacs à documents, une alimentation stable et une application coordonnée du ruban permettent de positionner avec précision le ruban « déchirable facilement » à proximité du rabat de fermeture. Des résultats reproductibles restent toutefois tributaires de réglages corrects de la machine, de l’état des matériaux et de contrôles qualité réguliers.
L’interface tactile centralise l’accès aux paramètres de fabrication, simplifiant les ajustements lors des changements de format de produit. Plutôt que de modifier des réglages dispersés sur plusieurs commandes distinctes, l’opérateur met à jour les valeurs pertinentes directement via l’interface. Avant le démarrage d’une nouvelle série, il convient néanmoins de valider ces réglages par rapport au plan technique du produit et de vérifier les éventuels ajustements mécaniques requis.
Les paramètres produits mémorisés facilitent la préparation des commandes récurrentes. Nos machines peuvent sauvegarder les paramètres associés à différents produits et les restituer automatiquement lorsqu’une commande identique revient. Au lieu de reconstruire manuellement la configuration à partir de la mémoire, l’opérateur charge les valeurs enregistrées, inspecte les premières feuilles et apporte les corrections nécessaires avant de poursuivre la production. Cela fournit un point de départ reproductible pour les commandes répétitives de cartons, boîtes-cadeaux, sacs à enveloppes et sacs à documents, tout en réduisant la dépendance exclusive à l’expérience individuelle.
Le module d’alimentation assure le déplacement stable des feuilles indispensable à une application coordonnée du ruban. Des convoyeurs d’alimentation à forte adhérence entraînent les feuilles en avant de façon fluide et limitent les déplacements parasites lors de leur approche des têtes d’application. Une fois les têtes positionnées conformément au plan technique du produit, plusieurs bandes peuvent être appliquées en un seul passage. Cette approche réduit la manipulation répétée, tandis qu’une alimentation constante et un réglage précis des têtes permettent de maintenir les positions et les espacements prévus des bandes sur le carton, le carton ondulé et les supports rigides.
Les ajustements mécaniques et les fonctions de collecte soutiennent le même flux de travail. La tête adhésive peut être pivotée à l’aide d’une touche unique, et l’opération de changement de ruban prend environ 30 secondes selon la procédure spécifiée. Sur notre machine à ruban triangulaire, l’opérateur peut également déplacer latéralement la tête adhésive à l’aide d’une manivelle, en utilisant une règle en acier comme repère visuel pour retrouver une position mémorisée. À l’extrémité de décharge, un convoyeur de collecte en escalier droit dispose les feuilles terminées en chevauchement, facilitant ainsi leur ramassage et leur inspection. Une fonction de comptage optionnelle permet de vérifier les quantités par lot pour les commandes à nombre fixe.
Ces fonctionnalités soutiennent une production variée, allant des boîtes en carton et des cartons ondulés nécessitant plusieurs bandes de ruban aux sacs à enveloppes et sacs à documents utilisant du ruban « déchirable facilement ». Dans les installations traitant à la fois de petites séries et de grandes commandes répétitives, une commande coordonnée, des réglages accessibles et des ajustements mécaniques pratiques simplifient les changements de référence et favorisent un processus de production plus homogène.
Vérification de l’atelier avant l’arrivée de la machine
Avant l’installation, vérifiez l’alimentation en air comprimé par rapport aux spécifications techniques de la machine, y compris la stabilité de la pression lorsque d’autres équipements sont en fonctionnement. Assurez-vous également que des dispositifs de filtration et d’évacuation de condensats adaptés sont en place. Préparer ces conditions à l’avance permet à la machine de fonctionner conformément à ses performances attendues et réduit le risque d’interruptions de production dues à une alimentation en air instable.
Nos appareils applicateurs de ruban adhésif double face associent une commande par automate programmable (PLC), des réglages via interface tactile, des paramètres produits mémorisés et une application multi-têtes du ruban afin de répondre à divers besoins de production. Que vous transformiez du carton, des boîtes en carton, des cartons ondulés, des sacs à enveloppes ou des sacs à documents, la configuration de la machine doit être adaptée aux dimensions des feuilles, aux caractéristiques du ruban, au volume de production et aux conditions spécifiques de votre atelier.
 Scénarios d'Application





