Section d’assemblage d’une plieuse-encolleuse pour carton ondulé : comment deux morceaux de carton forment une grande caisse

Section d’assemblage d’une plieuse-encolleuse pour carton ondulé : comment deux morceaux de carton forment une grande caisse

Certaines caisses en carton ondulé sont trop grandes ou présentent des dimensions qui rendent leur fabrication à partir d’une seule plaque impraticable. Les fabricants peuvent alors diviser ces modèles en deux éléments distincts, les traiter séparément, puis les assembler au moyen de la section d’assemblage. Dans une plieuse-colleuse pour boîtes deux pièces, cette section contrôle le positionnement précis, le collage et le pressage des deux éléments. Son exactitude influe directement sur l’aplomb de la caisse, la qualité de la soudure et la résistance finale de l’emballage aux manipulations et à l’empilement.

Défauts courants d’assemblage et leurs causes

Dans une plieuse-colleuse pour boîtes deux pièces, les deux éléments de carton traversent successivement les sections d’alimentation, d’encollage et de pliage avant d’atteindre la section d’assemblage. Leurs bords et leurs lignes de pliage doivent être parfaitement alignés au moment de la jonction. Même un léger écart de positionnement peut générer des défauts visibles le long de la soudure.

Le phénomène de « queue de poisson » en est un exemple fréquent : l’espace entre les deux éléments s’élargit ou se rétrécit progressivement le long de la soudure, rendant celle-ci irrégulière. Un désalignement des lignes de pliage ou des écarts inconstants affectent également l’aplomb de la caisse et le positionnement des panneaux.

Ces problèmes trouvent souvent leur origine plus en amont du processus. Une alimentation déviée peut conduire à ce qu’un flan atteigne la section d’assemblage sous un angle incorrect. Des vitesses de convoyage non synchronisées peuvent engendrer un déplacement relatif entre les deux éléments. En outre, les machines reposant principalement sur des butées mécaniques et un positionnement manuel nécessitent une intervention accrue de l’opérateur lors des changements de format de caisse. Même des éléments parfaitement alignés peuvent former une soudure faible si la couverture adhésive ou la pression de collage est insuffisante.

Positionnement servo-commandé et convoyage par courroies indépendantes

Notre plieuse-colleuse pour boîtes deux pièces utilise quatre butées commandées par servo-moteurs pour positionner les éléments de carton avant leur assemblage. Ce dispositif assure un positionnement contrôlé, sans dépendre entièrement d’un réglage manuel. Une fonction mémoire est également intégrée, permettant aux opérateurs d’enregistrer et de rappeler les positions des butées pour des formats de caisse déjà traités.

Les plaques de guidage sont équipées d’un système de réglage électrique à vis-fine. Leur position peut être ajustée afin de s’adapter aux différentes dimensions des éléments de carton, facilitant ainsi l’orientation précise de leurs bords vers la position souhaitée d’assemblage.

Les courroies planes de la section d’assemblage sont entraînées par des servo-moteurs indépendants. Cette commande séparée permet de réguler finement chaque mouvement de convoyage, favorisant une coordination optimale des deux éléments de carton et réduisant les déplacements relatifs durant le transfert.

Un détecteur photoélectrique vérifie la position du flan avant l’assemblage. Le mécanisme servo-commandé exécute ensuite le mouvement de jonction conformément aux paramètres de positionnement préétablis. Des rouleaux de pression maintiennent le flan contre les courroies pendant le convoyage, évitant tout déplacement indésirable tout en assurant un niveau sonore d’exploitation relativement faible.

Ces fonctionnalités s’avèrent particulièrement utiles lors du traitement de grands flans. Un léger écart d’alimentation sur une caisse compacte peut avoir un effet limité, tandis que le même écart devient nettement plus sensible sur une caisse destinée à un appareil électroménager ou à un meuble.

Encollage mixte à colle chaude et colle froide à la jointure

L’exactitude du positionnement ne constitue qu’un volet de la qualité d’assemblage. L’application adhésive et le pressage déterminent si les deux éléments resteront solidement reliés.

Notre section d’assemblage applique simultanément de la colle chaude et de la colle froide. La colle chaude assure une adhérence initiale rapide, maintenant la soudure en place pendant que la caisse progresse dans la machine. La colle froide développe sa résistance collante au cours du séchage, contribuant ainsi à l’intégrité durable de la soudure.

Après l’encollage, la caisse traverse une section de convoyage et de pressage. Une pression supérieure réglable maintient le contact entre les surfaces assemblées pendant que les adhésifs développent leur liaison. Une régulation pneumatique de la pression, en option, offre une autre voie d’ajustement de la force de pressage selon les exigences spécifiques de production.

La pression doit être adaptée à l’épaisseur du carton et à la structure de la caisse. Une pression insuffisante peut laisser certaines zones de la soudure mal collées, tandis qu’une pression inégale compromet le contact le long de la ligne de jointure. Positionnement, couverture adhésive et pressage doivent donc fonctionner comme un processus coordonné et intégré.
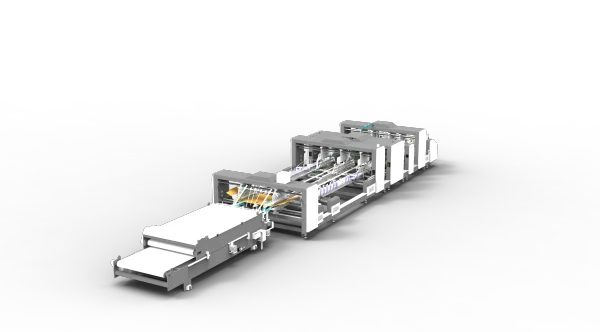
Plieuse-colleuse pour boîtes deux pièces

Applications dans l’emballage d’appareils électroménagers, de meubles et d’équipements industriels

Les caisses destinées aux grands appareils électroménagers constituent une application typique de la production en deux pièces. Réfrigérateurs, machines à laver et produits similaires requièrent des formats d’emballage larges et hauts. Leurs caisses utilisent fréquemment du carton ondulé à double paroi ou plus épais afin de résister aux manipulations et à l’empilement. La section d’assemblage doit maintenir un alignement précis sur de grands panneaux, tandis que la soudure collée doit conserver une cohérence constante sur toute la longueur de la caisse.

L’emballage de meubles pose un défi différent. Les meubles en kit utilisent souvent des caisses longues et étroites, tandis que les meubles assemblés exigent des dimensions bien plus importantes. Ces commandes impliquent fréquemment des changements répétés de longueur et de largeur de caisse. Les paramètres de positionnement servo enregistrés permettent de réduire considérablement les temps de réglage lors du retour en production de formats déjà traités.

L’emballage d’équipements industriels met davantage l’accent sur la répartition des charges et la résistance mécanique de la caisse. Des composants lourds tels que des pièces de machines ou des moteurs peuvent générer des charges concentrées à l’intérieur de l’emballage. Des angles irréguliers ou des soudures mal collées risquent d’affaiblir la caisse sous la pression d’empilement. Un assemblage précis contribue à préserver la géométrie prévue de la caisse et à garantir une formation homogène de la soudure.

Les caisses à formes spéciales constituent une autre application pertinente. Lorsque le modèle présente des dimensions inhabituelles ou des dispositions complexes de panneaux, sa division en éléments séparés offre une plus grande flexibilité dans la disposition du carton et l’impression. Selon le design, cette approche peut également réduire les pertes de matière comparativement à la fabrication de la caisse entière à partir d’un seul flan surdimensionné.

Contrôles de qualité de la soudure en cours de production

La première caisse produite après un changement de format ou un réglage machine doit faire l’objet d’un contrôle rigoureux avant le démarrage de la production continue. L’espace le long de la soudure doit demeurer constant, les lignes de pliage des deux éléments doivent être parfaitement alignées, et la caisse finie doit conserver sa forme carrée ou rectangulaire prévue. La comparaison des deux diagonales constitue un moyen pratique de vérifier l’aplomb de la caisse.

La soudure collée doit également être inspectée afin de détecter d’éventuelles zones mal collées, des bords soulevés ou des marques de pressage irrégulières. La planéité du carton, sa teneur en humidité et l’état de l’adhésif influencent le résultat final ; des contrôles réguliers permettent donc de maintenir une qualité de production constante.

Notre plieuse-colleuse pour boîtes deux pièces est conçue pour simplifier la production de caisses de grande dimension. Sa mémoire de positionnement réduit les réglages répétitifs, tandis que le convoyage indépendant et l’assemblage coordonné aident les opérateurs à gérer aisément des formats variés de caisses. Que ce soit pour les caisses d’appareils électroménagers, les longues caisses de meubles ou les emballages industriels lourds, notre machine offre un soutien flexible, un traitement fiable et une solution concrète aux fabricants souhaitant étendre leurs capacités en matière d’emballages de grand format.

Scénarios d'Application

Encyclopédie Technique

Comment le contrôle par automate programmable coordonne les opérations de plusieurs têtes sur un appareil applicateur de ruban adhésif double face
Le contrôle par automate programmable coordonne l’alimentation des feuilles, l’application multicouche du ruban adhésif double face et la collecte des feuilles finies, tout en simplifiant les changements de référence grâce aux paramètres enregistrés et à l’interface tactile, ce qui aide les fabricants à maintenir un positionnement précis du ruban et à rationaliser la production répétée.
Comment un appareil applicateur de ruban adhésif double face à têtes multiples traite les petits produits en carton
Nos machines automatiques d’application de ruban adhésif double face à têtes multiples traitent les petits produits en carton grâce à une alimentation stable, une application simultanée de plusieurs bandes et des changements pratiques. Découvrez des conseils concrets de configuration ainsi que les fonctionnalités clés de la machine pour garantir un positionnement précis du ruban et une production efficace, quelle que soit la variété des formats.
Synchronisation de la vitesse de déroulement du ruban et de la vitesse du convoyeur sur un appareil applicateur automatique de ruban adhésif double face à têtes multiples
Un applicateur automatique de ruban adhésif double face à têtes multiples coordonne le déroulement du ruban et le mouvement du convoyeur afin d’améliorer la régularité du positionnement, de réduire les défauts d’alignement du ruban et de garantir une production stable sur les sacs-enveloppes, les sacs à documents et les emballages cartonnés.
Moteur de Réglage Motorisé pour la Configuration Automatique de Plieuse-Colleuse pour Carton Ondulé

Cette machine de pliage et collage pour carton ondulé haute performance est conçue avec un réseau de positionnement avancé permettant une automatisation complète de l’alignement des axes et des réglages dimensionnels. Destinée aux lignes de production post-impression à haute exigence, elle optimise la productivité et la précision du pliage grâce à l’automatisation des mouvements mécaniques.

Rotation à 45° de la tête d’application du ruban par simple pression d’un bouton sur une machine automatique mult tête pour ruban adhésif double face

La rotation à 45° par simple pression d’un bouton simplifie les changements de ruban sur les machines automatiques mult tête d’application de ruban adhésif double face, réduisant les temps d’arrêt, préservant la précision du positionnement et soutenant une production efficace quelle que soit la variabilité des volumes commandés.

Considérations de stabilité de la réception par bandes indépendantes sur une machine automatique mult tête d’application de ruban adhésif double face

La réception par bande indépendante maintient les feuilles finies bien organisées, facilitant leur manutention et leur inspection. L’application mult tête de ruban adhésif double face, l’alimentation stable et la fonction de comptage en option contribuent à préserver un flux de travail efficace, quel que soit le format d’emballage ou le volume de production.

Synchronisation temporelle entre le système de commande, le système pneumatique et l’alimentation des feuilles dans un appareil applicateur de ruban adhésif double face

La synchronisation temporelle pilotée par automate programmable (PLC) coordonne l’alimentation des feuilles, les actions pneumatiques et l’application du ruban adhésif. Une pression d’air stable, des paramètres produits mémorisés et une conception à têtes multiples contribuent à assurer un positionnement précis et reproductible du ruban, à simplifier les changements de référence et à soutenir une production d’emballages efficace et homogène sur différents formats.

Comment le contrôle par automate programmable coordonne les opérations de plusieurs têtes sur un appareil applicateur de ruban adhésif double face

Le contrôle par automate programmable coordonne l’alimentation des feuilles, l’application multicouche du ruban adhésif double face et la collecte des feuilles finies, tout en simplifiant les changements de référence grâce aux paramètres enregistrés et à l’interface tactile, ce qui aide les fabricants à maintenir un positionnement précis du ruban et à rationaliser la production répétée.

Comment un appareil applicateur de ruban adhésif double face à têtes multiples traite les petits produits en carton

Nos machines automatiques d’application de ruban adhésif double face à têtes multiples traitent les petits produits en carton grâce à une alimentation stable, une application simultanée de plusieurs bandes et des changements pratiques. Découvrez des conseils concrets de configuration ainsi que les fonctionnalités clés de la machine pour garantir un positionnement précis du ruban et une production efficace, quelle que soit la variété des formats.

Synchronisation de la vitesse de déroulement du ruban et de la vitesse du convoyeur sur un appareil applicateur automatique de ruban adhésif double face à têtes multiples

Un applicateur automatique de ruban adhésif double face à têtes multiples coordonne le déroulement du ruban et le mouvement du convoyeur afin d’améliorer la régularité du positionnement, de réduire les défauts d’alignement du ruban et de garantir une production stable sur les sacs-enveloppes, les sacs à documents et les emballages cartonnés.

Produits

Plieuse-Colleuse Automatique Complète Renforcée pour Boîtes en Une Pièce 2600 pour Cartons Ondulés Haute Résistance

Découvrez la Plieuse-Colleuse Automatique Complète Renforcée pour Boîtes en Une Pièce 2600, spécialement conçue pour la production de cartons ondulés de grand format. Avec une largeur d’alimentation de 2600 mm, une structure renforcée, ainsi que des fonctions d’alimentation, de collage, de pliage, de correction, de comptage et d’empilage automatiques, elle garantit un traitement stable et efficace pour les cartons d’expédition surdimensionnés, les emballages d’appareils électroménagers, les boîtes pour meubles et les applications d’emballage industriel.

Plieuse-Colleuse Automatique Complète pour Boîtes en Une Pièce 2400 Efficace pour une Production Flexible de Cartons

La LY2400 Plieuse-Colleuse pour Boîtes en Une Pièce Entièrement Automatique est conçue pour les fabricants d'emballages modernes recherchant une production efficace, stable et précise de boîtes en carton ondulé d'une seule pièce. Intégrant les fonctions d'alimentation automatique, collage, pliage, correction, comptage, empilage et sortie, cette machine offre une solution automatisée complète pour les opérations continues de pliage et de collage de boîtes en une pièce.

LYQZD2600 Plieuse colleuse et piqueuse entièrement automatique haute vitesse avec châssis robuste pour usage intensif

La machine LYQZD2600 plieuse colleuse et piqueuse entièrement automatique haute vitesse est conçue pour la production de grands cartons ondulés, intégrant des fonctions d’alimentation, collage, pliage, piquage, calibrage, comptage, empilage et sortie. Grâce à une capacité de traitement étendue et à des modes de fonctionnement flexibles, elle prend en charge l’emballage industriel, les cartons d’exportation et les grandes caisses d’expédition avec des performances de production automatisées stables.

LYQZD2400 Plieuse colleuse et piqueuse adaptable convertible entièrement automatique haute vitesse

La LYQZD2400 Plieuse Colleuse et Piqueuse Haute Vitesse Entièrement Automatique est conçue pour les fabricants de caisses en carton ondulé à la recherche d'une solution efficace et flexible pour le formage automatisé des cartons. En intégrant les fonctions d'alimentation, de collage, de piquage, de pliage, de correction, de comptage et d'empilage en une seule ligne de production, cette machine contribue à rationaliser le processus de fabrication des cartons et à réduire l'intervention manuelle en production continue.

SD700 Machine compacte et conviviale d'application de ruban adhésif double face

La SD700 Machine Manuelle d'Application de Ruban Adhésif Double Face est conçue pour appliquer du ruban adhésif double face sur des matériaux imprimés, du carton plat, des cartons ondulés et des composants d'emballage, offrant un positionnement stable et un fonctionnement flexible. Comparée aux systèmes entièrement automatiques, cette machine manuelle constitue une solution pratique pour les petites et moyennes entreprises cherchant à améliorer la productivité sans investissement élevé.

CONTACTEZ-NOUS MAINTENANT

Nous respectons votre vie privée. Lorsque vous soumettez vos informations de contact, nous nous engageons à ne vous contacter qu'en conformité avec notre Politique de Confidentialité.

Remplissez le formulaire pour obtenir une solution personnalisée

Chaque usine de carton a des tailles de carton, des types de carton, des capacités de production et des conditions d'atelier différentes. Veuillez remplir le formulaire de gauche avec vos exigences de production détaillées. Notre équipe technique concevra la configuration de machine la plus appropriée et une solution de production professionnelle pour vous, en vous offrant des conseils techniques individuels gratuits et un soutien personnalisé.

Contact
WhatsAppEmailPhone