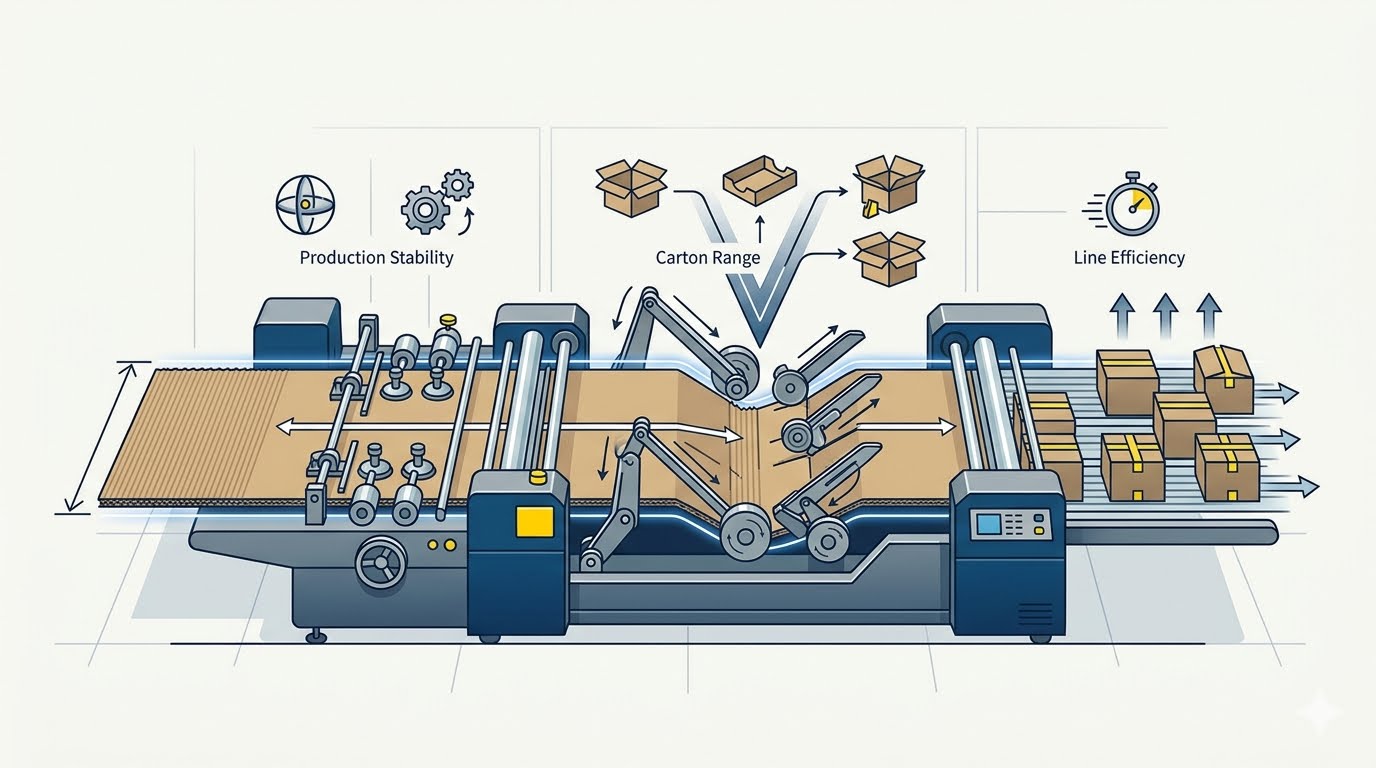
Une plieuse-colleuse ne peut plier et coller une boîte qu’avec la précision avec laquelle elle reçoit la plaque. L’alimentateur fixe la position de chaque feuille avant son entrée dans les sections de pliage, d’encollage et de couture ; ainsi, un léger décalage latéral en amont se propage jusqu’à la boîte finie. Le décalage des feuilles constitue donc une cause fréquente de pliages obliques et de rabats de colle inégaux. Sur notre LY2600 Plieuse-colleuse pour boîtes deux pièces semi-automatique flexible, efficace, fiable et à grande vitesse, un système d’alimentation par aspiration tourbillonnaire descendante maintient la plaque contre les convoyeurs et favorise sa progression en ligne droite.
Pourquoi les feuilles dérivent-elles et quel est le coût du décalage sur la boîte finie
Le décalage résulte rarement d’une seule cause. Dans la plupart des ateliers, plusieurs facteurs mineurs agissent conjointement. Le frottement entre la plaque et les convoyeurs d’alimentation est rarement parfaitement uniforme, et ces derniers perdent progressivement leur adhérence avec l’usure. La poussière provenant du carton ondulé s’accumule sur les surfaces des convoyeurs, réduisant leur capacité d’adhérence. Les plaques ayant absorbé de l’humidité ou stockées sous charge arrivent souvent légèrement gauchies ; or, une feuille gauchie se soulève aux bords, s’écartant ainsi du convoyeur. Les alimentateurs conventionnels, qui comptent principalement sur le poids propre de la feuille, disposent de moyens limités pour résister à ces effets — particulièrement avec des plaques grandes ou fines.
Les conséquences apparaissent rapidement sur le produit fini. Une feuille entrant dans la machine avec un léger angle génère une ligne de pliage non parallèle au bord de la plaque. Le rabat de colle varie alors en largeur sur toute sa longueur, et la boîte assemblée ne repose pas à l’équerre. Dans les cas plus graves, la feuille heurte un guide et provoque un bourrage, arrêtant la chaîne de production.
Les coûts indirects pèsent autant que les défauts visibles. Les cartons non conformes doivent être repris ou mis au rebut, et les opérateurs perdent du temps à arrêter la machine pour réaligner les feuilles. Chaque interruption diminue la productivité effective, et cet effet s’amplifie sur les séries longues, où les petites corrections s’accumulent au cours d’un poste de travail. Traiter le décalage comme un problème d’alimentation — et non comme un problème de réglage en aval — permet de l’éradiquer à sa source.
Secteurs de l’emballage où l’alignement des feuilles revêt une importance critique
Les plieuses-colleuses desservent presque tous les segments de l’emballage en carton ondulé, mais la tolérance au désalignement varie selon les applications. Les cartons destinés au commerce électronique et aux colis sont produits en grandes quantités et dans de nombreuses dimensions. Ces boîtes traversent souvent des lignes automatiques de montage et de scellage dans les entrepôts clients ; or, un carton non carré peut hésiter ou se bloquer sur ce matériel. Une carrure constante à la sortie de la plieuse-colleuse contribue donc à prévenir ces arrêts ultérieurs tout au long de la chaîne logistique.
Les grands cartons destinés aux appareils électroménagers et au mobilier posent un défi différent. Les plaques y sont volumineuses, et une feuille de cette taille a davantage tendance à osciller ou à pivoter le long du parcours d’alimentation. Le rabat de colle de ces boîtes supporte une charge réelle lors du stockage et du transport ; ainsi, un rabat plus étroit que prévu sur un côté affaiblit précisément la jonction là où la résistance mécanique est la plus requise. Un positionnement précis à l’alimentateur garantit une soudure collée plus robuste et plus uniforme.
Les cartons extérieurs destinés aux produits alimentaires et aux biens de consommation sont évalués aussi bien sur leur apparence que sur leur résistance mécanique. Les acheteurs de la grande distribution et les distributeurs remarquent immédiatement les pliages désaxés et les lignes de colle irrégulières ; ces défauts peuvent entraîner des livraisons refusées ou des réclamations qualité. Les ateliers approvisionnant ces clients ont besoin d’une machine dont l’alimentation reste stable sur de longues séries, car la cohérence visuelle exige que chaque feuille entre dans la machine dans la même position.
Comment l’aspiration tourbillonnaire descendante maintient la plaque sur les convoyeurs
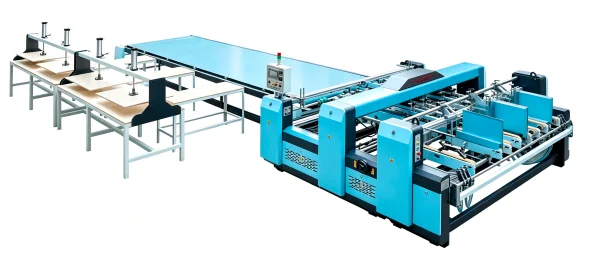
La section d’alimentation de notre LY2600 Plieuse-colleuse pour boîtes deux pièces semi-automatique flexible, efficace, fiable et à grande vitesse associe une structure d’aspiration descendante à une pompe à aspiration tourbillonnaire. Sous les convoyeurs, cette pompe génère une force de maintien constante qui attire la plaque vers la surface des convoyeurs. La feuille reste en contact avec ceux-ci sur toute sa largeur, plutôt que de simplement reposer sur eux sous l’effet de son propre poids. Le soulèvement des bords est réduit, et la plaque est moins sujette à glisser latéralement lorsque les convoyeurs accélèrent ou lorsqu’elle rencontre un guide.
L’aspiration agit en synergie avec la disposition des convoyeurs. Huit larges convoyeurs caoutchoutés assurent le transport de la plaque, entraînés chacun par un moteur servo indépendant. Grâce à cet entraînement servo-commandé, la vitesse des convoyeurs demeure constante sur toute la largeur de la machine, et la feuille avance à un rythme régulier. L’aspiration fournit l’adhérence nécessaire, tandis que l’entraînement servo garantit un mouvement uniforme. Aucun des deux systèmes, pris isolément, ne conférerait une stabilité comparable : une forte adhérence sur des convoyeurs dont la vitesse varierait localement déformerait encore la trajectoire de la feuille.
Cette combinaison est conçue pour améliorer la précision et l’efficacité de la sortie papier, tout en évitant la génération de feuilles déchiquetées ou gaspillées lors de l’alimentation. La section d’alimentation comprend également deux positions de stockage pour les plaques, ajustables à la dimension des supports, ainsi que quatre couteaux d’alimentation dont la longueur asymétrique peut être calibrée sur l’échantillon réel. Ces fonctionnalités permettent à l’opérateur de préparer la pile suivante pendant que la pile actuelle est en cours d’alimentation, et assurent une séparation précise de chaque feuille de la pile.
L’aspiration présente toutefois des limites. Elle améliore l’adhérence sur la plaque, mais ne peut corriger entièrement une feuille fortement gauchie ni une pile mal stockée. Une manipulation rigoureuse des plaques et un empilement raisonné restent des composantes essentielles d’une production fiable. Ce que le système d’aspiration tourbillonnaire offre, c’est un point de départ plus stable : les ajustements effectués par l’opérateur travaillent alors *avec* la feuille, et non *contre* elle. En aval, les guides électriquement réglables et les convoyeurs à entraînement servo de la section de raccordement poursuivent cette même logique de positionnement contrôlé et reproductible — bien que la phase d’alimentation demeure le stade le plus efficace pour traiter le décalage.
Quels bénéfices une alimentation plus stable apporte-t-elle à la production quotidienne
Pour les cartons destinés au commerce électronique et aux colis, une alimentation plus stable se traduit par des boîtes présentant une carrure plus constante. Cette régularité facilite leur passage fluide dans les équipements en aval de montage et de scellage, réduisant ainsi la probabilité d’arrêts dus à des boîtes irrégulières. Les ateliers approvisionnant des clients à haut volume peuvent prolonger leurs séries sans interruption pour réaligner les feuilles, ce qui protège la productivité durant les périodes de forte activité.
Pour les grands cartons destinés aux appareils électroménagers et au mobilier, la combinaison d’aspiration et de convoyeurs à entraînement servo indépendant aide les plaques volumineuses à conserver une trajectoire rectiligne. Le rabat de colle se positionne exactement là où il est prévu, et la soudure collée est plus homogène sur toute sa longueur. Une telle jonction résiste mieux aux charges de stockage et de manutention subies par ces cartons, et la boîte prend forme avec moins d’irrégularités visibles.
Pour les cartons destinés aux produits alimentaires et aux biens de consommation, l’entrée constante de chaque feuille confère aux pliages et aux lignes de colle une apparence uniforme, du premier au dernier carton. La réduction des retouches et des rejets abaisse également le gaspillage de matière, un enjeu majeur dans une industrie où la plaque constitue un coût substantiel.
Nous concevons et fabriquons notre LY2600 Plieuse-colleuse pour boîtes deux pièces semi-automatique flexible, efficace, fiable et à grande vitesse dans notre propre usine, et son développement est certifié CE et couvert par des brevets chinois. Nos machines sont exploitées par des clients dans de nombreuses régions, traitant une vaste gamme de dimensions de plaques et de styles de cartons. Si le décalage des feuilles affecte votre production, notre équipe peut analyser avec vous vos spécifications de plaques, vos types de cartons et l’agencement de votre atelier, afin d’évaluer comment le système d’alimentation par aspiration tourbillonnaire descendante intégré à notre machine répondrait à vos besoins spécifiques.
 Scénarios d'Application