Le collage manuel des boîtes exige que les opérateurs appliquent l’encollage, plient les découpes de carton et pressent les joints collés en position. Une plieuse-colleuse pour boîtes en une pièce intègre ces étapes dans un processus continu, transformant ainsi la façon dont les usines de cartonnage gèrent le volume de production, les besoins en main-d’œuvre et la régularité des boîtes finies. Cette différence s’accentue à mesure que les quantités commandées augmentent et que les délais de livraison se resserrent. Une comparaison systématique des deux méthodes selon ces critères permet aux fabricants d’évaluer quelle approche correspond le mieux à leurs dimensions de boîtes, à leurs volumes de commandes et à leurs exigences de production.
Le collage manuel des boîtes et les limites de la production artisanale
Le collage manuel implique plusieurs opérations successives : application de l’encollage sur le rabat, pliage des panneaux de carton, pressage du joint et rangement des boîtes terminées. Chaque boîte requiert une intervention directe de l’opérateur ; par conséquent, la vitesse de production dépend du rythme de travail individuel et du nombre de personnes disponibles. À mesure que les volumes de commande augmentent, maintenir le débit requis devient plus difficile, notamment lorsque les échéances de livraison ne laissent aucune marge pour les retards.
La quantité de main-d’œuvre nécessaire affecte également la production quotidienne. Les ouvriers doivent assumer le collage, le pliage, le pressage, le comptage et le palettisation, tandis que les encadrants inspectent les boîtes finies afin d’y détecter d’éventuels défauts. Un travail répétitif peut accroître la fatigue au cours d’un poste prolongé, et des pénuries de personnel risquent de réduire le rendement. Du temps supplémentaire est également requis pour identifier les boîtes présentant un collage défaillant ou des plis imprécis, puis les isoler des produits conformes.
La préservation d’une qualité constante des boîtes constitue un autre défi. Des variations dans l’application de l’encollage peuvent entraîner, sur certains rabats, un excès de colle, tandis que d’autres reçoivent une couverture insuffisante. Un pliage irrégulier ou un positionnement inexact des rabats peut provoquer une déformation apparente des boîtes ou empêcher une tenue fiable des joints collés. Ces défauts deviennent plus manifestes lors du palettisation, du transport ou des opérations d’emballage en aval. Pour les usines de cartonnage fournissant des lignes automatiques de remplissage et de fermeture, des écarts dans les dimensions ou la forme des boîtes peuvent également perturber leur manutention fluide.
L’automatisation de la séquence avec une plieuse-colleuse pour boîtes en une pièce
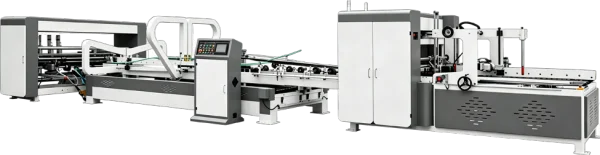
Une plieuse-colleuse pour boîtes en une pièce remplace cette chaîne d’opérations manuelles par une ligne continue intégrée. Les découpes sont prélevées automatiquement depuis la pile à l’aide d’un système d’alimentation par bande aspirante, puis acheminées individuellement vers l’avant. La machine applique ensuite l’encollage, plie les panneaux, corrige la position de la boîte et soude le rabat avant de compter et de livrer les boîtes finies dans l’ordre. Une fonction optionnelle de retournement des boîtes ainsi qu’un module d’arrangement pour le conditionnement peuvent être ajoutés, selon l’organisation choisie par l’usine pour son flux de sortie.
Ce qui change fondamentalement, c’est la localisation du contrôle. La position de l’encollage, le mouvement de pliage et l’alignement des boîtes sont déterminés par la structure mécanique et les réglages précis de la machine, et non plus par la technique individuelle de chaque opérateur. Le comptage et le palettisation interviennent en bout de ligne, ce qui supprime tout besoin de comptage manuel et de manutention physique. Les opérateurs restent essentiels, mais leur rôle évolue vers le chargement des découpes, la surveillance de la ligne et la collecte des palettes — des tâches fondées sur la supervision plutôt que sur la manipulation répétée de chaque boîte.
Rendement, main-d’œuvre et régularité mesurés en comparaison directe
En matière de rendement, la différence réside davantage dans la prévisibilité que dans une valeur absolue. La production manuelle subit des fluctuations liées à la fatigue, aux pauses et aux effectifs disponibles, tandis qu’une machine fonctionnant dans ses conditions réglées délivre un flux régulier et constant de boîtes. Cette stabilité aide les planificateurs à estimer avec précision la durée nécessaire à l’exécution d’une commande, et soutient les engagements pris auprès des clients qui attendent des expéditions calendaire. Le débit réel demeure néanmoins tributaire du style de boîte, de la qualité du support et du type de colle utilisée ; chaque usine doit donc procéder à une évaluation spécifique à ses propres produits.
La main-d’œuvre et la régularité suivent le même schéma. Une ligne manuelle nécessite plusieurs personnes travaillant en coordination, alors qu’une plieuse-colleuse pour boîtes en une pièce est généralement supervisée par une petite équipe chargée du chargement, de la surveillance et de la collecte. L’effort ainsi économisé peut être réaffecté à l’inspection, à la préparation et à la manutention d’autres commandes. Comme la machine répète une séquence strictement définie, les boîtes présentent des dimensions, des positions de ligne de colle et des aspects de joint nettement plus homogènes. Cette régularité réduit les retouches, favorise un passage fluide dans les équipements d’emballage automatique et limite les surprises pour les acheteurs de boîtes à leurs propres postes de remplissage.
Les commandes de boîtes où l’écart devient particulièrement visible
Le commerce électronique et l’emballage express mettent cette différence en lumière de façon particulièrement marquée. Les commandes sont volumineuses, les modèles de boîtes relativement uniformes et les fenêtres de livraison très courtes. Notre machine s’adapte parfaitement à ce profil, car l’alimentation continue, le pliage et le collage permettent de traiter de longs lots à un rythme régulier, tandis que les boîtes comptées et palettisées sont directement transférées vers le groupage ou le conditionnement final. Cette même régularité bénéficie aussi aux usines fournissant des transporteurs de colis, où toute retarde dans la livraison des boîtes peut perturber le propre planning d’expédition du client.
Pour les boîtes destinées aux secteurs agroalimentaire, des boissons et des produits ménagers, une autre problématique émerge. Les emballages extérieurs sont souvent empilés très haut dans les entrepôts et traversent de longues chaînes logistiques ; la résistance et la propreté de chaque joint collé influencent donc directement les pertes lors du transport ainsi que l’image de marque à l’arrivée. L’étape de calibration intégrée à notre machine corrige la position de la boîte avant le collage, garantissant ainsi des boîtes parfaitement carrées et des joints rigoureux dans ces secteurs exigeants. Enfin, pour les emballages d’appareils électroménagers, d’équipements électroniques et d’industriels, les variations de taille sont importantes et multiples ; grâce à sa large plage de formats acceptés, notre machine permet de traiter une plus grande diversité de ces commandes sur une seule ligne, réduisant ainsi la nécessité de sous-traiter les petites séries ou les formats peu courants.
Le collage manuel conserve toutefois sa place dans quelques cas spécifiques. Les très petites séries, les prototypes de boîtes et les formes inhabituelles peuvent être traités avec plus de souplesse à la main, et certaines usines conservent un poste manuel dédié précisément à ces applications. La décision pratique consiste donc moins à remplacer entièrement une méthode qu’à affecter chaque type de commande au procédé qui lui convient le mieux.
Trouver la solution adaptée à votre production de boîtes
La méthode de production optimale dépend de vos volumes de commande habituels, des spécifications techniques de vos boîtes, de vos capacités en personnel et de vos objectifs de rendement. Le collage manuel peut convenir aux commandes ponctuelles et aux petites séries, tandis qu’une plieuse-colleuse pour boîtes en une pièce offre un processus structuré et reproductible pour les productions régulières. L’analyse comparative de ces facteurs aide les fabricants de cartons à choisir des équipements parfaitement alignés sur leur charge réelle de travail et leur budget.
Nous concevons et fabriquons des plieuses-colleuses automatiques complètes pour boîtes en une pièce 2400 efficaces pour une production flexible de cartons, dotées d’alimentation, d’encollage, de pliage et de sortie intégrées, spécifiquement destinées à la production de cartons ondulés. Partagez avec notre équipe vos dimensions de boîtes, les caractéristiques de vos supports et votre volume de production prévu. Nous analyserons vos besoins et vous recommanderons une configuration de machine adaptée à votre usine.
 Scénarios d'Application