


Une ligne fonctionne souvent sans accroc lors d'un essai à faible vitesse, puis commence à produire des cartons désalignés dès qu'on augmente la cadence jusqu'à la vitesse de production normale. La réaction habituelle consiste à réduire la vitesse et à considérer cela comme une limitation de la machine. Dans la plupart des cas, pourtant, la cause réelle n'est pas que la 2600 Plieuse-Colleuse Automatique Haute Vitesse pour Boîtes Deux Pièces ne peut pas supporter une vitesse plus élevée — c'est qu'un léger défaut de suivi (tracking) dans la section de convoyage, à peine perceptible à basse vitesse, devient visible lorsque la vitesse augmente et l'amplifie.
Pourquoi le désalignement apparaît-il lorsque l'on augmente la vitesse ?
Les courroies de convoyage sont rarement parfaitement centrées, et un léger décalage est normal, même sur une ligne bien entretenue. À basse vitesse, ce décalage a le temps de se corriger de lui-même ou ne s'accumule tout simplement pas assez vite pour avoir un impact. Lorsque la vitesse augmente, le même faible défaut se cumule sur une période plus courte, et un carton qui aurait suivi une trajectoire rectiligne à vitesse réduite commence à dériver vers un bord avant d'atteindre la station suivante. Il s'agit d'un phénomène bien documenté dans les systèmes de convoyage en général : les petits défauts d'alignement, inoffensifs à basse vitesse, sont amplifiés par la distance et la vitesse, en particulier sur les longues sections de convoyage. La section de convoyage d'une plieuse-colleuse est exactement ce type de système, ce qui explique pourquoi le désalignement apparaît si souvent seulement après qu'une ligne a été portée à sa vitesse de fonctionnement prévue, plutôt que lors d'un essai à faible vitesse.
Un deuxième facteur contributif est la manière dont la pression est appliquée sur la courroie. De nombreuses sections de convoyage reposent sur un réglage de pression unique et indifférencié sur toute la largeur de la courroie, indépendamment de la longueur ou du style du carton. Cela fonctionne raisonnablement bien pour les cartons courts et suffisamment rigides pour rester stables par eux-mêmes, mais les cartons plus longs ou plus fins peuvent perdre leur soutien au milieu de la courroie, même lorsque les bords avant et arrière sont correctement maintenus. À basse vitesse, cette instabilité de la section médiane est mineure. À grande vitesse, elle suffit souvent à laisser le carton dériver hors de position avant de quitter le convoyeur.
Il est utile de reconnaître les premiers signes avant que le désalignement n'entraîne une série de cartons de rebut. Une courroie qui présente une usure inégale le long d'un bord, des cartons qui dérivent constamment du même côté plutôt que de manière aléatoire dans les deux directions, ou une légère vibration ou un changement de bruit lorsque la vitesse augmente, sont autant d'indicateurs que le suivi commence à dériver plutôt qu'à rester stable. Ces signes ont tendance à apparaître progressivement plutôt que soudainement, c'est pourquoi ils ne sont souvent remarqués qu'après que plusieurs lots aient déjà été affectés.
Un troisième facteur apparaît spécifiquement après un changement de format. Lorsque la pression du convoyeur et le positionnement doivent être réinitialisés manuellement pour chaque nouveau style de carton, il y a place pour de petites incohérences qui se répercutent sur la série suivante, en particulier si les réglages précédents n'ont pas été entièrement effacés. Les problèmes de désalignement se concentrent fréquemment sur les premières centaines de pièces après un changement de format, ce qui pointe moins vers un défaut mécanique que vers une variance de réglage résiduelle qui n'a pas encore été corrigée.
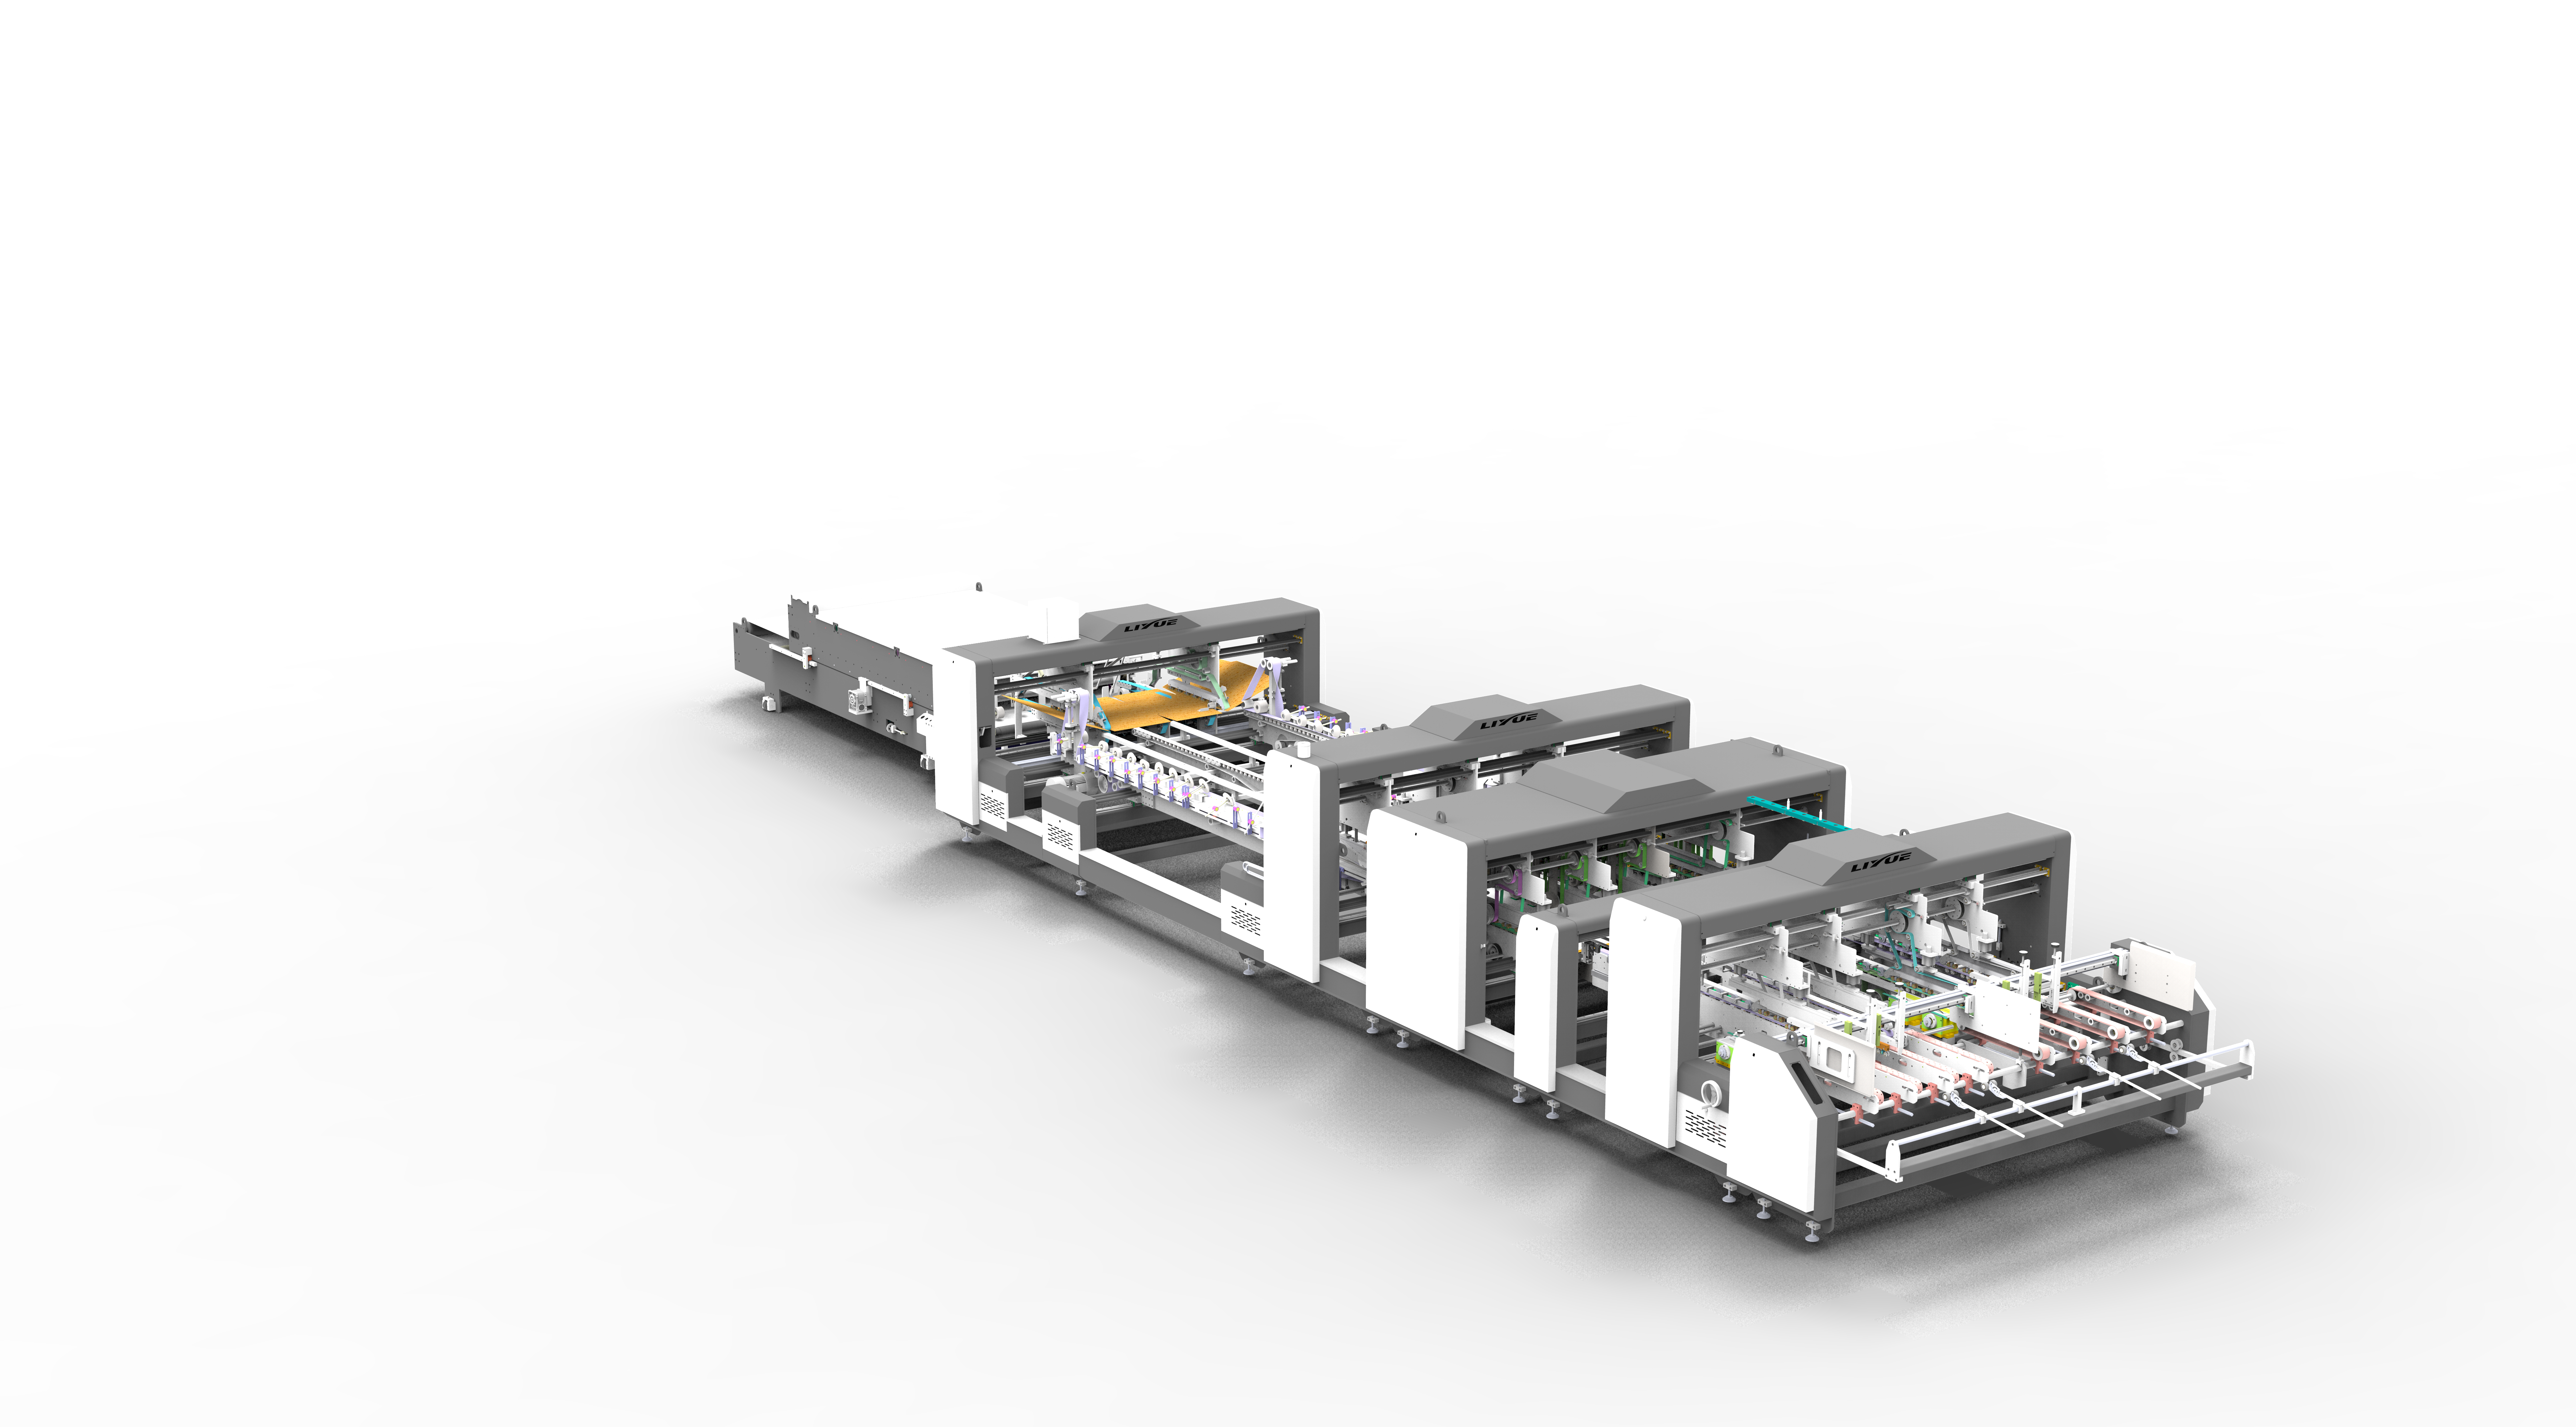
Comment notre section de convoyage est conçue pour gérer cela
Nous avons conçu la section de convoyage de nos 2300 Plieuse-Colleuse Automatique pour Boîtes Deux Pièces en tenant compte de ces points de défaillance spécifiques, plutôt que de considérer la stabilité à grande vitesse comme un sous-produit d'un moteur plus rapide.
Le convoyeur repose sur un système motorisé qui prend en charge à la fois les modes manuel et suiveur automatique. En mode suiveur, le convoyeur réagit à la manière dont les cartons se déplacent réellement dans la section, plutôt que de fonctionner à une vitesse fixe indépendamment des conditions, ce qui réduit le type de dérive indépendante de la vitesse qui apparaît lorsqu'une ligne est poussée vers sa production nominale.
Pour remédier à l'instabilité de la section médiane due à un réglage de pression unique et indifférencié, la section de convoyage utilise quatre zones de pression commandées indépendamment plutôt qu'un seul réglage global sur toute la courroie. Cela permet d'ajuster la pression en fonction de la longueur et du style du carton, de sorte qu'un carton plus long ou plus fin reçoit le soutien là où il en a réellement besoin, au lieu de compter uniquement sur la pression des bords pour le maintenir sur une trajectoire rectiligne. Ce contrôle par zones est la source de la plupart des différences entre un fonctionnement stable à grande vitesse et une dérive progressive, car il s'attaque directement au point où les cartons perdent leur stabilité, plutôt que de compenser ce problème en aval.
Le troisième problème, la variance de réglage résiduelle après un changement de format, est traité grâce à une fonction de mémorisation intégrée au système de contrôle de la pression. Plutôt que de réinitialiser la pression et le positionnement manuellement pour chaque nouveau style de carton, un opérateur peut rappeler les réglages enregistrés pour un style donné, ce qui élimine les approximations manuelles qui ont tendance à introduire les petites incohérences autour desquelles se concentrent les problèmes de désalignement sur les premières pièces après un changement de format. Pour les usines qui traitent des types de carton variant en épaisseur ou en rigidité, un système optionnel de réglage de la pression des vérins est également disponible pour affiner la pression du convoyeur au-delà de ce que les réglages de zones fixes peuvent offrir seuls.
Stabilité sur l'ensemble de la ligne, pas seulement sur le convoyeur
La précision du suivi du convoyeur est optimale lorsque les stations qui l'alimentent délivrent déjà un carton bien aligné. Une section de mise à l'équerre dotée de palettes supérieure et inférieure motorisées maintient la cohérence du positionnement du carton avant qu'il n'atteigne le convoyeur, et une section de jonction construite autour de courroies de guidage à réglage motorisé contribue à garantir que le carton entrant dans le convoyeur est déjà d'équerre, plutôt que de compenser un désalignement introduit plus tôt dans la ligne. Aucune de ces stations ne remplace ce que fait la section de convoyage, mais un convoyeur travaillant avec une entrée bien alignée maintient son suivi de manière bien plus fiable à grande vitesse qu'un convoyeur qui tente de corriger des problèmes dont il n'est pas la cause.
Les composants d'entraînement derrière ce système sont aussi importants que la disposition mécanique. Les zones de pression motorisées associées à des réglages mémorisés programmables offrent aux opérateurs une configuration reproductible plutôt qu'un réglage manuel qui doit être réajusté au toucher à chaque changement de style de carton. Cette reproductibilité est ce qui maintient la stabilité d'une ligne lorsqu'elle est poussée vers une production plus élevée, sans avoir à sacrifier la vitesse pour maintenir la précision du suivi.
Atteindre la pleine vitesse sans approximations
Le désalignement des cartons à grande vitesse est rarement le signe qu'une 2600 Plieuse-Colleuse semi-automatique à haute vitesse pour boîtes deux pièces a atteint sa limite. Il est généralement le résultat d'une erreur de suivi que la vitesse a rendue visible, d'un contrôle de la pression qui n'est pas adapté à la longueur du carton, ou d'une variance de réglage subsistant du dernier changement de format. En traitant ces points directement, grâce à un contrôle de suivi du convoyeur, un réglage de pression par zones et des réglages mémorisables, il est généralement possible de permettre à une ligne d'atteindre sa vitesse de production prévue sans la dérive qui pousse les opérateurs à fonctionner plus lentement que la machine n'en est réellement capable.
En tant que fabricant de 3200 Plieuse-Colleuse semi-automatique à haute vitesse pour boîtes deux pièces, nous construisons la section de convoyage précisément autour de ces causes, en nous basant sur les retours d'expérience de lignes de production traitant une gamme de longueurs et de vitesses de cartons. Si votre ligne présente un désalignement lorsque vous poussez la production vers des cadences plus élevées, notre équipe technique peut examiner votre gamme de cartons et votre configuration actuelle, et vous aider à identifier la source réelle du problème de suivi.
 Produits



