


Un flan plat en carton ondulé contient déjà la structure fondamentale d’un carton, mais il doit encore être plié et collé avant de pouvoir contenir des produits. Les lignes de pliage déterminent les zones où les panneaux se replient ; les rabats à colle définissent la manière dont les bords s’assemblent ; et le positionnement de la colle influence la qualité de l’assemblage final. Ces éléments doivent interagir de façon cohérente afin de produire un carton aux formes et dimensions souhaitées.
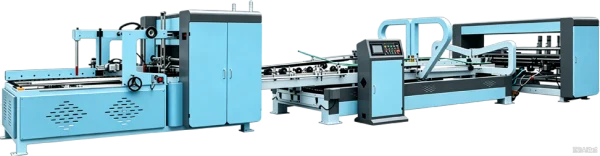
La Plieuse-Colleuse Automatique Complète pour Boîtes en Une Pièce 2400 Efficace pour une Production Flexible de Cartons coordonne les opérations d’alimentation, d’encollage, de pliage, de calibration et de consolidation afin de transformer des flans préparés en cartons finis. En tant que fabricant de Plieuse-Colleuse Automatique Complète Renforcée pour Boîtes en Une Pièce 2600 pour Cartons Ondulés Haute Résistance, nous concentrons notre attention sur les interactions entre ces opérations, ainsi que sur l’adéquation de la configuration machine aux différents designs de cartons et aux exigences de production.
Ce que doit accomplir un flan plat avant de devenir un carton
Un flan de carton se compose de panneaux, de lignes de pliage et de rabats d’assemblage. Les plis guident le mouvement de repliement, tandis que le rabat à colle recouvre le panneau correspondant pour former l’assemblage du carton. Si le tracé des plis ou la position du rabat est imprécise, le carton fini peut présenter une déformation ou un assemblage irrégulier.
La qualité des plis influe également sur le comportement au pliage. Un pli mal formé peut entraîner un déplacement du panneau hors de sa position prévue ou endommager la surface du carton. La plieuse-colleuse suit le tracé de pliage préalablement réalisé ; par conséquent, la précision des étapes amont — impression, rainurage et pliage — demeure essentielle.
Le positionnement de la colle revêt une importance égale. Celle-ci doit atteindre exactement la zone d’assemblage prévue afin d’établir un contact suffisant entre le rabat et le panneau adjacent. Une quantité insuffisante de colle peut conduire à un collage incomplet, tandis qu’un excès peut être expulsé sous pression, laissant des traces sur le carton ou sur les composants de la machine.
Le pliage et la consolidation doivent donc agir de concert. Les panneaux doivent s’aligner correctement avant que les surfaces enduites de colle ne soient mises en contact sous pression. Si un flan pénètre dans la machine avec un angle ou se replie de façon incorrecte, l’assemblage peut se réaliser sans produire un carton parfaitement carré. Une formation régulière dépend de la qualité du flan, de la précision de l’alimentation, de l’application de la colle et de l’alignement global.
La logique de formation intégrée dans une plieuse-colleuse pour boîtes en une pièce
Une Plieuse-Colleuse Automatique Complète pour Boîtes en Une Pièce 2400 Efficace pour une Production Flexible de Cartons transforme un flan préparé en un carton plié et consolidé grâce à des opérations mécaniques coordonnées. Un système d’alimentation automatique par courroies et aspiration sépare les flans individuellement et les introduit un à un dans la machine. Une alimentation stable contribue à maintenir la position initiale requise pour les opérations suivantes, bien que les résultats dépendent aussi de l’état du carton, des dimensions du flan et des réglages machine.
La machine applique la colle sur le rabat désigné avant de guider le flan à travers la section de pliage. Des courroies et des guides orientent les panneaux le long de leurs lignes de pliage, rapprochant progressivement le rabat à colle du panneau correspondant. Le tracé des plis détermine les zones de pliage du carton, tandis que la conception du rabat définit précisément l’emplacement de l’assemblage.
Une calibration automatique corrige les positions relatives des sections repliées avant la consolidation finale. Cette fonction favorise une géométrie plus constante des cartons au sein d’un lot de production. Toutefois, la calibration ne peut compenser entièrement des flans mal découpés, des plis endommagés ou un design de carton inadapté.
Les surfaces repliées passent ensuite dans une section de consolidation et de compression. La pression assure un contact optimal entre les zones enduites de colle, permettant au joint de développer une résistance suffisante pour les manipulations ultérieures. Une consolidation adéquate dépend toujours des propriétés de la colle, de la quantité appliquée, de la nature de la surface du carton et des paramètres opératoires adaptés.
Au niveau de la sortie, les cartons finis sont comptés et empilés pour la phase suivante. Le principe fondamental de formation reste inchangé : la structure existante du flan guide le mouvement de pliage, et la machine coordonne les opérations nécessaires à la réalisation de l’assemblage.
Pourquoi la précision de formation est cruciale selon les types de cartons
L’emballage e-commerce et express implique souvent de grands lots de cartons aux styles similaires. Un positionnement constant des rabats à colle et un alignement fiable des cartons permettent aux boîtes finies de circuler sans heurts dans les équipements automatisés de scellage, de groupage et d’emballage, réduisant ainsi les interruptions liées aux formes irrégulières. Une formation uniforme facilite également le contrôle qualité tout au long d’une série de production.
Les cartons destinés aux secteurs agroalimentaire, des boissons et des produits ménagers doivent souvent résister à l’empilement, au stockage et au transport. Un assemblage collé correctement réalisé préserve l’intégrité du carton lors des manipulations, tandis qu’une application propre de la colle soutient une apparence soignée. La résistance globale dépend également de la qualité du carton, de la construction des cannelures, des dimensions du carton, des conditions d’humidité et des exigences d’empilement.
L’emballage des appareils électroménagers, des équipements électroniques et des produits industriels implique une plus grande diversité de dimensions de cartons, de grades de carton et de conceptions structurelles. Des flans plus grands et des cartons plus lourds peuvent présenter des comportements différents lors de l’alimentation et du pliage, ce qui rend la plage de travail effective de la machine et ses capacités de réglage des critères essentiels de sélection.
Bien que la logique fondamentale de formation demeure similaire, chaque application impose des exigences spécifiques. Les fabricants de cartons doivent vérifier les dimensions des flans, les agencements des plis, les positions des rabats à colle et les caractéristiques du carton par rapport aux spécifications techniques de la machine. Une configuration adaptée peut accueillir plusieurs types de cartons, à condition que leurs dimensions et leurs structures restent dans les limites de fonctionnement de l’équipement.
Comment notre machine applique concrètement cette logique en production réelle
Notre Plieuse-Colleuse Automatique Complète Renforcée pour Boîtes en Une Pièce 2600 pour Cartons Ondulés Haute Résistance intègre l’alimentation, l’encollage, le pliage, la calibration et la consolidation dans un processus de formation coordonné. Chaque étape remplit un rôle spécifique : positionner le flan, assembler les panneaux et préparer le carton fini pour les manipulations ultérieures.
Pour les cartons d’expédition à haut volume, l’alimentation automatique et le pliage coordonné contribuent à maintenir un flux de production régulier. Une calibration constante soutient l’alignement des cartons, tandis que le comptage et l’empilage automatiques organisent la sortie finale. Le résultat effectif dépend des spécifications du carton, de la qualité du flan, des réglages opératoires et de la capacité des équipements aval.
Dans le domaine de l’emballage agroalimentaire, des boissons et des produits ménagers, le positionnement précis de la colle et l’alignement rigoureux des assemblages constituent des facteurs déterminants. Notre machine applique la colle exactement sur la zone d’assemblage désignée et rapproche les surfaces repliées afin de permettre une consolidation optimale. Un réglage rigoureux est indispensable, car le type de colle, la nature de la surface du carton et la quantité appliquée influencent directement la qualité de l’assemblage final.
Pour les cartons destinés aux appareils électroménagers, à l’électronique et aux applications industrielles, la plage de travail disponible constitue un critère clé. Nous analysons les dimensions requises du carton et sa structure par rapport aux spécifications de la machine afin d’aider nos clients à identifier les produits compatibles avec une configuration donnée. Traiter différentes tailles de cartons sur une même ligne peut simplifier la planification de la production, mais la compatibilité doit être vérifiée pour chaque application envisagée.
En tant que fabricant, nous plaçons les exigences pratiques de formation des cartons au cœur de la conception et de la configuration de nos équipements. Alimentation, application de la colle, pliage et consolidation doivent interagir de façon harmonieuse pour répondre aux designs spécifiques des cartons et aux conditions réelles de production de nos clients.
Adapter les exigences de formation à la configuration appropriée
La forme finale du carton et la qualité de ses assemblages dépendent de la relation entre son tracé de pliage, ses rabats à colle, sa ligne de colle et ses panneaux repliés. Une Plieuse-Colleuse Automatique Complète pour Boîtes en Une Pièce 2400 Efficace pour une Production Flexible de Cartons coordonne ces éléments, mais des résultats constants exigent également une préparation précise des flans, une colle adaptée et des réglages machines rigoureusement respectés.
Nous fabriquons des Plieuse-Colleuse Automatique Complète Renforcée pour Boîtes en Une Pièce 2600 pour Cartons Ondulés Haute Résistance destinées aux producteurs de cartons confrontés à des variétés de formats et à des volumes de production hétérogènes. Notre équipe peut analyser vos dimensions de cartons, vos spécifications de carton ondulé, votre conception de rabats à colle et vos objectifs de sortie afin d’identifier la configuration machine la plus adaptée. En alignant rigoureusement l’équipement sur vos exigences réelles de formation, nous visons à vous fournir des solutions de production pratiques, épaulées par un accompagnement après-vente continu.
 Scénarios d'Application






