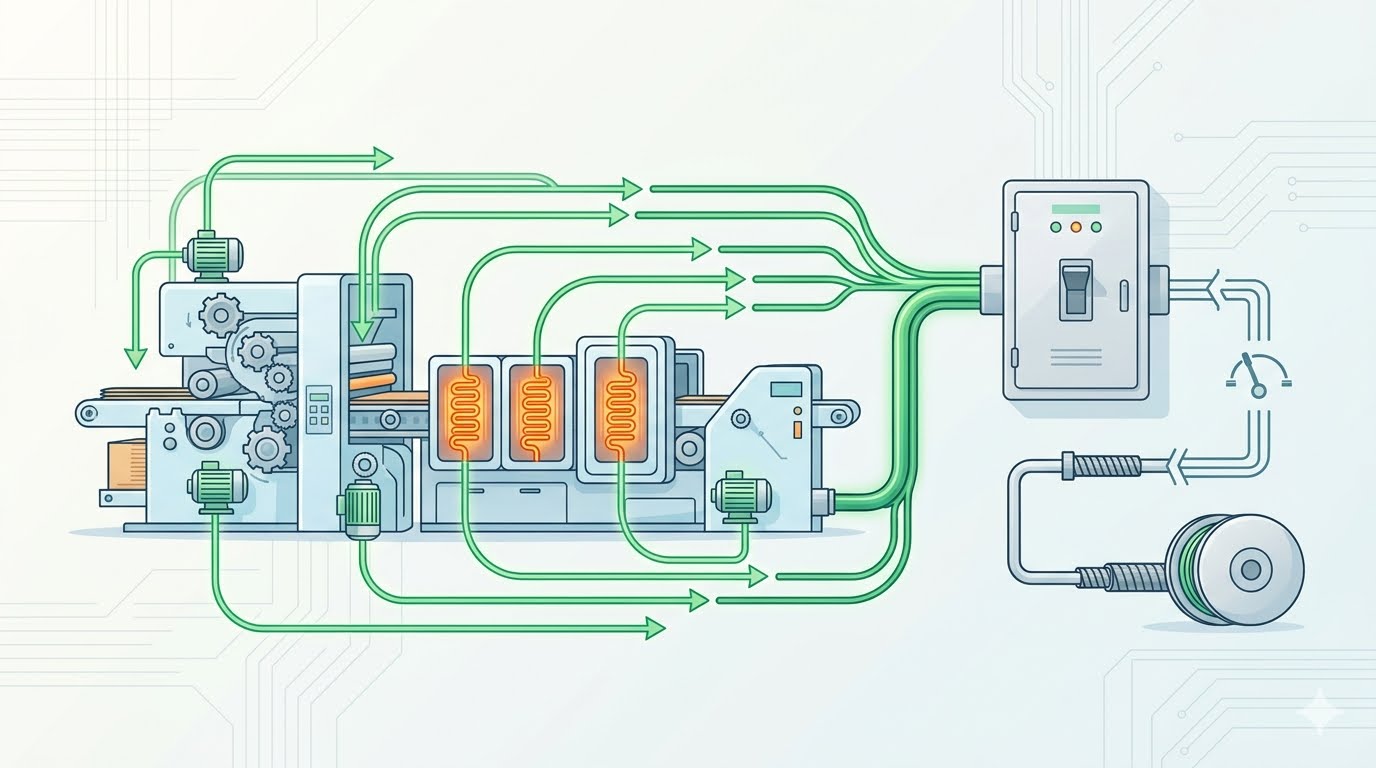
Le délai de livraison d’une commande de cartons dépend de bien plus que du temps nécessaire à la formation d’une boîte. La préparation du panneau, l’impression, la découpe à plat, l’encollage, le groupage et l’expédition doivent tous s’intégrer dans le calendrier de production. Tout retard à une étape quelconque peut affecter la date de livraison, notamment lorsque plusieurs commandes partagent les mêmes équipements et ressources humaines.
L’étape d’encollage est particulièrement déterminante, car elle constitue le lien entre la formation des boîtes et la manutention ainsi que l’emballage des boîtes finies. Un rythme de production irrégulier, des réglages fréquents ou des joints collés défectueux peuvent ralentir les opérations suivantes. Une Plieuse-Colleuse Automatique Complète Renforcée pour Boîtes en Une Pièce 2600 pour Cartons Ondulés Haute Résistance permet de maîtriser cette phase grâce à l’alimentation automatique, à l’encollage, au pliage et à la calibration. Son incidence sur les délais de livraison dépend des spécifications des cartons, du volume de production et de la compatibilité de l’équipement avec le reste de la ligne.
Où la production de cartons perd du temps
L’encollage manuel et la production semi-automatique exigent souvent que les opérateurs alimentent les découpes, contrôlent le pliage et manipulent les cartons finis entre les opérations. La vitesse de production peut varier selon les effectifs, l’expérience des opérateurs et les changements de spécifications des cartons. Lorsque la production devient difficile à anticiper, les planificateurs peuvent devoir allouer davantage de temps entre les travaux programmés afin de pallier d’éventuels retards.
Les cartons défectueux constituent une autre source de perte de temps. Une application irrégulière de la colle, des plis désaxés ou des joints fragiles peuvent nécessiter un contrôle, une correction ou un remplacement. Ces anomalies consomment du panneau supplémentaire, de la colle et du temps de main-d’œuvre, tout en réduisant la fenêtre disponible pour la commande suivante. Leur impact devient particulièrement sensible lorsqu’un grand lot doit être inspecté intégralement avant que l’emballage puisse reprendre.
Les changements de série et la manutention des matériaux affectent également le calendrier. Le passage d’un format de carton à un autre peut exiger des réglages mécaniques, tandis que le comptage et le palettisation manuels interrompent le flux des cartons finis. Si la section d’encollage produit des cartons plus rapidement que la zone d’emballage ne peut les absorber, des accumulations se forment entre les postes. À l’inverse, si son débit est trop lent, les équipements et les opérateurs en aval doivent attendre.
Ces retards ont des causes diverses, mais ils partagent une caractéristique commune : ils réduisent le temps disponible pour achever la commande programmée. Améliorer la régularité de la formation des cartons et fluidifier le transit des produits finis permet à l’usine de gérer plus efficacement son temps de production.
Pourquoi l’étape d’encollage influe-t-elle sur les plannings de livraison
L’encollage et le pliage interviennent en fin de chaîne de formation des cartons, juste avant le groupage, l’emballage ou les préparatifs d’expédition. Le débit de cette étape conditionne donc la quantité de travail que les équipes en aval peuvent réaliser pendant chaque poste.
Lorsque les cartons arrivent à un rythme constant, les opérateurs peuvent organiser le groupage et l’emballage autour d’un flux plus prévisible. Un débit irrégulier complique la planification des effectifs et des équipements, car un poste peut être à l’arrêt tandis qu’un autre traite un arriéré. Ce déséquilibre peut allonger le temps requis pour finaliser une commande, même si chaque opération individuelle fonctionne de manière optimale.
La qualité des cartons finis influence également le planning. Des boîtes dotées de plis réguliers et de joints parfaitement collés sont plus faciles à empiler et à manipuler. En revanche, les cartons nécessitant un contrôle ou une correction supplémentaires peuvent interrompre l’emballage et retarder la libération d’un lot.
Une vitesse nominale plus élevée de la machine, prise isolément, ne garantit pas un délai de livraison plus court. Le débit effectif doit correspondre précisément à la conception des cartons, aux propriétés du panneau, aux exigences en matière de colle et à la capacité des équipements environnants. Les planificateurs de production doivent évaluer la plieuse-colleuse en fonction des spécifications réelles des produits et de l’ensemble du parcours de fabrication, plutôt que de se fier uniquement à sa vitesse nominale.
Comment notre plieuse-colleuse pour carton ondulé soutient le flux de production
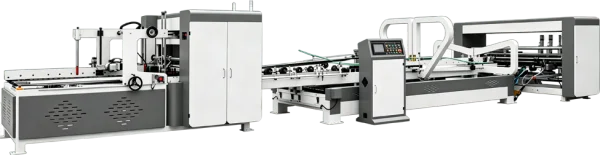
Notre Plieuse-Colleuse Automatique Complète Renforcée pour Boîtes en Une Pièce 2600 pour Cartons Ondulés Haute Résistance intègre plusieurs opérations de formation des cartons au sein d’un processus continu. Un système d’alimentation par aspiration à courroie sépare et introduit individuellement les découpes. La machine assure ensuite l’encollage, le pliage, la calibration et la fixation, réduisant ainsi la nécessité de manipulations manuelles entre ces étapes.
À l’extrémité de déchargement, les cartons finis sont comptés et empilés. Selon la configuration choisie, une fonction de retournement des boîtes et des aménagements d’emballage adaptés facilitent le transfert des piles vers l’étape suivante. Ces fonctions permettent de limiter les interventions manuelles distinctes et d’organiser plus aisément le déplacement des cartons dans l’atelier.
Dans le domaine de l’e-commerce et de l’emballage express, où les usines traitent fréquemment de grands lots de cartons aux formats similaires, l’alimentation continue et le comptage automatique simplifient la planification de la production. Dès qu’un lot est terminé, les piles comptées peuvent passer directement au groupage sans que les opérateurs aient besoin de dénombrer manuellement chaque boîte. Le gain de temps réel dépend de la taille du lot, des dimensions des cartons et des dispositifs de manutention mis en œuvre dans l’usine.
L’emballage des produits alimentaires, des boissons et des articles ménagers connaît souvent des pics de demande concentrés durant les périodes promotionnelles ou saisonnières. Pendant ces périodes, la capacité de production doit être allouée avec soin entre plusieurs commandes. Un pliage, une calibration et une fixation réguliers réduisent les corrections évitables, tandis qu’une alimentation automatique favorise un rythme de production mieux structuré. L’usine doit néanmoins tenir compte de la disponibilité des matières premières, des changements de série et des contrôles qualité supplémentaires requis pour ses produits.
L’emballage des appareils électroménagers, des équipements électroniques et des produits industriels implique des dimensions variées de cartons, des qualités différentes de panneaux et des volumes de lots hétérogènes. Une machine configurée pour couvrir la gamme requise de formats de cartons permet de traiter davantage de références sur la même ligne, à condition que chaque spécification reste dans ses limites de fonctionnement. Cette souplesse peut réduire la nécessité de confier certaines commandes à des fournisseurs externes, dont les files d’attente de production et les plannings de livraison échappent au contrôle direct de l’usine.
Fiableté de la machine et maintenance dans la planification des délais de livraison
Les plannings de production dépendent également de la capacité de l’équipement à fonctionner de manière fiable tout au long d’un cycle prévu. Un arrêt imprévu peut retarder le lot en cours et impacter les commandes programmées ensuite. Lorsque les échéances d’expédition sont serrées, même une interruption brève peut laisser insuffisamment de temps pour rattraper les heures de production perdues.
Des inspections et une maintenance régulières permettent aux usines de détecter à l’avance l’usure, les problèmes d’alimentation et autres dysfonctionnements avant qu’ils n’entraînent des arrêts prolongés. Le nettoyage des zones accessibles, le contrôle des composants d’alimentation, ainsi que le suivi de l’état des mécanismes d’encollage et de pliage doivent être effectués conformément aux instructions du constructeur. La maintenance planifiée peut alors être synchronisée avec les changements de série ou les périodes de moindre activité, dans la mesure du possible.
Le soutien du constructeur constitue un autre critère essentiel lors de l’évaluation de l’équipement. Des consignes claires d’utilisation, des instructions détaillées de maintenance et un accès rapide à une assistance technique permettent aux équipes de production de résoudre les incidents plus efficacement. En tant que constructeur, nous accompagnons nos clients tout au long de la durée de service de la machine, aussi bien sur les aspects d’exploitation que de maintenance.
Ces mesures ne permettent certes pas d’éliminer toutes les interruptions de production, mais elles offrent aux responsables d’usine une base concrète et réaliste pour planifier la disponibilité des machines et gérer leurs engagements de livraison.
Choisir une plieuse-colleuse adaptée à votre calendrier de commandes
Un délai de livraison plus court pour les commandes de cartons repose sur les performances de l’ensemble du processus de production. Une Plieuse-Colleuse Automatique Complète Renforcée pour Boîtes en Une Pièce 2600 pour Cartons Ondulés Haute Résistance y contribue en intégrant l’alimentation, l’encollage, le pliage, la calibration et le comptage, en réduisant certaines tâches manuelles et en assurant un transit plus régulier des cartons finis vers l’emballage. Le résultat final dépend toutefois encore de la préparation amont des matériaux, de la complexité des commandes, des effectifs, de la maintenance et de la capacité d’expédition.
Nous concevons et fabriquons des Plieuses-Colleuses Automatiques Complètes pour Boîtes en Une Pièce 2400 Efficaces pour une Production Flexible de Cartons, destinées aux ateliers de fabrication de cartons d’expédition et d’emballages industriels aux spécifications variées. Lors de l’évaluation d’une machine pour votre ligne de production, notre équipe analyse conjointement les dimensions des cartons, les types de panneaux, les exigences relatives aux joints, les volumes de lots et le débit attendu afin d’identifier la configuration la plus adaptée. Adapter précisément l’équipement à vos commandes réelles permet d’établir des objectifs de production réalistes et de construire un calendrier de livraison plus maîtrisable.
 Scénarios d'Application