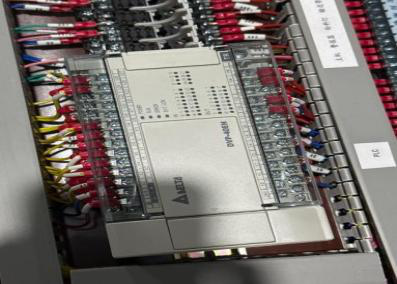
Passer d’un format de carton à un autre sur une plieuse-colleuse implique de repositionner manuellement les guides, les courroies et les réglages de pression sur l’ensemble de la ligne. La durée nécessaire à cette opération, ainsi que la régularité des résultats obtenus, dépendent largement de la méthode employée pour effectuer ces ajustements. Sur une plieuse-colleuse moderne pour boîtes deux pièces, l’intégration d’un automate PLC, d’un écran tactile et de réglages motorisés par servomoteurs permet de les regrouper au sein d’une procédure répétable et fiable.
Coûts des réglages manuels sur les machines conventionnelles
Une plieuse-colleuse pour boîtes deux pièces alimente, colle et plie deux éléments distincts, puis les assemble en un seul carton ; chaque section doit donc être configurée précisément aux dimensions du carton à produire. Sur les machines conventionnelles, une grande partie de ces réglages s’effectue manuellement : les opérateurs actionnent des volants pour positionner les plaques-guides, les rabats latéraux et les courroies, puis vérifient chaque position à l’aide d’une échelle imprimée ou de leur propre appréciation. Cette méthode fonctionne, mais elle comporte des inconvénients manifestes. Les changements de format prennent plus de temps, car chaque ajustement est réalisé et contrôlé individuellement. Deux opérateurs configurant le même carton peuvent aboutir à des positions légèrement différentes, ce qui se traduit par des variations de carrure d’un poste de travail à l’autre. Une commande répétée est souvent entièrement reconfigurée depuis le début, avec consommation de feuilles d’essai jusqu’à obtention d’un bon fonctionnement. Le contrôle constitue une faiblesse supplémentaire : lorsque plusieurs sections partagent un même entraînement ou manquent de coordination centralisée, il est impossible de régler séparément vitesse et position, et l’identification de la section à l’origine d’un défaut repose davantage sur l’expérience que sur l’observation.
PLC, écran tactile et servomoteurs au cœur du système
Notre plieuse-colleuse pour boîtes deux pièces déplace une grande partie de ce travail des mains de l’opérateur vers son système de commande. Un automate PLC Delta coordonne les mouvements et les vitesses de chaque section indépendante. Un écran tactile WECON constitue l’interface opérateur, permettant de saisir et de consulter tous les paramètres à un seul endroit, plutôt que sur plusieurs points dispersés le long de la ligne. Des servomoteurs Delta assurent le positionnement précis des éléments mécaniques, tandis que des détecteurs photoélectriques suivent en continu la position de la plaque cartonnée en déplacement. Des relais, des contacteurs et un variateur de fréquence fournis par des fabricants reconnus gèrent les fonctions de commutation électrique et de régulation de vitesse des moteurs. Ce n’est pas un composant isolé qui fait la différence, mais bien leur combinaison synergique : le PLC décide, l’écran tactile communique, et les entraînements exécutent — offrant ainsi à l’opérateur une voie claire et unique, allant de la spécification du carton à la configuration exacte de la machine.
Paramètres mémorisés et réglages électriques
L’avantage pratique de cette architecture de commande apparaît de façon particulièrement marquée lors des changements de format. L’écran tactile stocke les paramètres associés à des formats de cartons spécifiques, permettant aux opérateurs de rappeler immédiatement des valeurs validées dès le retour d’une commande répétée. Cela réduit drastiquement les mesures répétitives et les essais itératifs, rendant les changements de format nettement plus efficaces.
La section d’assemblage (splicing) offre une fonction similaire grâce à des plaques-guides à réglage électrique, équipées d’un dispositif de positionnement par vis-à-bille et de mémoire intégrée. Comme la précision de l’assemblage influence directement la carrure du carton, le rappel des positions des plaques-guides contribue à maintenir un alignement constant d’un cycle de production à l’autre.
Des entraînements indépendants apportent une flexibilité accrue : les sections d’alimentation, de pliage, de convoyage et de tassage disposent chacune de leur propre moteur, coordonnés de façon centralisée par le PLC. Ainsi, un opérateur peut ajuster une seule section sans avoir à réinitialiser les autres. Par exemple, la vitesse de la courroie de pliage peut être réduite pour traiter des panneaux rigides en double cannelure, tandis que les réglages d’alimentation et de convoyage restent inchangés. La section de convoyage autorise également un fonctionnement soit manuel, soit automatique avec suivi de longueur, avec pression supérieure réglable et régulation pneumatique en option. Enfin, des détecteurs photoélectriques couplés à un positionnement servo à l’embouchure d’assemblage offrent un contrôle renforcé de l’alignement de la plaque cartonnée.
Pour les ateliers confrontés à des changements fréquents de format et à des séries courtes ou moyennes, ces fonctions rendent la configuration nettement plus répétable. Les opérateurs peuvent désormais travailler à partir de paramètres mémorisés et de points de réglage prédéfinis, plutôt que de s’appuyer exclusivement sur leur expérience — ce qui contribue à assurer une qualité constante de production, quel que soit le format de carton traité.
Configuration homogène d’un poste de travail à l’autre
Le matériel de commande ne livre pleinement sa valeur que lorsqu’il est utilisé de façon systématique. Les ateliers qui consignent les paramètres mémorisés correspondant à leurs formats de cartons courants, et qui les appliquent toujours dans le même ordre, observent généralement des résultats plus uniformes entre opérateurs et entre postes de travail. Le contrôle centralisé facilite également la maintenance : comme chaque section est entraînée et réglée de façon autonome, toute déviation constatée sur le carton fini peut être immédiatement reliée à l’étape initiale où elle a pris naissance — qu’il s’agisse de l’alimentation, du pliage ou de l’assemblage — plutôt que d’être recherchée aléatoirement sur l’ensemble de la machine. Il convient de le souligner clairement : un système de commande améliore la régularité des configurations, mais ne saurait remplacer les autres conditions indispensables à la fabrication de cartons de qualité. La qualité du carton, le choix de la colle et les conditions ambiantes de l’atelier exigent toujours une attention soutenue, et les meilleurs réglages sont ceux qui ont été développés spécifiquement sur les matériaux utilisés en production.
Pour les ateliers traitant une large gamme de formats de cartons, la couche de commande d’une plieuse-colleuse mérite une attention tout aussi soutenue que sa structure mécanique. Nous concevons et construisons notre plieuse-colleuse pour boîtes deux pièces comme un système intégré, où l’automate PLC, l’écran tactile, les servomoteurs et les réglages électriques sont conçus pour interagir parfaitement avec la mécanique. Chaque machine peut être configurée aux formats de cartons et aux qualités de carton ondulé produits par nos clients, et la même plateforme de commande s’étend sur l’ensemble de la ligne. Pour les fabricants souhaitant que la configuration dépende de paramètres mémorisés plutôt que de l’habitude individuelle, c’est là le principe fondamental qui guide la conception de notre machine.
 Scénarios d'Application