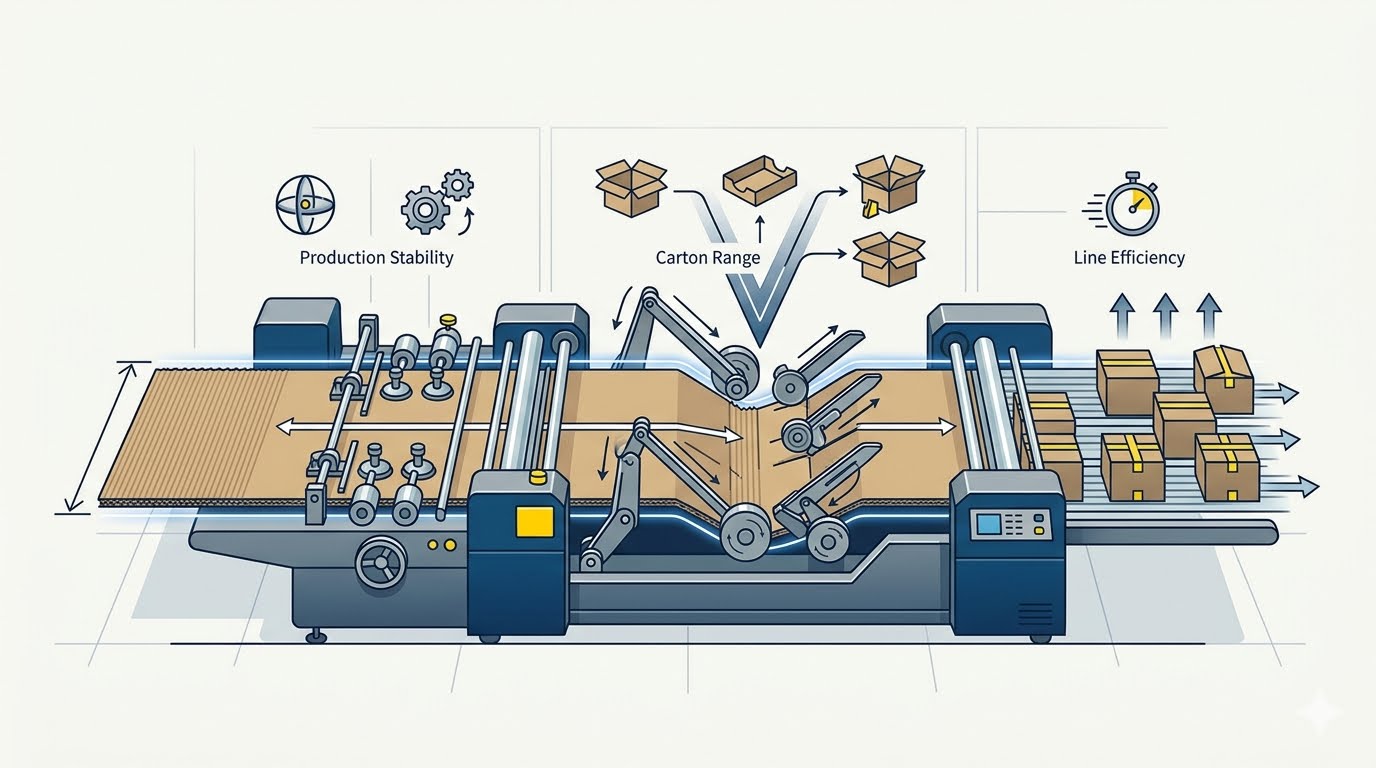
Una caja de cartón ondulado adquiere sus dimensiones finales en la sección de empalme. La hoja impresa y ranurada llega con sus paneles ya cortados a tamaño, pero la posición en la que la solapa adhesiva se une al panel opuesto define la longitud, el ancho y la cuadratura finales de la caja. Una vez que la costura se presiona, dicha posición ya no puede modificarse. En nuestra LY2600 Máquina plegadora encoladora de dos piezas semiautomática flexible de alta velocidad, eficiente y fiable, la sección de empalme está diseñada en torno a placas guía controladas, correas accionadas por servomotores y posicionamiento fotoeléctrico, de modo que este paso final conserva fielmente las dimensiones para las que se cortó la hoja.
Cómo pequeñas desviaciones en el empalme se convierten en errores dimensionales
La relación entre el empalme y el tamaño de la caja es geométrica. Cuando la solapa se coloca ligeramente demasiado hacia un lado, los paneles que une se desplazan de su relación prevista, y la caja resulta más larga o más corta de lo especificado. Si la solapa se posiciona correctamente en un extremo pero se desvía en el otro, la caja se torsiona: sus diagonales dejan de ser iguales y la caja ya no se asienta cuadrada sobre una superficie plana. Una desviación de apenas unos milímetros puede ser suficiente para causar problemas, pues las cajas de cartón ondulado suelen empacarse con holguras mínimas.
Varias características de los equipos convencionales hacen más probables tales desviaciones. Las placas guía ajustadas manualmente requieren tiempo para su configuración, y su posición final depende en gran medida del criterio del operario. Tras cada cambio de pedido, el operario puede necesitar varias hojas de prueba para hallar el ajuste correcto, y dicho ajuste puede volver a desplazarse durante una producción prolongada. Otra fuente de error es la presión desigual durante la compresión: si la hoja se empuja de forma asimétrica al cerrarse la costura, los paneles pueden deslizarse ligeramente o rebotar antes de que el adhesivo logre su fijación definitiva.
La dificultad radica en que estos errores suelen permanecer ocultos hasta que la caja se utiliza. Una caja con dimensiones incorrectas parece aceptable sobre la paleta, y el problema solo aparece cuando la caja entra en una línea de llenado, se acopla a un producto o se apila. En ese momento, la caja ya es producto terminado, y las únicas opciones son el reproceso o su rechazo.
Por qué la consistencia dimensional de la caja trasciende la plegadora-encoladora
La precisión dimensional tiene su mayor impacto en los equipos y procesos posteriores que manipulan la caja. Las líneas automáticas de montaje y sellado de cajas están calibradas para un tamaño y una forma definidos. Una caja ligeramente fuera de cuadratura puede abrirse de forma irregular, engancharse en las guías o no cerrarse plana; cada vacilación puede detener una línea diseñada para funcionar de forma continua. Las plantas que compran cajas en grandes volúmenes suelen especificar tolerancias exactamente por esta razón.
El ajuste también es fundamental. Muchos productos se embalan con soportes internos —como almohadillas, divisores o bandejas— fabricados a la medida del interior de la caja. Si la caja es ligeramente más pequeña de lo previsto, dichos insertos se atascan y resultan difíciles de colocar. Si es ligeramente más grande, el producto tiene espacio para moverse durante el transporte, reduciéndose así la protección que el embalaje fue diseñado para brindar. Por tanto, la consistencia de una caja a otra es tan valiosa como su tamaño nominal, ya que las líneas de embalaje están afinadas para trabajar con una caja repetible.
El paletizado y el transporte completan la cadena. Las cajas que no son cuadradas se apilan con menor orden, y una paleta construida con ellas puede inclinarse o perder espacio útil. Durante el transporte, una pila inclinada distribuye la carga de forma desigual y somete a mayor estrés las cajas situadas en la base. Un empalme fiable representa una pequeña parte del proceso, pero sus resultados se transmiten a todas estas etapas posteriores.
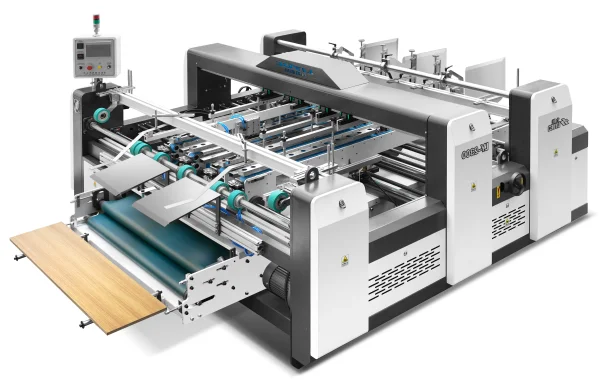
Interior de la sección de empalme: dónde se integra el control dimensional
La disposición de las placas guía constituye el punto de partida de nuestra sección de empalme. La estructura consta de cinco placas: cuatro grandes y una pequeña; cada placa grande se desplaza mediante un tornillo de avance accionado eléctricamente. Al sustituir el reajuste manual por un control eléctrico, cada configuración se alcanza más rápidamente y se repite con mayor facilidad, lo que reduce el tiempo dedicado a hojas de prueba tras un cambio de pedido. La misma repetibilidad permite que las placas regresen a una posición conocida, de modo que una configuración para un tamaño utilizado anteriormente en la semana pueda restablecerse con menor margen de error.
El transporte se realiza mediante cuatro correas estrechas de entrega, accionadas por dos servomotores. El accionamiento por servomotor mantiene una velocidad uniforme y sensible en las correas, y una velocidad constante garantiza que la hoja avance por la zona de empalme sin ser arrastrada ni acumularse. Esto es crucial para las dimensiones, pues una hoja que se mueve de forma irregular al encontrarse con la solapa tiene mayor probabilidad de unirse en una posición incorrecta. Las correas y las placas guía trabajan en conjunto: las placas definen dónde debe estar la hoja, y las correas la transportan allí a un ritmo constante.
La compresión y el posicionamiento completan la sección. Bolas de acero ejercen presión sobre la hoja, y una cubierta de plástico sobre el área de compresión reduce el ruido y favorece una unión firme del adhesivo. Un dispositivo fotoeléctrico guía los cilindros para que el empalme se realice exactamente en el punto previsto, vinculando así la posición física de la costura a una referencia sensorial, y no únicamente al ojo del operario. En la interfaz de empalme, un doble recubrimiento —caliente y frío— refuerza la unión, de modo que la posición lograda durante el empalme se conserve una vez que la caja abandona la máquina.
Qué significa un empalme fiable para distintos tipos de pedidos de cajas
Las cajas destinadas al comercio electrónico y al envío de paquetes requieren dimensiones consistentes para funcionar sin interrupciones en las líneas automáticas de embalaje. Un alineamiento deficiente del empalme puede afectar la cuadratura de la caja y provocar problemas de alimentación o sellado. Para cajas personalizadas utilizadas en electrodomésticos y equipos industriales, la precisión dimensional garantiza que los productos y los soportes protectores encajen tal como fueron diseñados. En la producción de cajas de múltiples tamaños, la repetibilidad de los ajustes de las placas guía también reduce el tiempo de configuración y ayuda a mantener resultados consistentes entre distintas especificaciones.
La precisión del empalme depende del alineamiento de los bordes de la hoja y de la estabilidad del sistema de posicionamiento de la máquina. Nuestra LY2600 Máquina plegadora encoladora de dos piezas semiautomática flexible de alta velocidad, eficiente y fiable se fabrica íntegramente en nuestras instalaciones y está disponible en configuraciones de estación única y múltiples estaciones, adaptándose a distintos espacios de producción y tamaños de caja. Nos centramos en un diseño práctico de máquina que ayuda a los operarios a mantener dimensiones consistentes en las cajas y resultados fiables en la aplicación del adhesivo. Comparta con nosotros las especificaciones de sus cajas y sus tolerancias dimensionales para analizar juntos la configuración más adecuada a sus necesidades productivas.
 Escenarios de Aplicación