


Título meta: Interruptores fotoeléctricos en plegadoras encoladoras de cartón corrugado: detección de la posición de las planchas y de los espacios entre hojas
Descripción meta: La detección de la posición de las planchas y de los espacios entre ellas determina con qué consistencia pega, pliega y empalma una plegadora encoladora de cartón corrugado. Aquí es donde se integra la detección fotoeléctrica y qué significa esto para la producción de cajas de cartón.
URL amigable: interruptores-fotoelectricos-plegadora-encoladora-corrugado
Interruptores fotoeléctricos en plegadoras encoladoras de cartón corrugado: detección de la posición de las planchas y de los espacios entre hojas
Una plegadora encoladora de cartón corrugado transforma planchas planas en cajas plegadas y unidas mediante adhesivo, y cada etapa depende de conocer con precisión la ubicación de cada plancha. Los interruptores fotoeléctricos proporcionan esa información: detectan la posición de una plancha y la distancia entre planchas consecutivas, y envían la señal al sistema de control. Sin una detección fiable, incluso una máquina bien construida pierde el registro, lo que se traduce en líneas de pegamento desalineadas, pliegues torcidos y paradas no planificadas.
Por qué la detección precisa de la posición y del espacio entre planchas es fundamental en la producción de cajas
Una plegadora encoladora exige mucho a la plancha de cartón corrugado. La plancha debe ingresar al sector de encolado en posición perpendicular, avanzar por las correas de plegado sin desplazarse y llegar a las etapas de empalme y apilamiento en el momento previsto. Cuando la posición de la plancha es incierta, la solapa de pegamento puede recibir el adhesivo fuera de la línea deseada, o los paneles plegados pueden cerrarse con un desfase visible.
El espaciado entre planchas es igualmente crítico. Si la distancia entre dos planchas varía, las secciones posteriores no logran mantener un ritmo constante: las planchas pueden acumularse unas sobre otras en la etapa de apilamiento o dejar largos intervalos vacíos que desperdician la capacidad de la máquina. Operaciones como la fabricación de cajas para envíos de comercio electrónico, cajas para alimentos envasados y empaques de artículos para el hogar se realizan en grandes lotes con cambios frecuentes de tamaño; por tanto, cualquier inconsistencia en la posición o el espaciado se multiplica en miles de cajas.
Limitaciones de las máquinas tradicionales
Las plegadoras encoladoras convencionales dependen en gran medida de guías mecánicas fijas y del criterio del operador. Configurar un nuevo tamaño de caja implica ajustar manualmente las guías laterales y topes a ojo, y la calidad de dicho ajuste depende directamente de la experiencia del personal que opera el turno. Dos operadores pueden establecer posiciones ligeramente distintas para el mismo trabajo, y esa diferencia se manifiesta después como pegamento irregular o pliegues imprecisos.
La falta de retroalimentación es la segunda debilidad. Una máquina sin sensores no distingue entre una plancha que ha llegado y una que no lo ha hecho. Una plancha ausente, una obstrucción o dos planchas superpuestas pueden pasar desapercibidas hasta que el daño sea visible en la salida. Detener la línea, despejarla y reiniciarla consume tiempo, y las cajas rechazadas incrementan las pérdidas de material. Para plantas que atienden a clientes de embalaje con ventanas de entrega ajustadas, estas interrupciones constituyen una limitación operativa real, no una simple molestia.
Función de la detección fotoeléctrica a lo largo de la línea
Un interruptor fotoeléctrico emite un haz de luz y responde cuando una plancha lo interrumpe o lo refleja. El sistema de control convierte esa respuesta en una referencia temporal. En una plegadora encoladora, dichas referencias son útiles en varios puntos: confirmar que una plancha ha sido alimentada, medir el intervalo antes de la siguiente y coordinar el instante exacto en que la caja alcanza la boca de empalme.
La sección de empalme es donde esta función resulta más crítica. En nuestra máquina, la boca de empalme aplica un recubrimiento dual (caliente y frío), y un dispositivo fotoeléctrico guía la etapa mientras motores servo accionan las correas que conducen la caja hacia la unión. Dado que el accionamiento servo responde a la posición detectada, la caja se posiciona en el punto de empalme con mayor precisión y repetibilidad que la que permitiría un tope puramente mecánico. El resultado es una unión más estrecha y uniforme a lo largo de la costura, lo que favorece la cuadratura de la caja terminada.
La detección también respalda las etapas adyacentes al empalme. Aguas arriba, el alimentador por fricción —con accionamiento servo y succión neumática— separa las planchas para garantizar una alimentación constante. Aguas abajo, las secciones de aplanado y transporte apilan y trasladan las cajas terminadas de forma controlada. Detectar en estos puntos ayuda a mantener un espaciado regular entre cajas, asegurando así una salida ordenada para el embalaje final.
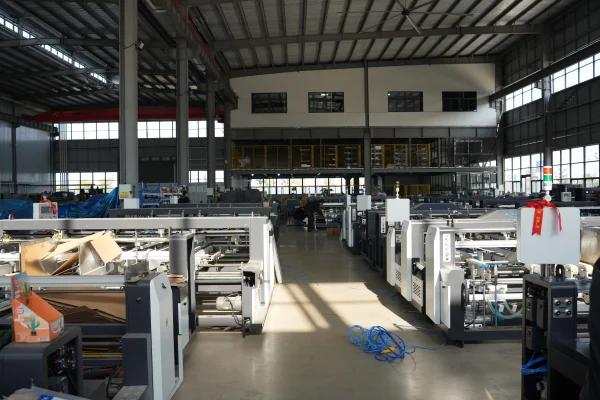
Cómo aplica nuestra plegadora encoladora de cartón corrugado esta tecnología en la producción real
Nuestra filosofía de diseño consiste en distribuir equitativamente entre la detección y el control servo la tarea de posicionamiento. En la sección de empalme, las placas guía se ajustan mediante tornillo de avance con control eléctrico, y un modo de memoria almacena los ajustes para trabajos repetitivos. Cuando un cliente vuelve a producir un tamaño de caja ya ejecutado anteriormente, el operador puede recuperar la configuración guardada en lugar de reajustarla manualmente. Esto resulta especialmente útil en plantas de cartón corrugado que fabrican cajas para envíos de minoristas en línea, donde las mismas dimensiones se repiten semana tras semana.
El material de bloqueo en la sección de empalme está controlado por cuatro sistemas servo independientes, lo que permite sujetar y alinear la caja de forma más estable al aproximarse a la unión. Para cajas de bebidas, aceites comestibles y productos químicos para el hogar —que suelen fabricarse en largas series continuas—, una alineación más estable reduce la frecuencia de paradas necesarias para corregir una plancha desviada. Así, los operadores pueden centrarse en la supervisión, no en ajustes manuales constantes.
Los componentes eléctricos que soportan esta detección están seleccionados para funcionamiento continuo fiable. El interruptor óptico en nuestra configuración estándar es de Schneider, integrado con un PLC y un sistema servo de Delta, de modo que las señales de detección alimentan una plataforma de control diseñada para una respuesta constante. Describimos estos componentes como elecciones prácticas para servicio industrial. El rendimiento real sigue dependiendo del tipo de cartón, la superficie impresa y el estado de mantenimiento de la línea.
Vale la pena destacar que la detección fotoeléctrica no sustituye una estructura mecánica sólida. Los sensores indican a la máquina dónde está la plancha, pero el bastidor, las correas y el conjunto de plegado deben transportarla con precisión desde el inicio. Nuestra máquina utiliza una placa de bastidor de 16 mm tratada térmicamente en frío y accionamientos motores independientes en la sección de plegado, con correas izquierda y derecha cuyas velocidades son ajustables individualmente, de modo que la base mecánica respalda fielmente lo que reportan los sensores. La detección y la mecánica trabajan en conjunto: ninguna compensa por completo una debilidad de la otra.
Diseñar plegadoras encoladoras de cartón corrugado en torno a una detección fiable
Una detección precisa de la posición y del espaciado entre planchas mantiene sincronizada la alimentación de cajas, minimiza las superposiciones y asegura un flujo constante en cada etapa productiva. En una plegadora encoladora de cartón corrugado, los sensores fotoeléctricos operan junto con los accionamientos servo y los componentes mecánicos para garantizar un manejo preciso de las planchas, desde la alimentación y el encolado hasta el plegado, el transporte y la apilación. La eficacia de esta coordinación depende de qué tan bien se adapten estos sistemas a las cajas que se producen. Para los fabricantes que manejan distintas dimensiones de caja, especificaciones de cartón o velocidades de producción, elegir una máquina con la configuración adecuada de detección y control puede marcar una diferencia cuantificable en las operaciones diarias.
 Escenarios de Aplicación





