


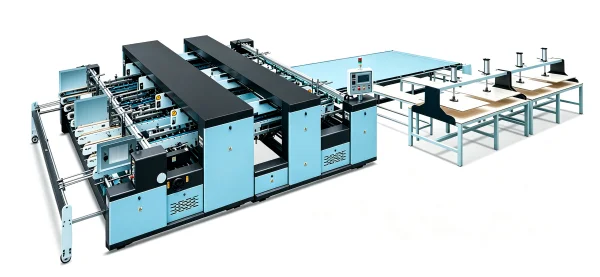
La resistencia de una caja de cartón encolada depende de dónde se deposita el adhesivo. Una línea de encolado desplazada apenas unos milímetros de su posición prevista puede dejar parte de la solapa sin adherir o hacer que el adhesivo sobresalga del borde de la lámina. Un encolado preciso requiere que la hoja esté correctamente posicionada al llegar a la estación de encolado; sin embargo, una posición establecida en la alimentadora no siempre se mantiene a lo largo de las secciones subsiguientes. En nuestra LY2600 Máquina plegadora encoladora de dos piezas semiautomática flexible de alta velocidad, eficiente y fiable, un sistema de doble encolado montado lateralmente proporciona a la hoja una segunda referencia de posicionamiento precisamente en la etapa de encolado.
¿Por qué las líneas de encolado se desvían incluso tras una alimentación precisa?
Una hoja modifica su posición más de una vez durante su recorrido por una plegadora encoladora. Primero se separa de la pila, luego es transportada por correas, guiada hacia la sección de plegado y, finalmente, conducida a la estación de encolado. Cada uno de estos pasos puede introducir un pequeño desplazamiento. Por sí solos, dichos desplazamientos son mínimos, pero se acumulan: la hoja que llega a los rodillos de encolado puede encontrarse ligeramente desplazada respecto a su posición al salir de la alimentadora.
Muchas configuraciones convencionales de encolado dependen de una única referencia de posicionamiento, establecida al inicio de la línea. Si la hoja se desplaza después de ese punto, la unidad de encolado carece de medios independientes para corregirlo. El adhesivo se aplica donde la hoja *se encuentra*, no necesariamente donde *debería estar* la solapa. El estado del cartón agrava el problema: láminas ligeramente deformadas, correas desgastadas y variaciones en el grosor del cartón afectan todos ellos al seguimiento preciso de la hoja dentro de la máquina.
Las consecuencias se manifiestan en la caja terminada. Las líneas de encolado pueden acercarse más a un borde de la solapa que al otro; el ancho de la zona encolada puede variar a lo largo de la costura; y algunas secciones pueden recibir demasiado poco adhesivo, mientras que otras reciben exceso. Las cajas con costuras débiles o irregulares requieren reprocesamiento o se descartan directamente, y el adhesivo se desperdicia cuando se extiende más allá de la solapa. Los operadores suelen responder ajustando repetidamente la posición del encolado durante una tirada, lo que interrumpe la producción y aumenta la dependencia del criterio individual.
¿Dónde es más crítica la precisión del encolado según el tipo de caja?
Diferentes aplicaciones de cajas imponen distintas exigencias sobre la costura encolada. Las cajas para comercio electrónico y paquetería se envían en cantidades muy elevadas y se manipulan repetidamente —desde su llenado hasta su clasificación y entrega final—. Una costura parcialmente encolada puede abrirse bajo dicha manipulación, provocando daños en el contenido y devoluciones de envíos. Para estas cajas, una colocación consistente del adhesivo contribuye directamente a que la caja permanezca cerrada a lo largo de toda la cadena de suministro.
Las cajas para electrodomésticos grandes y muebles soportan cargas más pesadas y suelen apilarse en almacenes y camiones. La solapa encolada soporta parte de esa carga. Si la línea de encolado se desvía de su posición prevista, el área efectivamente encolada se reduce justo en el punto donde la caja está sometida a tensión. Una línea de encolado uniforme favorece una distribución equilibrada de la carga a lo largo de la costura, y esta ventaja gana aún mayor relevancia conforme la caja aumenta de tamaño y peso.
Las cajas exteriores para productos alimenticios y artículos del hogar se evalúan tanto por su resistencia como por su apariencia. El adhesivo que se escapa de la costura o deja marcas visibles sobre el cartón proyecta una imagen negativa del producto interior, y los compradores pueden rechazar cajas con defectos evidentes. Estos clientes exigen una máquina capaz de mantener el adhesivo confinado dentro de la solapa y de garantizar costuras limpias durante toda una tirada completa de producción.
¿Cómo funciona el sistema de doble encolado montado lateralmente?
La sección de encolado de nuestra máquina emplea encolado mecánico mediante rodillos, con dos juegos de cilindros para adhesivo y pasta. Ambos juegos admiten encolado en caliente y en frío, permitiendo al operador elegir el método más adecuado según el tipo de cartón y el adhesivo utilizado; además, puede incorporarse opcionalmente un sistema de encolado por pulverización. El sistema de doble encolado está instalado lateralmente en la máquina. Esta disposición tiene como objetivo mejorar el posicionamiento secundario de la hoja durante el encolado, respaldando así la colocación precisa del adhesivo tras la posición inicial establecida en la alimentadora.
El razonamiento es sencillo: el primer posicionamiento ocurre al alimentar y alinear la hoja. Una segunda referencia en la etapa de encolado permite ubicarla nuevamente antes de aplicar el adhesivo, reduciendo así la brecha entre la posición asignada inicialmente y la posición real que ocupa la hoja. Puesto que el adhesivo se aplica únicamente tras esta segunda referencia, la línea de encolado resulta menos dependiente de los pequeños desplazamientos ocurridos anteriormente en el recorrido de la hoja. El resultado es una línea de encolado que sigue con mayor fidelidad la posición de la solapa.
Esta misma lógica se aplica también en la sección de empalme, donde la interfaz de soldadura utiliza un doble recubrimiento en caliente y en frío para lograr una unión más firme. Un dispositivo fotoeléctrico guía los cilindros para asegurar que el empalme se realice exactamente en el punto previsto, y bolas de acero recubiertas de plástico ejercen presión sobre el cartón, reforzando la unión y reduciendo simultáneamente el ruido. Estas características prolongan el trabajo de posicionamiento iniciado en los rodillos de encolado y ayudan a que la costura conserve la precisión establecida en dicha etapa.
Ningún sistema de encolado elimina todas las fuentes de variabilidad. Láminas fuertemente deformadas, cartones almacenados en condiciones inadecuadas y adhesivos incompatibles con el cartón seguirán afectando los resultados. El sistema de doble encolado montado lateralmente reduce específicamente una fuente de error: el desplazamiento entre la alimentación y el encolado. Sin embargo, un manejo adecuado del cartón y una selección correcta del adhesivo siguen siendo elementos indispensables de una producción fiable.
Aplicación consistente del adhesivo en la producción diaria
Mantener el adhesivo dentro de la costura prevista ayuda a controlar su consumo y reduce la necesidad de ajustes repetidos durante la producción. Una colocación constante del adhesivo también contribuye a una unión uniforme en toda la partida, ya se utilice adhesivo en caliente o en frío. La configuración óptima depende del material del cartón, de las propiedades del adhesivo y de los requisitos específicos de la costura en cada tipo de caja.
Fabricamos nuestra LY2600 Máquina plegadora encoladora de dos piezas semiautomática flexible de alta velocidad, eficiente y fiable en nuestra propia fábrica, diseñando el sistema de encolado en torno a las necesidades prácticas de la producción de cajas de cartón. Al comprender los materiales que usted procesa y los resultados de unión que espera obtener, podemos analizar juntos una configuración de máquina adaptada a sus requerimientos específicos.
 Escenarios de Aplicación






