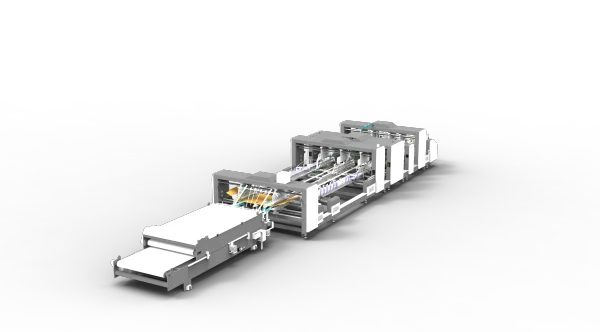
Einige Wellpappenkartons sind so groß oder weisen Abmessungen auf, bei denen die Herstellung aus einem einzigen Bogen praktisch nicht möglich ist. Hersteller können solche Konstruktionen in zwei einzelne Kartonplatten unterteilen, diese separat verarbeiten und anschließend über eine Verbindungsstation miteinander verbinden. In einer zweiteiligen Faltschachtelklebemaschine steuert dieser Abschnitt die Positionierung, das Verkleben und das Andrücken beider Platten. Ihre Genauigkeit beeinflusst die Quadratheit des Kartons, die Nahtqualität sowie die Belastbarkeit der fertigen Verpackung gegenüber Handhabung und Stapeldruck.
Häufige Verbindungsfehler und ihre Ursachen
In einer zweiteiligen Faltschachtelklebemaschine durchlaufen beide Kartonplatten vor Erreichen der Verbindungsstation die Bereiche Zuführung, Klebstoffauftrag und Falten. Ihre Kanten und Falzlinien müssen exakt übereinstimmen, sobald sie sich treffen. Bereits eine geringfügige Positionsabweichung kann entlang der Naht sichtbare Fehler hervorrufen.
Eine häufige Störung ist das sogenannte „Fishtailing“. Dabei vergrößert oder verkleinert sich der Spalt zwischen den beiden Platten kontinuierlich entlang der Naht, wodurch die Verbindung ungleichmäßig wird. Fehlausgerichtete Falzlinien sowie inkonsistente Spaltbreiten beeinträchtigen zudem die Kartonquadratheit und die korrekte Positionierung der Kartonfelder.
Diese Probleme haben oft ihre Ursache bereits früher im Prozess. Eine schief verlaufende Zuführung kann bewirken, dass ein Kartonrohling unter falschem Winkel in die Verbindungsstation gelangt. Unterschiedliche Fördergeschwindigkeiten erzeugen möglicherweise eine relative Verschiebung zwischen den beiden Platten. Maschinen, die sich hauptsächlich auf mechanische Anschläge und manuelle Positionierung verlassen, erfordern zudem einen höheren manuellen Eingriff beim Wechsel von Kartongrößen. Selbst korrekt ausgerichtete Platten führen zu einer schwachen Verbindung, wenn die Klebstoffabdeckung oder der Andruckdruck unzureichend ist.
Servopositionierung und unabhängige Bandförderung
Unsere zweiteilige Faltschachtelklebemaschine nutzt vier servogesteuerte Anschläge zur Positionierung der Kartonplatten vor der Verbindung. Diese Anordnung gewährleistet eine kontrollierte Positionierung statt ausschließlich manueller Ausrichtung. Eine Speicherfunktion ermöglicht es den Bedienern zudem, Anschlagpositionen für wiederkehrende Kartonspezifikationen abzuspeichern und bei Bedarf abzurufen.
Elektrisch angetriebene Justierung der Führungsschienen
Die Führungsschienen verfügen über ein elektrisch angetriebenes Gewindespindel-Justiersystem. Ihre Position lässt sich an unterschiedliche Kartonplattendimensionen anpassen und unterstützt so die gezielte Führung der Kanten in die vorgesehene Verbindungsposition.
Die flachen Förderbänder im Verbindungsabschnitt werden von eigenständigen Servomotoren angetrieben. Getrennte Antriebe ermöglichen eine unabhängige Steuerung der Förderbewegung, was die Synchronisation beider Kartonplatten erleichtert und die relative Verschiebung während des Transports reduziert.
Ein fotoelektrischer Erfassungssensor prüft die Position der Kartonplatte vor der Verbindung. Der servogesteuerte Mechanismus führt daraufhin die Verbindungsbewegung entsprechend den eingestellten Positionierparametern aus. Andruckrollen halten die Kartonplatte während der Förderung gegen die Bänder, verhindern ungewollte Bewegungen und sorgen gleichzeitig für ein vergleichsweise niedriges Betriebsgeräusch.
Diese Merkmale erweisen sich insbesondere bei der Verarbeitung großer Kartonrohlinge als besonders nützlich: Eine geringfügige Zuführabweichung bei einem kompakten Karton hat oft nur begrenzte Auswirkungen; dieselbe Abweichung wird jedoch bei langen Geräte- oder Möbelkartons deutlich stärker sichtbar.
Heißschmelz- und Kaltklebstoffverbindung an der Naht
Die Positionierungsgenauigkeit stellt nur einen Teil der Verbindungsqualität dar. Die Klebstoffapplikation und der Andruck entscheiden darüber, ob die beiden Platten dauerhaft und sicher miteinander verbunden bleiben.
Unser Verbindungsabschnitt appliziert Heißschmelz- und Kaltklebstoff simultan. Der Heißschmelzklebstoff bietet eine schnelle Anfangshaftung und stabilisiert die Naht bereits während des Weitertransports durch die Maschine. Der Kaltklebstoff entwickelt seine Haftfestigkeit nach dem Trocknen und trägt so zur langfristigen Integrität der Naht bei.
Nach dem Beschichten durchläuft der Karton einen Förder- und Andruckabschnitt. Ein justierbarer oberer Andruck sorgt dafür, dass die verbundenen Flächen während der Klebstoffaushärtung konstant in Kontakt bleiben. Eine optionale pneumatische Druckregelung bietet eine weitere Möglichkeit, die Andruckkraft an unterschiedliche Produktionsanforderungen anzupassen.
Der Andruck muss stets der Kartonplattendicke und der Kartonstruktur angepasst sein. Ein zu geringer Druck kann zu unzureichender Verklebung einzelner Nahtbereiche führen, während ein ungleichmäßiger Druck den Flächenkontakt entlang der Naht beeinträchtigt. Positionierung, Klebstoffabdeckung und Andruck müssen daher als ein koordinierter Gesamtprozess funktionieren.
Anwendungen in der Geräte-, Möbel- und Industrieverpackung
Große Gerätekartons stellen eine typische Anwendung für die zweiteilige Produktion dar. Kühlschränke, Waschmaschinen und ähnliche Produkte erfordern breite und hohe Verpackungsformate. Ihre Kartons bestehen häufig aus Doppelwand- oder schwereren Wellpappenplatten, um Handhabung und Stapeldruck zu bewältigen. Die Verbindungsstation muss dabei die Ausrichtung über große Flächen hinweg sicherstellen, während die verklebte Naht über die gesamte Kartonlänge konsistent bleibt.
Die Möbelverpackung stellt eine andere Herausforderung dar. Flat-Pack-Möbel nutzen oft lange, schmale Kartons, während montierte Möbel deutlich größere Abmessungen erfordern können. Solche Aufträge beinhalten häufig häufige Änderungen der Kartonlänge und -breite. Gespeicherte Servopositionierdaten reduzieren den Aufwand für wiederholte Einrichtungsarbeiten, sobald zuvor verarbeitete Kartonspezifikationen erneut in die Produktion gehen.
Bei der Verpackung industrieller Ausrüstung steht die Lastverteilung und Kartonfestigkeit im Vordergrund. Maschinenteile, Motoren und andere schwere Komponenten erzeugen im Inneren der Verpackung konzentrierte Lasten. Unebenheiten an den Ecken oder schlecht verklebte Nähte können den Karton unter Stapeldruck schwächen. Eine präzise Verbindung trägt dazu bei, die vorgesehene Kartongeometrie aufrechtzuerhalten und eine konsistente Nahtbildung zu gewährleisten.
Spezialformkartons bieten eine weitere Anwendungsmöglichkeit. Wenn eine Konstruktion ungewöhnliche Abmessungen oder Feldanordnungen aufweist, kann ihre Unterteilung in separate Platten mehr Flexibilität bei der Plattenlayoutplanung und beim Druck bieten. Je nach Gestaltung kann dieser Ansatz zudem den Materialverschnitt im Vergleich zur Herstellung des gesamten Kartons aus einem einzigen, übergroßen Rohling reduzieren.
Qualitätskontrollen der Naht während der Produktion
Der erste Karton nach einem Größenwechsel oder einer Maschineneinrichtung sollte vor Beginn der Serienproduktion visuell geprüft werden. Der Spalt entlang der Naht muss konstant bleiben, die Falzlinien beider Platten müssen exakt übereinstimmen, und der fertige Karton muss seine vorgesehene quadratische Form bewahren. Ein praktischer Prüfpunkt für die Kartonquadratheit ist der Vergleich der beiden Diagonalen.
Auch die verklebte Naht ist auf unvollständige Haftung, sich lösende Kanten und ungleichmäßige Andruckspuren zu untersuchen. Die Kartonplatten-Flachheit, der Feuchtigkeitsgehalt sowie die Klebstoffbedingungen können das Endergebnis beeinflussen – regelmäßige Inspektionen tragen daher maßgeblich zur Aufrechterhaltung einer konsistenten Produktionsqualität bei.
Unsere zweiteilige Faltschachtelklebemaschine ist darauf ausgelegt, die Herstellung großer Kartons effizienter und beherrschbarer zu gestalten. Die Positions-Speicherfunktion reduziert den Aufwand für wiederholte Einrichtungen, während die unabhängige Förderung und die koordinierte Verbindung den Bedienern mehr Komfort beim Umgang mit unterschiedlichen Kartongrößen bietet. Von großen Gerätekartons über lange Möbelkartons bis hin zu schweren Industrieverpackungen bietet unsere Maschine flexible Produktionsunterstützung, konsistente Verarbeitung und eine praktikable Lösung für Hersteller, die ihre Fähigkeiten zur Herstellung großer Format-Kartons ausbauen möchten.
 Anwendungsszenarien