


Die Qualität von Wellpappkartons hängt von mehr ab als nur von der Leistung der Pappe selbst. Die Genauigkeit der Zuführung, die Ausrichtung der Falzung, die Positionierung der Spleißung und die Konsistenz des Klebstoffs beeinflussen alle, ob die fertigen Kartons den Produktionsanforderungen entsprechen. Wenn diese Variablen nicht richtig kontrolliert werden, können kleine Abweichungen zu schiefen Nähten, ungleichmäßigen Klebelinien, schlechten Falzungen und erhöhten Ausschussraten führen. Aus diesem Grund sollte eine Wellpappenkarton-Faltschachtelklebemaschine nicht nur nach ihrer Laufgeschwindigkeit beurteilt werden, sondern auch danach, wie konsistent ihre mechanischen und Steuerungssysteme während einer Produktionsserie die Genauigkeit aufrechterhalten.
Wo herkömmliche Falz- und Klebeausrüstungen an Genauigkeit verlieren können
Ältere Falz- und Klebeanlagen sind oft stark auf manuelle Einstellungen angewiesen. Dies wird besonders bei Auftragswechseln deutlich, wenn die Bediener Führungen, Klebstoffauftrag, Druck und Zuführbedingungen für eine andere Kartongröße neu einstellen müssen.
Manuelle Klebstoffeinstellungen können zu einem inkonsistenten Klebstoffauftrag führen. Zu wenig Klebstoff kann die Verbindung schwächen, während übermäßiger Auftrag zu Auspressen, Verunreinigungen oder unnötigem Klebstoffverbrauch führen kann. Diese Schwankungen werden mit zunehmender Produktionsgeschwindigkeit schwieriger zu kontrollieren.
Die Spleißgenauigkeit stellt eine weitere Herausforderung dar. Wenn der Falzabschnitt hauptsächlich von festen mechanischen Anschlägen abhängt, kann sich die überlappende Verbindung verschieben, wenn sich die Bogendurchzugskraft, das Kartongewicht oder die Laufgeschwindigkeit ändern. Das Ergebnis kann eine abgewinkelte oder ungleichmäßige Naht sein, die allgemein als Fischschwanz bezeichnet wird. Größere Kartonformate können dieses Problem deutlicher machen, da kleine Positionsabweichungen entlang einer längeren Naht sichtbarer werden.
Zuführfehler können sich auch auf jeden nachfolgenden Prozess auswirken. Ohne effektive Doppelbogenerkennung können zwei Zuschnitte gleichzeitig in die Maschine gelangen. Sobald ein falsch zugeführter Bogen den Falz- oder Klebebereich erreicht, können nachgelagerte Anpassungen den ursprünglichen Zuführfehler nicht vollständig korrigieren.
Diese Probleme sind miteinander verbunden. Eine Maschine kann beispielsweise ein genaues Klebesystem haben, aber dennoch Ausschusskartons produzieren, wenn die Zuführ- oder Falzausrichtung instabil ist. Die Verbesserung der Qualitätsrate erfordert daher eine Steuerung über den gesamten Produktionspfad hinweg.
Warum Produktionsbedingungen die Kartonqualität beeinflussen
Verschiedene Produktionsumgebungen stellen unterschiedliche Anforderungen an eine Faltschachtelklebemaschine.
Betriebe, die Verpackungen für E-Commerce und Paketversand herstellen, haben oft häufige Änderungen der Kartonabmessungen. Für diese Anwendungen sind wiederholbare Einrichtung und stabile Einstellungen nach Umstellungen genauso wichtig wie die maximale Bandgeschwindigkeit. Eine Maschine, die konsequent zu genauen Betriebsbedingungen zurückkehrt, kann dazu beitragen, einrichtungsbedingten Abfall zu reduzieren.
Verpackungen für Lebensmittel und Konsumgüter erfordern in der Regel saubere und gleichmäßige Klebeverbindungen. Eine ungleichmäßige Klebstoffverteilung kann das Nahtbild und die Verbindungskonsistenz beeinträchtigen, was die Klebstoffkontrolle zu einem wichtigen Bestandteil der Fertigkartonqualität macht.
Exportverpackungen können zusätzliche Herausforderungen mit sich bringen, da große und tiefe Kartons empfindlicher auf Ausrichtungsabweichungen reagieren. Längere Nähte und schwerere Pappe stellen höhere Anforderungen an Zuführ-, Führungs-, Falz- und Presssysteme.
Für Hersteller, die gemischte Produktchargen verarbeiten, ist die entscheidende Anforderung die Wiederholbarkeit. Das Produktionsziel besteht nicht einfach darin, eine hohe Ausbringung für eine Kartonspezifikation zu erreichen, sondern eine stabile Falz- und Klebegenauigkeit bei wechselnden Produkten aufrechtzuerhalten.
Verbesserung der Spleißgenauigkeit durch geführte Positionierung
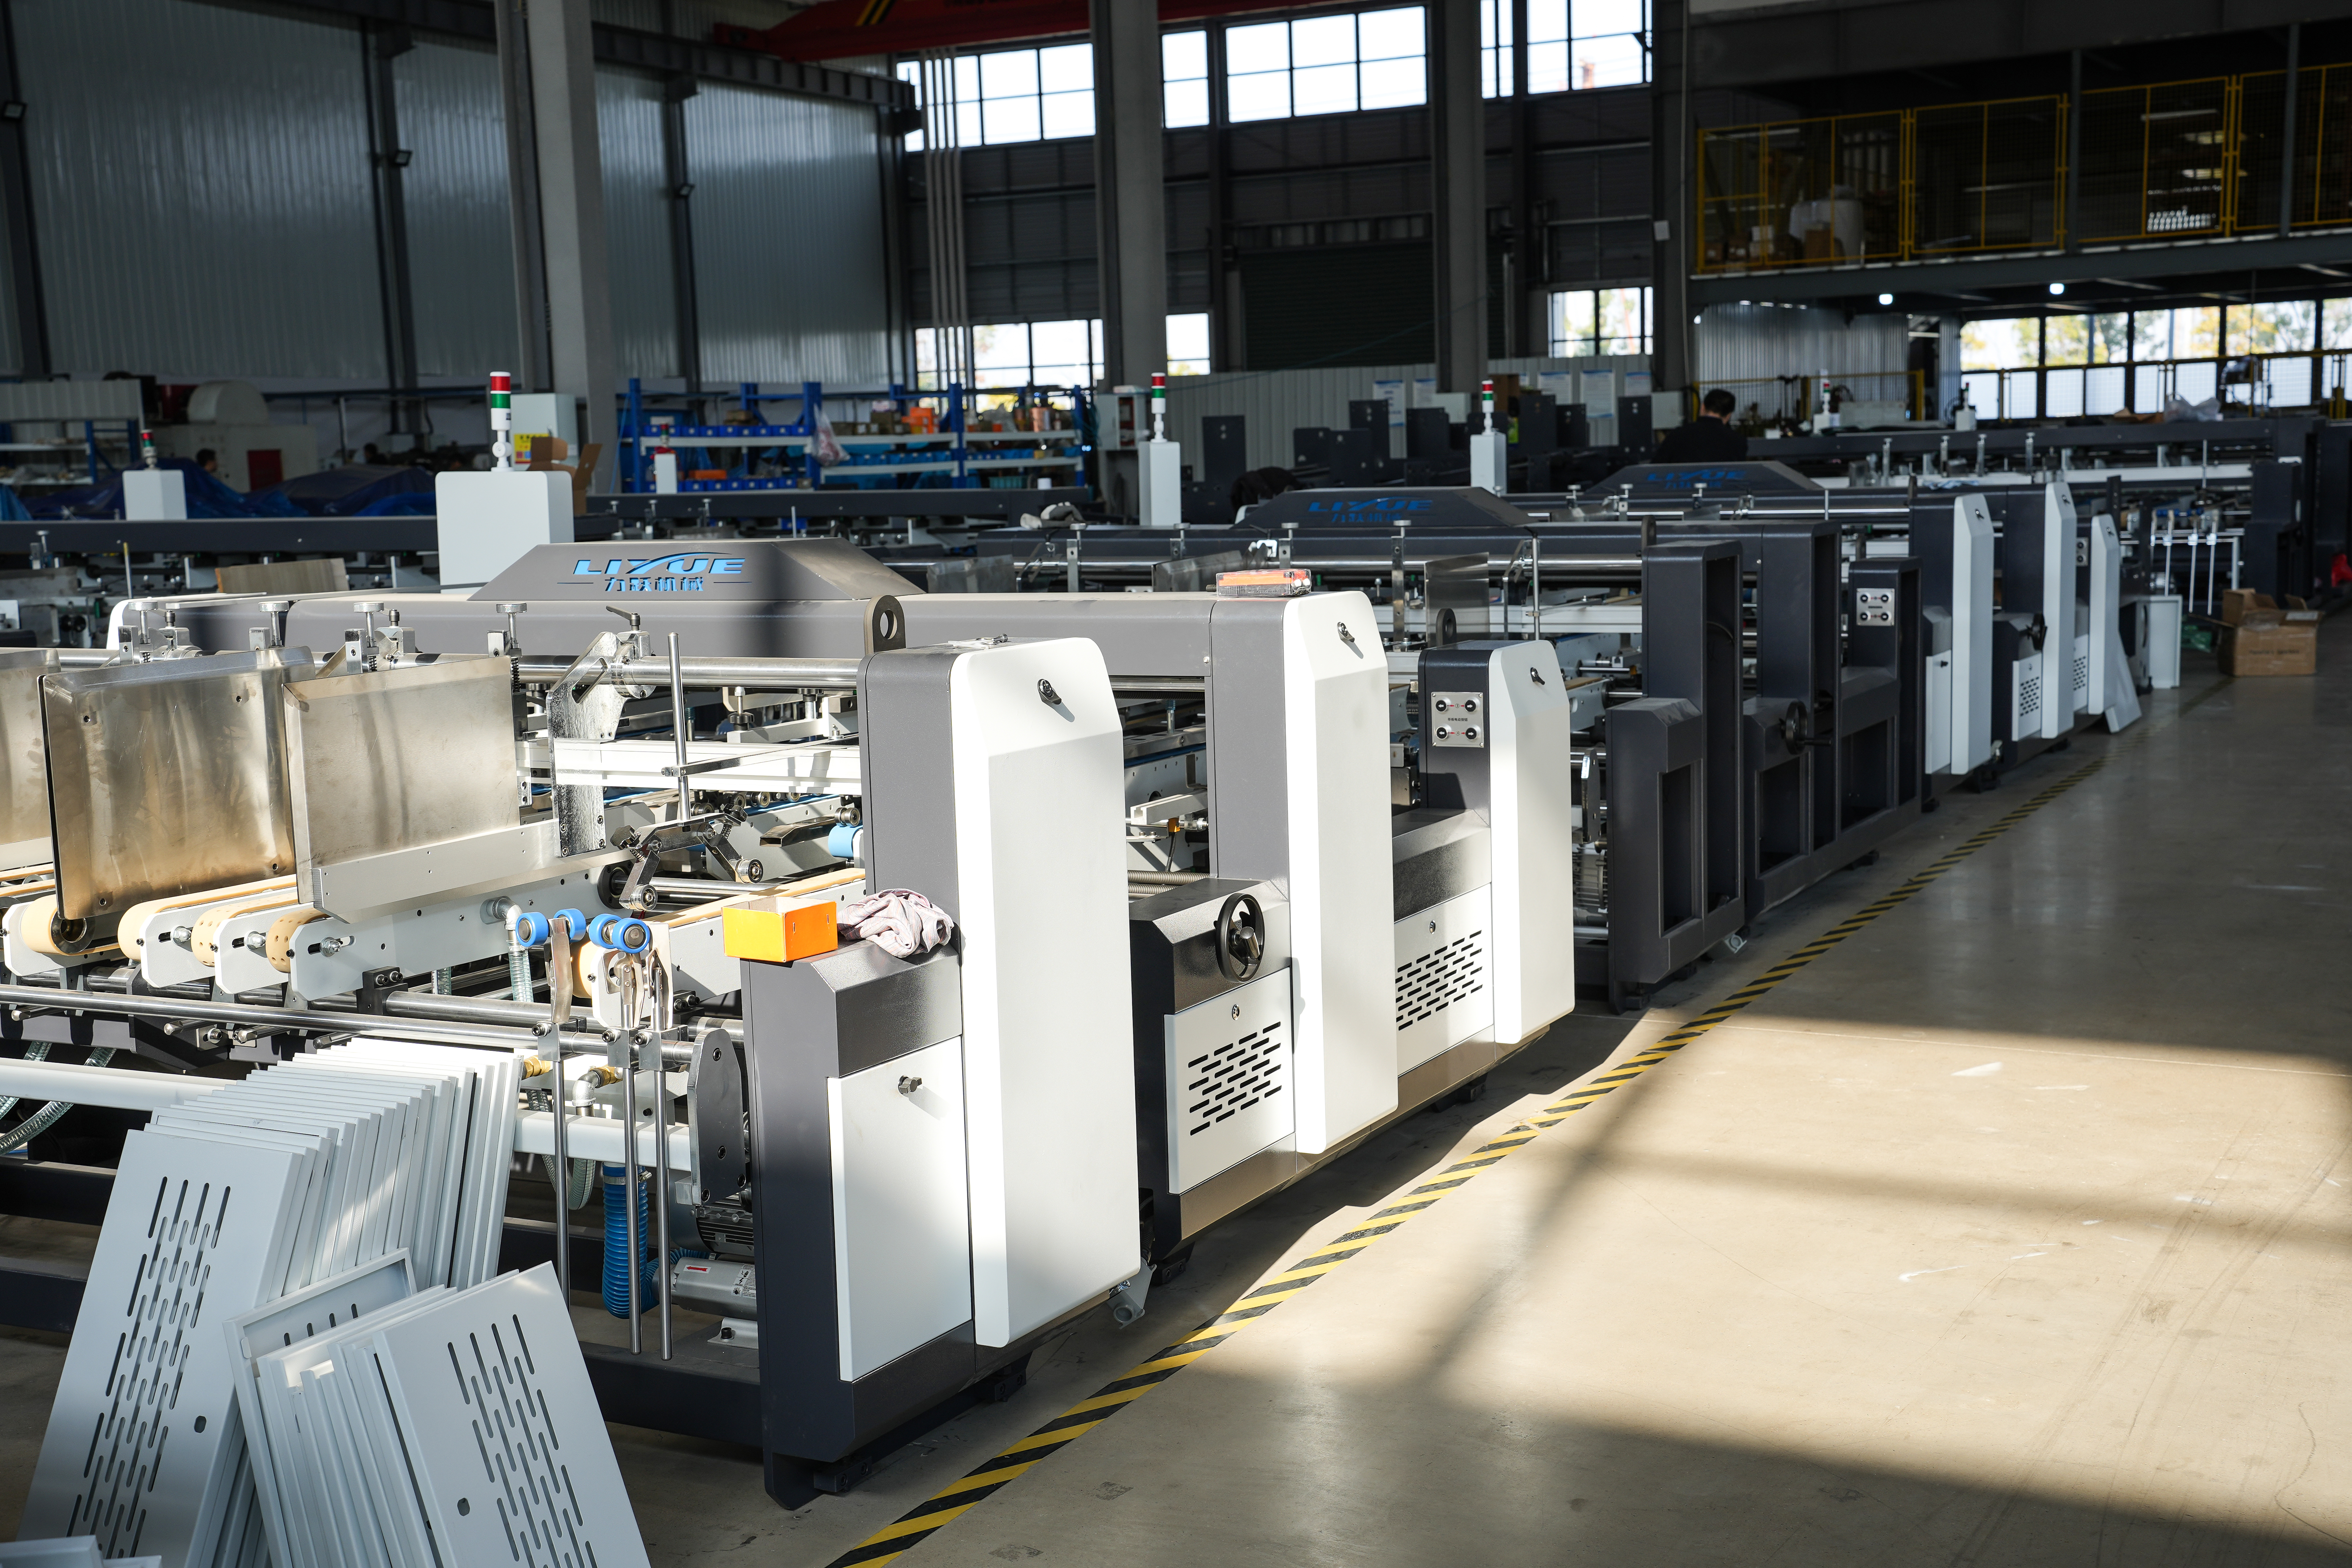
Der Spleißabschnitt ist ein kritischer Bereich für die Kontrolle der Kartongeometrie. Unsere Faltschachtelklebe- und Heftmaschine verwendet eine Mehrfach-Führungsplattenstruktur mit elektrischer Spindelverstellung, um eine kontrolliertere Positionierung als eine Anordnung mit festen Anschlägen zu ermöglichen.
Die Einstellpositionen können im Steuerungssystem gespeichert werden, sodass wiederkehrende Aufträge ohne vollständigen Neuaufbau der Einrichtung zu den hinterlegten Einstellungen zurückkehren können. Dies ist besonders nützlich für Hersteller, die mit mehreren Kartonspezifikationen arbeiten.
Doppelte servobetriebene Bandförderer tragen dazu bei, eine kontrollierte Bogenbewegung durch den Spleißabschnitt aufrechtzuerhalten. Stahlkugel-Pressung hält die Pappe während des Hochgeschwindigkeitstransports in Position, während ein photoelektrisches Führungssystem die Nahtposition überwacht und eine Echtzeitkorrektur unterstützt.
Zusammen adressieren diese Mechanismen die Hauptursachen für Spleißabweichungen: inkonsistente Bogenpositionierung, Bewegung während des Transfers und Änderungen der Ausrichtung während der kontinuierlichen Produktion. Das Ziel ist nicht nur ein schnelleres Spleißen, sondern eine wiederholbarere Nahtpositionierung bei verschiedenen Kartongrößen und Pappezuständen.
Aufrechterhaltung eines konsistenten Klebstoffauftrags
Der Klebstoffauftrag ist ein weiterer direkter Faktor für die Qualitätsrate von Wellpappkartons. Ein stabiles Klebesystem sollte eine ausreichende Klebstoffabdeckung gewährleisten, ohne übermäßige Ansammlungen oder unnötigen Verbrauch zu verursachen.
Unser Klebeabschnitt unterstützt sowohl Heiß- als auch Kaltklebeverfahren, sodass die Maschinenkonfiguration an unterschiedliche Produktionsanforderungen angepasst werden kann. Mechanische Walzenauftragung sorgt für einen kontrollierten Klebstofftransfer, während ein optionales Sprühklebesystem den Klebstoff über die erforderliche Klebefläche verteilen kann.
Diese Flexibilität ist nützlich, wenn Hersteller mit unterschiedlichen Papierspezifikationen oder Klebeverfahren arbeiten. Anstatt vollständig auf manuelle Walzeneinstellungen angewiesen zu sein, kann das Klebesystem entsprechend den Produktionsanforderungen des Kartons konfiguriert werden.
Ein konsistenter Klebstoffauftrag verringert auch das Risiko von lokalem Klebstoffmangel und übermäßiger Klebstoffansammlung. In Verbindung mit präzisem Spleißen trägt er dazu bei, eine gleichmäßigere Nahtqualität während einer gesamten Produktionsserie aufrechtzuerhalten.
Servozuführung hilft, vorgelagerte Fehler zu vermeiden
Die Zuführgenauigkeit hat einen direkten Einfluss auf jeden nachgelagerten Prozess. Wenn ein Bogen falsch in die Faltschachtelklebemaschine eintritt, kann selbst ein hochpräzises Falz- oder Klebesystem die anfängliche Abweichung nicht vollständig kompensieren.
Der Zuführabschnitt unserer Maschine verwendet eine unabhängige Servoantriebssteuerung und Saugzuführung, um eine gleichmäßigere Bogenbewegung zu gewährleisten. Eine Luftsaugerkennung hilft, Doppelbögen zu identifizieren, bevor sie in den Hauptfalz- und Klebeprozess gelangen.
Dieser Ansatz verlagert die Qualitätskontrolle nach vorne. Anstatt sich auf nachgelagerte Inspektionen zu verlassen, um jeden falsch zugeführten Zuschnitt zu identifizieren, integriert die Maschine die Erkennung bereits in der Zuführstufe und hilft so zu verhindern, dass ein anfänglicher Fehler durch den Rest der Produktionslinie übertragen wird.
Aufbau eines stabileren Qualitätskontrollprozesses
Die Verbesserung der Qualitätsrate von Wellpappkartons ist nicht das Ergebnis einer einzelnen isolierten Komponente. Zuführung, Falzung, Spleißen, Pressen und Kleben müssen zusammenwirken, da ein Fehler in einer Stufe die Genauigkeit der nächsten beeinträchtigen kann.
Aus diesem Grund kombiniert unsere vollautomatische Hochgeschwindigkeits-Faltschachtelklebe- und Heftmaschine servobetriebene Zuführung, geführtes Spleißen, kontrollierten Klebstoffauftrag und automatische Einstellung in einem Produktionssystem. Die Maschine ist darauf ausgelegt, wiederholbare Verarbeitungsbedingungen aufrechtzuerhalten und gleichzeitig die Abhängigkeit von manuellen Eingriffen während der Produktion zu verringern.
Unsere Ausrüstung ist CE-zertifiziert und integriert patentierte Mechanismen, die durch unsere Ingenieursarbeit entwickelt wurden. Mit Erfahrung in der Unterstützung von Wellpappkartonherstellern in mehr als dreißig Ländern und Regionen konzentrieren wir uns darauf, die Maschinenkonfiguration an die tatsächlichen Kartonabmessungen, Pappezustände, Produktionsmengen und Umstellungsanforderungen anzupassen.
Für Hersteller, die mit Spleißabweichungen, inkonsistentem Klebstoffauftrag, Doppelbogenzuführung oder instabiler Falzgenauigkeit zu kämpfen haben, kann die Verbesserung der Maschinenstruktur und des Steuerungssystems einen praktikableren Weg zu einer höheren und konsistenteren Qualitätsrate von Wellpappkartons bieten.
 Produkte



