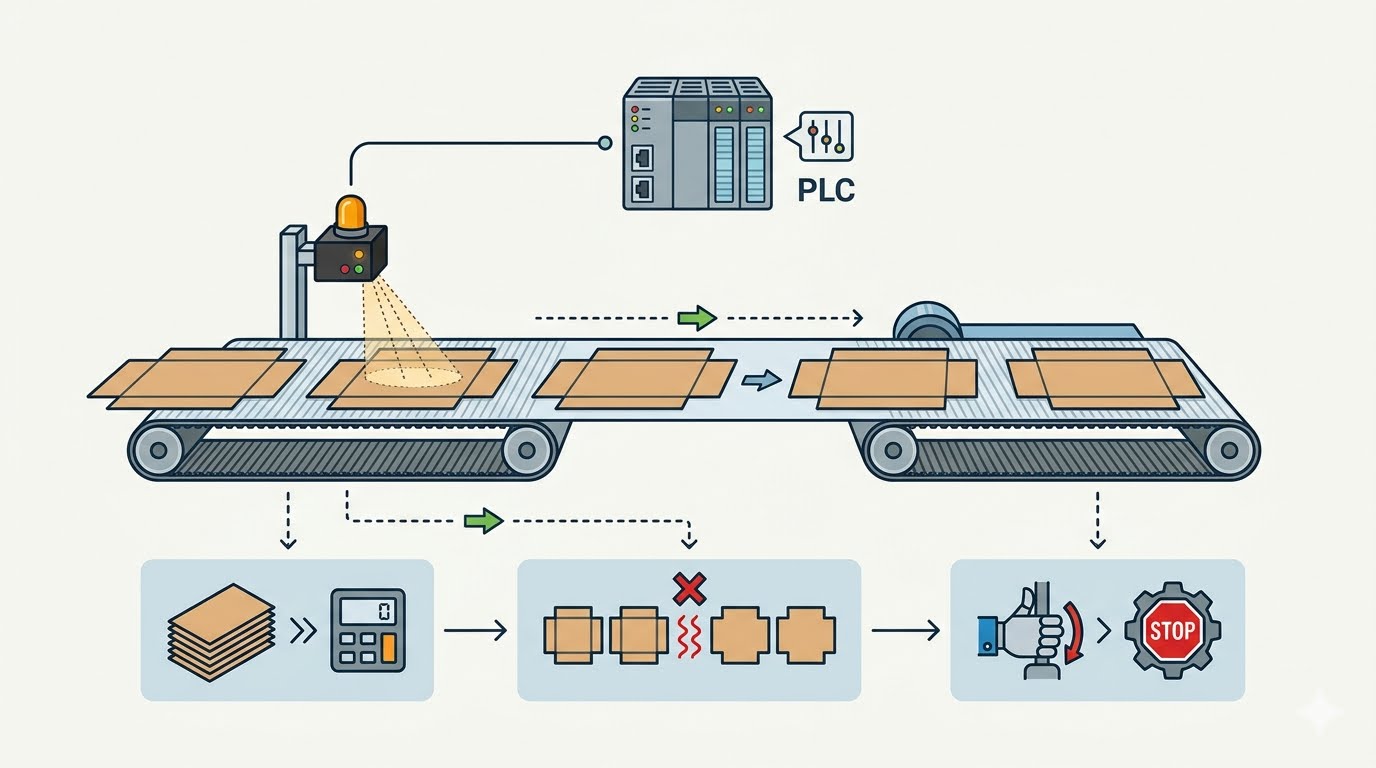
Eine zweiteilige Falt- und Klebemaschine besteht aus sechs Funktionsbereichen: Papierzuführung, Klebung, Falzen, Abklopfen, Förderung und Zusammenschweißen. Jeder Bereich übernimmt eine spezifische Aufgabe im Kartonformierungsprozess; gleichzeitig muss sein Betrieb stets mit den übrigen Bereichen koordiniert bleiben. Eine konstante Kartonquadratur, eine präzise Fugenausrichtung sowie eine zuverlässige Nahtfestigkeit hängen nicht nur von der Leistungsfähigkeit einzelner Bereiche ab, sondern auch davon, wie effektiv die gesamte Maschine als ein integriertes System arbeitet.
Koordinationslücken herkömmlicher Falt- und Klebemaschinen
Eine zweiteilige Maschine formt einen großen Karton aus zwei Wellpappstücken. Jedes Stück wird einzeln zugeführt, verklebt und gefalzt; anschließend werden beide Teile zusammengeschweißt und unter Druck zu einem einzigen Karton vereint. Jede Verarbeitungsstufe übernimmt die Position der Wellpappe direkt von der vorherigen Stufe – ein kleiner Fehler am Anfang der Linie bleibt daher selten klein. Viele herkömmliche Maschinen treiben mehrere Bereiche über gemeinsame Getriebe an, wodurch Geschwindigkeit und Timing nur gruppenweise eingestellt werden können. Eine geringfügige Abweichung am Zuführer wirkt sich daher bis in den Falz- und Zusammenschweißbereich aus, wo sie sich als schief ausgerichteter Karton oder als versetzte Naht manifestiert. Auch die Justierung stellt eine weitere Schwäche dar: Bei älteren Konstruktionen stellen Bediener Führungselemente, Förderbänder und Druckbereiche abschnittsweise manuell ein; ein Wechsel der Kartongröße hängt daher stark von der individuellen Erfahrung ab und erfordert erhebliche Zeit. Leichte Rahmenkonstruktionen sowie Lager niedrigerer Güte führen zu einem weiteren, langsameren Problem: Nach längerem Dauerbetrieb lockern sich die räumlichen Beziehungen zwischen den einzelnen Bereichen, sodass Einstellungen, die morgens noch exakt waren, am Ende einer Schicht nicht mehr gültig sind.
Kernkomponenten für die Synchronisation aller sechs Bereiche
Unsere zweiteilige Falt- und Klebemaschine adressiert die Koordination auf Ebene der Antriebe und der mechanischen Struktur. Jeder Funktionsbereich verfügt über einen eigenen Motor; Servomotoren und eine SPS-Steuerung synchronisieren die Geschwindigkeiten entlang der gesamten Linie. Jeder Bereich lässt sich unabhängig justieren, ohne die anderen zu beeinträchtigen – dennoch läuft die gesamte Linie als ein einheitlicher, synchronisierter Prozess. Die Seitenwände bestehen aus dickwandigem Stahl, der kalt- und wärmebehandelt wurde, wodurch Vibrationen und Verformungen bei Dauerbetrieb minimiert werden. Linearführungen sowie Markenlager gewährleisten, dass verstellbare Komponenten nach wiederholten Größenwechseln stets exakt in ihre voreingestellte Position zurückkehren. Photoelektrische Sensoren sowie ein zentraler Touchscreen vervollständigen diese Anordnung, da sie die Positions-Erkennung und Parameter-Einstellung an einer einzigen Stelle bündeln. Keine dieser Komponenten ist für sich genommen außergewöhnlich – gemeinsam jedoch verleihen sie den sechs getrennten Bereichen eine stabile, gemeinsame Grundlage.
Zuführ-, Klebe- und Falzbereich
Der Zuführbereich legt die Startposition für alle nachfolgenden Prozessschritte fest. Unser Zuführsystem ist ein Reibungszuführer mit eigenem Servoantrieb; seine seitlichen Klappen sind über die gesamte Wellpappenbreite verstellbar. Eine einziehbare Rückenstütze stabilisiert den Papierstapel besonders bei langformatigen Kartons, während eine Luftsaugfunktion das Zuführen von Doppelstücken unterstützt. Dies ist insbesondere bei langen oder schmalen Rohlingen entscheidend, die bei ungestütztem Stapel leicht verrutschen. Ein geradlinig eintretender Rohling lässt sich später deutlich genauer falten und zusammenschweißen. Der Klebebereich appliziert den Klebstoff mittels mechanischer Walzen. Der Bediener kann zwischen heißem und kaltem Tauchverfahren wählen – je nach verwendeter Wellpappe und Klebsystem; optional ist zudem ein Sprühklebesystem verfügbar. Da der Klebstoff aufgebracht wird, während die Wellpappe noch in ihrer ursprünglichen Position verbleibt, bleibt die Klebstoffposition stets konsistent mit der Ausrichtung des Zuführers.
Der Falzbereich führt die zweite und vierte Falzung durch, die jeweils um 180 Grad geschlossen werden. Ein eigener Motor treibt diesen Bereich an; die linken und rechten Förderbänder verfügen über stufenlose Geschwindigkeitsregelung. Für Kunden mit erhöhten Anforderungen an die Feinjustierung ist eine Servokonfiguration verfügbar. Bei dickem oder doppelwandigem Wellpappmaterial ermöglicht dies ein schrittweises, zeitlich abgestimmtes Falzen im Einklang mit der Zuführgeschwindigkeit – statt einer zwangsweisen Falzung mit fester Geschwindigkeit. Das Ergebnis ist eine saubere Falzkante mit deutlich weniger Rissbildung entlang der Rillung. Der Bereich ist zudem für eine einfache Demontage konzipiert, sodass routinemäßige Wartungsarbeiten nicht das Entfernen größerer Maschinenteile erfordern.
Zusammenschweiß-, Förder- und Abklopfbereich
Im Zusammenschweißbereich werden zwei gefaltete Teile zu einem einzigen Karton vereint – hier entscheidet sich maßgeblich die Kartonquadratur. Seine Führungsplatten sind als Mehrplattenstruktur mit Spindeljustierung ausgeführt. Elektrische Justierung sowie eine Speicherfunktion ermöglichen es dem Bediener, für wiederkehrende Kartons gespeicherte Einstellungen abzurufen, anstatt bei jedem Wechsel neu zu messen und auszurichten. Flachförderbänder, jeweils von einem eigenen Servomotor angetrieben, transportieren die Teile weiter, während Andruckrollen die Wellpappe plan halten und den Betriebslärm reduzieren. Ein photoelektrisches Sensorgerät prüft die Position der Wellpappe unmittelbar vor dem Zusammenschweißvorgang. Am Zusammenschweißmund erfolgt eine Doppelbeschichtung mit heißem und kaltem Klebstoff, um eine besonders feste Verbindung zu erzielen. Bei großen Kartons oder solchen mit schwerem Inhalt schützt diese Kombination aus präziser Positionierung und sicherer Verklebung gezielt die Nahtfestigkeit.
Der Förderbereich hält den Karton unter kontrolliertem Druck, während der Klebstoff aushärtet. Er ist motorisch angetrieben und lässt sich sowohl im manuellen Modus als auch im automatischen Folgemodus betreiben, der sich dynamisch an die Kartonlänge anpasst. Der obere Förderdruckbereich verfügt über einen eigenen Motor und kann zur Anpassung an verschiedene Kartonlängen vor- und zurückfahren; optional ist zudem eine pneumatische Druckregelung verfügbar, sodass die Druckkraft fein justiert werden kann. Ein leichter Karton und ein schwerer Karton benötigen daher nicht dieselbe Einstellung. Der Abklopfbereich schließt die Prozesskette ab. Seine oberen und unteren Abklopfplatten – auch Führungsplatten genannt – werden jeweils separat von Motoren angetrieben, wodurch eine schnelle Längenanpassung möglich ist. Die Stapelung erfolgt geordnet, und ein automatisches Bandspannsystem gewährleistet langfristig konstante Bandspannung. Fertige Kartons verlassen die Maschine in ordentlichen Stapeln, die sich in nachfolgenden Verpackungs- und Ladevorgängen einfacher handhaben lassen.
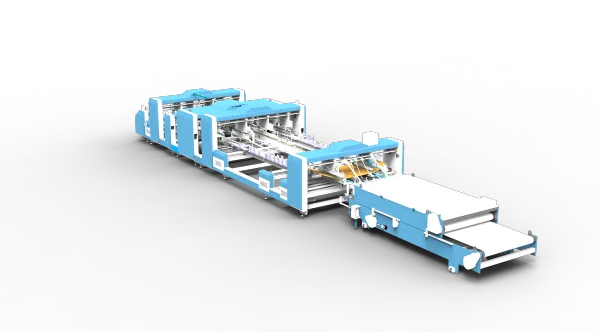
Synchronisierter Sechs-Bereiche-Betrieb
Die sechs Bereiche unserer Maschine sind so konzipiert, dass sie als eine einzige, koordinierte Produktionslinie arbeiten. Unabhängige Antriebe ermöglichen die separate Justierung jedes Bereichs, während die zentrale Steuerung den gesamten Prozess synchronisiert hält. Im täglichen Produktionsbetrieb verkürzt dies die Umrüstzeit zwischen verschiedenen Kartongrößen, sichert eine konstant hohe Qualität über lange Serien hinweg und vereinfacht die Wartung, da die Ursache eines Problems gezielter identifiziert werden kann. Als Hersteller führen wir Konstruktion und Montage der Maschine vollständig in-house durch – dies gibt uns die Flexibilität, die Ausrüstung gezielt an unterschiedliche Kartonformate, Wellpappqualitäten und Produktionsanforderungen anzupassen.
Von langen Wellpapprohlingen bis hin zu anspruchsvollen zweiteiligen Kartonstrukturen: Unsere Maschine lässt sich individuell konfigurieren, um optimal in Ihren Fertigungsablauf zu passen – und komplexe Falz- und Klebanforderungen in einen kontrollierteren und zuverlässigeren Produktionsprozess zu überführen.
 Anwendungsszenarien