


在現代紙板加工中,自動雙面膠帶貼合製程需兼顧高效率與精準定位。隨著貼頭數量增加,氣動系統成為穩定貼合、俐落裁切與順暢送料的關鍵。
壓縮空氣驅動所有關鍵氣動元件,包括壓帶機構與裁切氣缸。為確保可靠連續生產,本公司全自動多頭雙面膠貼帶機要求穩定的供氣壓力,最低需達 6 bar。供氣壓力不足會導致各貼頭動作不同步,造成膠帶裁切錯位。因此,正確設置供氣迴路是最大化機器整體性能與運作可靠性的必要條件。
自動雙面膠帶貼合製程中的常見挑戰
傳統貼合設備的侷限性
傳統貼合方法常仰賴手動調整或機械結構,自動化程度有限。當產量需求提升時,此類方法在維持穩定送料、精確定位膠帶及高效率更換材料方面可能遭遇瓶頸。
在紙張類板材加工應用中,送料不穩定是常見問題之一。若送料機構無法提供足夠的摩擦力或壓力控制,板材可能會出現滑動、輸送不均,甚至間歇性斷料。這些狀況會影響板材與膠帶位置的對位精度。
另一個挑戰是膠帶更換及機器調整所需的時間。傳統設備在更換膠帶捲時,通常需要較多手動操作,尤其是當需要針對不同產品規格調整多個貼頭位置時。冗長的設定程序會增加生產停機時間,降低設備利用率。
出料段同樣影響整體工作流程效率。若缺乏有組織的收集系統,成品紙板可能堆疊不均,導致生產後需額外進行人工整理與分類。
現今的全自動多頭雙面膠貼帶機透過協調的送料系統、氣壓控制及自動化貼合結構,專門用於解決上述挑戰。
氣壓不足對多頭貼合性能的影響
氣動系統在維持多組貼合單元的一致運作中扮演重要角色。當壓縮空氣壓力低於建議工作範圍時,氣動元件可能無法產生足夠的推力以維持穩定動作。
舉例來說,壓帶機構的接觸壓力會降低,進而影響膠帶的貼合品質。裁切氣缸也可能失去有效作用力,導致膠帶裁切不完整或切口不平整。
在多頭配置中,不穩定的氣壓會在各個貼頭之間造成差異,影響同時貼合時的同步性。維持約 6 bar 的穩定壓縮空氣供應,有助於氣動元件在設計工作條件下正常運作,並確保一致的生產品質。
現代雙面膠帶機的氣動與機械設計優勢
高摩擦力送料系統實現穩定紙板傳送
可靠的送料系統是自動雙面膠帶貼合的核心。現代全自動多頭雙面膠貼帶機通常採用高摩擦力輸送皮帶與最佳化的壓料結構,以提升紙板輸送穩定性。
與傳統送料方式相比,高摩擦力皮帶系統能提供更好的紙板表面與輸送元件之間的接觸。此設計有助於減少高速運轉時的滑動現象,使紙板更順暢地通過貼合區域。
許多機型也整合了氣壓壓輪,以維持穩定的紙板接觸。在約 6 bar 的壓縮空氣供應下,氣壓壓緊系統能提供一致的下壓力,協助針對不同紙板材質保持精確的送料表現。
機械摩擦力控制與氣動輔助的結合,使本機能勝任多種應用,包括紙板、紙盒及其他需要雙面膠定位的工業基材。
高效率的雙面膠帶捲更換設計
生產效率不僅取決於機器運轉速度,也受材料更換與調整所需時間影響。實用的膠帶更換結構有助於減少生產轉換時的停機時間。
全自動多頭雙面膠貼帶機可設計為旋轉式貼頭結構,讓操作人員能更有效率地更換膠帶捲並完成調整。此類設計能減少複雜的手動操作,並提升日常生產的便利性。
對於處理多種產品規格的製造商而言,更快的材料更換提供了更大的靈活性。操作人員可在維持穩定機器設定的情況下,更有效率地在不同膠帶類型、寬度或貼合位置之間進行切換。
高效的換型設計對於擁有多種產品型號、客製化包裝訂單或頻繁生產調整的行業尤為重要。
鱗片式出料系統實現有組織的紙板收集
出料段直接影響後續處理效率。有系統的紙板收集系統能協助操作人員更有效地管理成品,並減少額外的處理工作。
部分全自動多頭雙面膠貼帶機採用鱗片式出料結構,紙板在輸出時以重疊方式排列。此配置能讓成品紙板以更有秩序的方式被收集,並支援順暢地轉移至下一生產階段。
整合式氣動系統支援多頭運作
全自動多頭雙面膠貼帶機將多個貼合單元整合為一個協同的生產系統。氣動系統為數項重要功能提供動力,包括壓帶、裁切與定位等操作。
配置得當的氣動迴路能將壓縮空氣分配至不同工作單元,同時維持穩定的運作壓力。在工業應用中,約 6 bar 的供氣量常被用作參考值,但最終需求可能因機器配置、貼頭數量及生產條件而有所不同。
氣動元件與機械傳動系統的整合,使多個貼頭能同步運作,並維持貼合一致性。此設計適合需要高效率處理大量包裝材料及客製化紙板產品的製造商。
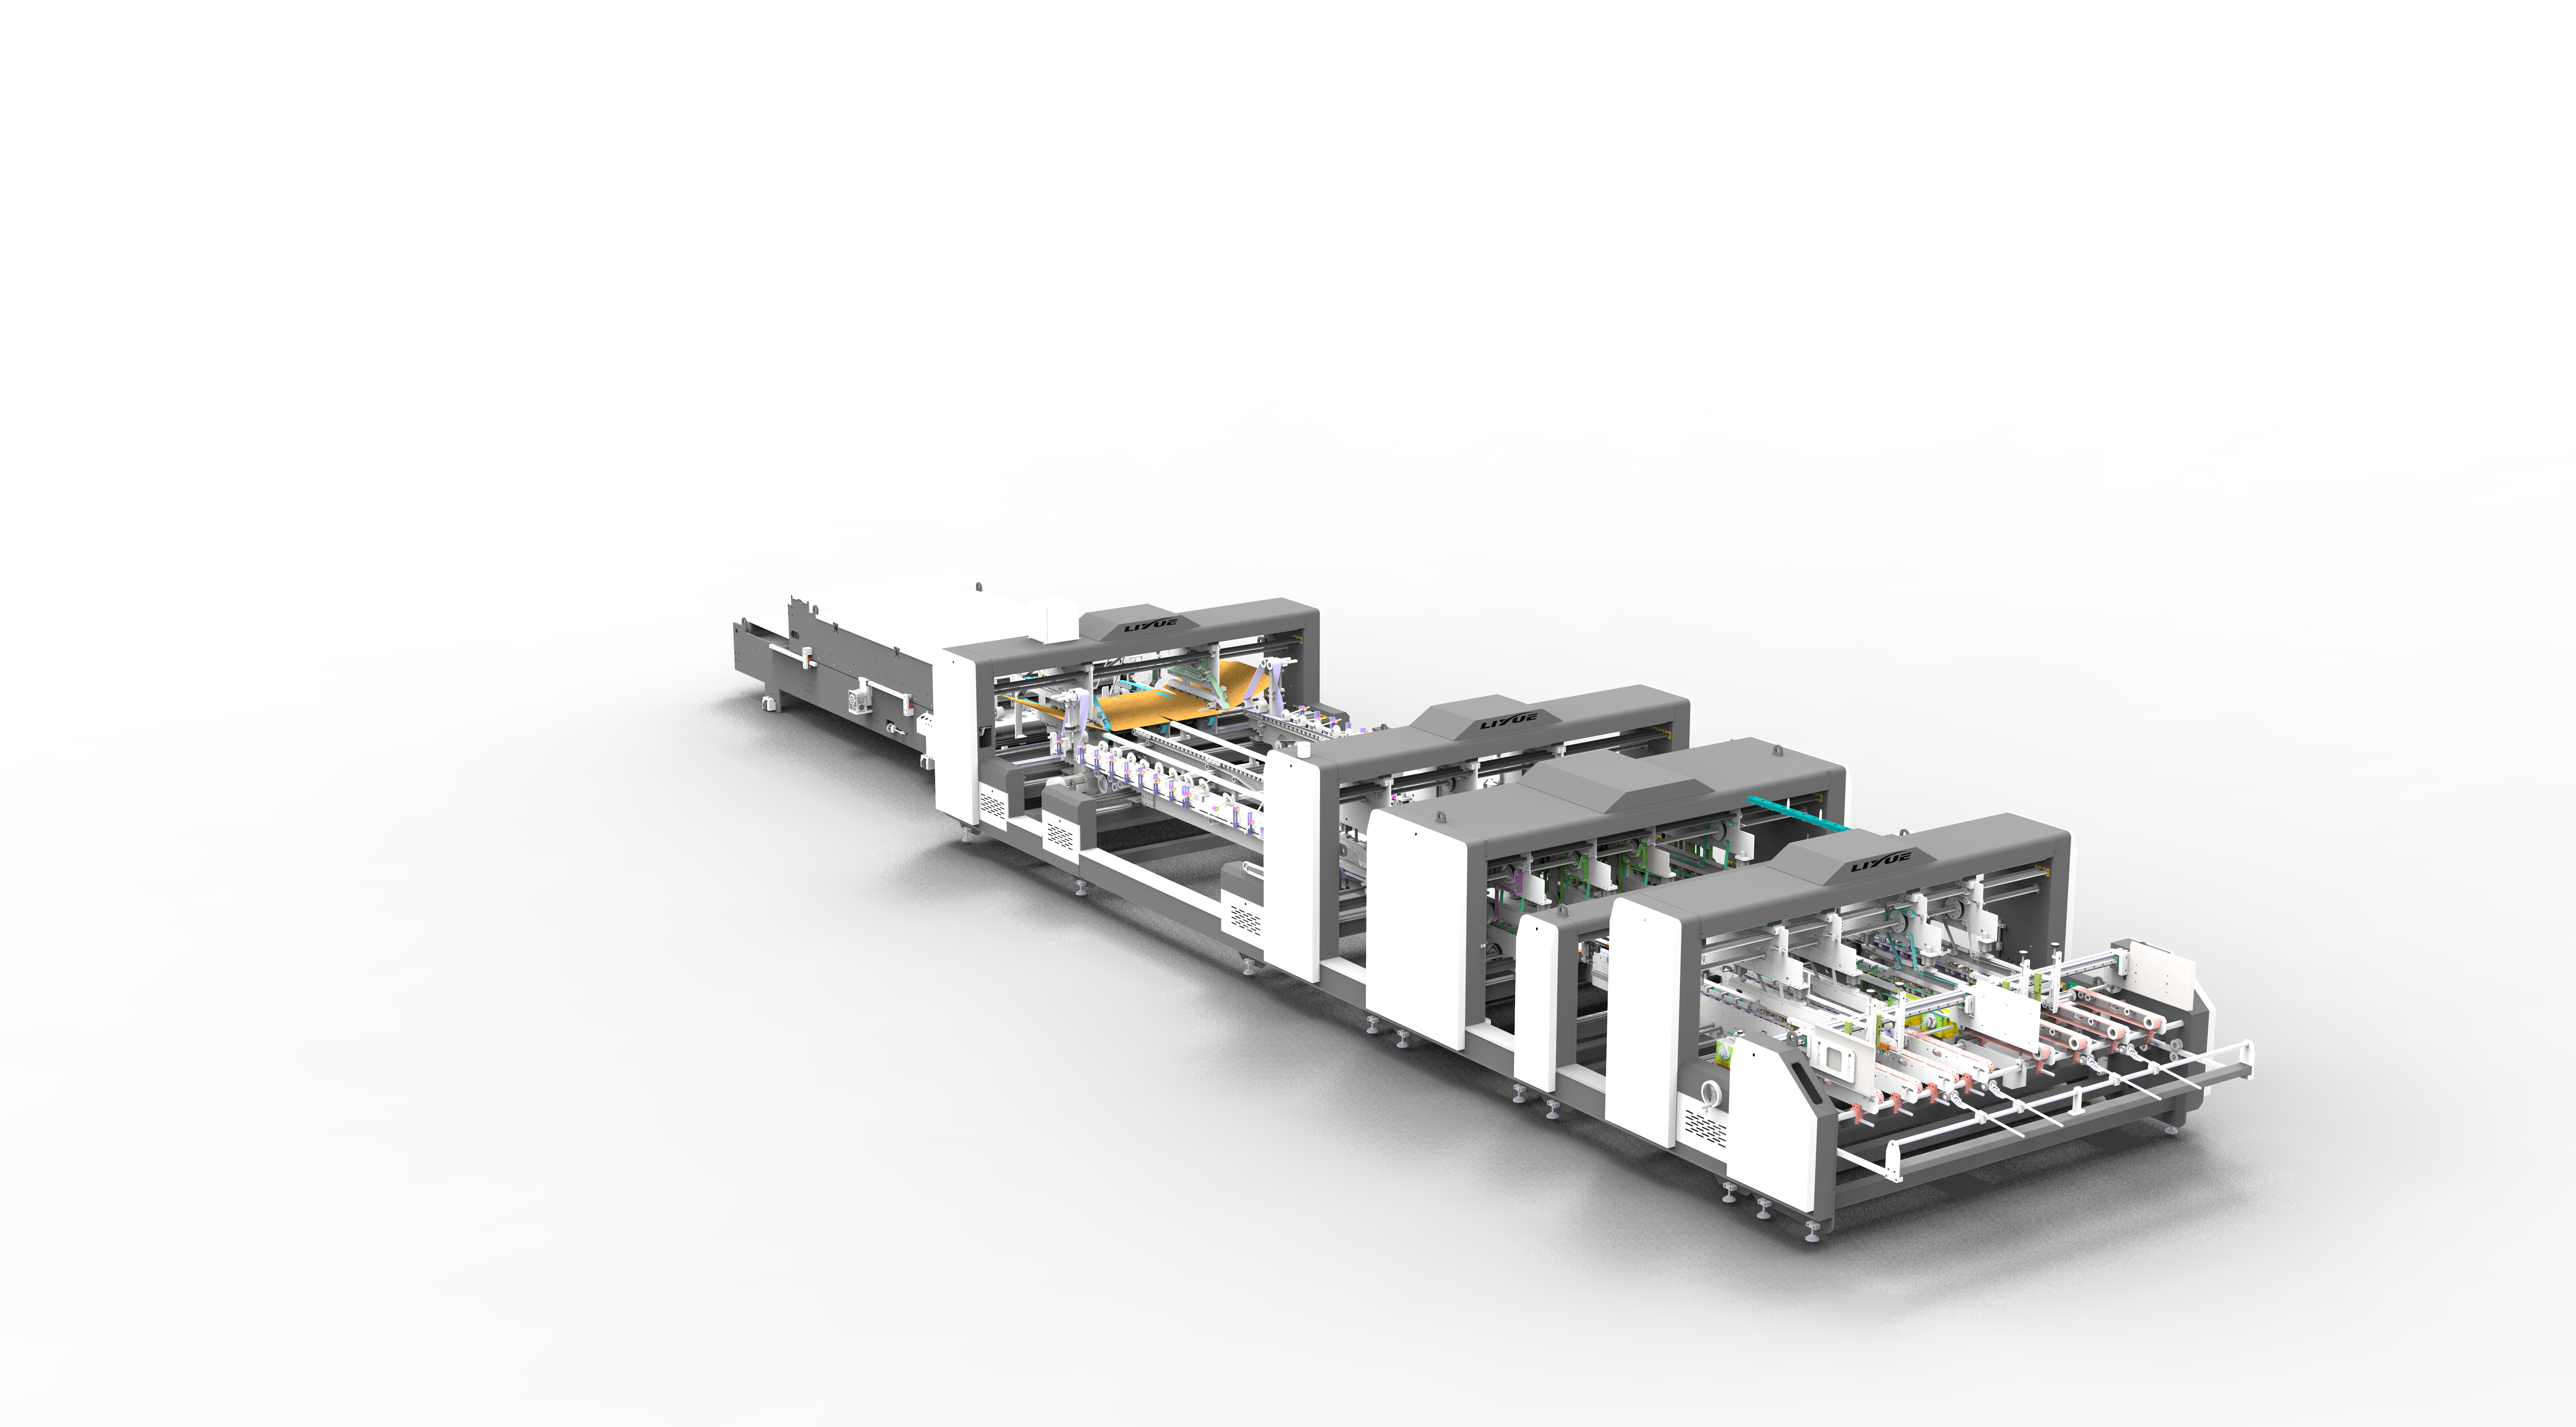
透過先進機器整合最大化生產投資報酬率
穩定的 最低 6 bar 氣壓是精準多頭貼合的基礎動力來源。然而,真正的生產效率仰賴於這個可靠的氣動力與先進機械設計之間的無縫協同。
透過整合高摩擦力送料、30秒快速膠帶更換以及高效率收集系統,我們的全自動多頭雙面膠貼帶機消除了傳統加工設備的瓶頸。我們將穩固的氣動穩定性與尖端的自動化技術相結合,協助您減少停機時間、降低廢料,並顯著提升日產量。
立即聯繫我們,了解我們如何透過客製化的機器配置優化您的包裝產線,並提升您的生產產能。
 產品



