在電子商務驅動下,瓦楞包裝市場對高混合、低產量的生產需求日益增長,使得生產效能與停機時間成為獲利的關鍵。傳統鏈條傳動設備難以滿足這些需求,促使業界轉向數位化製造。 6 伺服獨立驅動折疊糊箱機 以多軸控制取代機械組件,實現快速換線與高精度,有利於短版訂單的獲利。
多軸同步控制 vs. 機械鏈條磨損
傳統非同步系統的工程限制
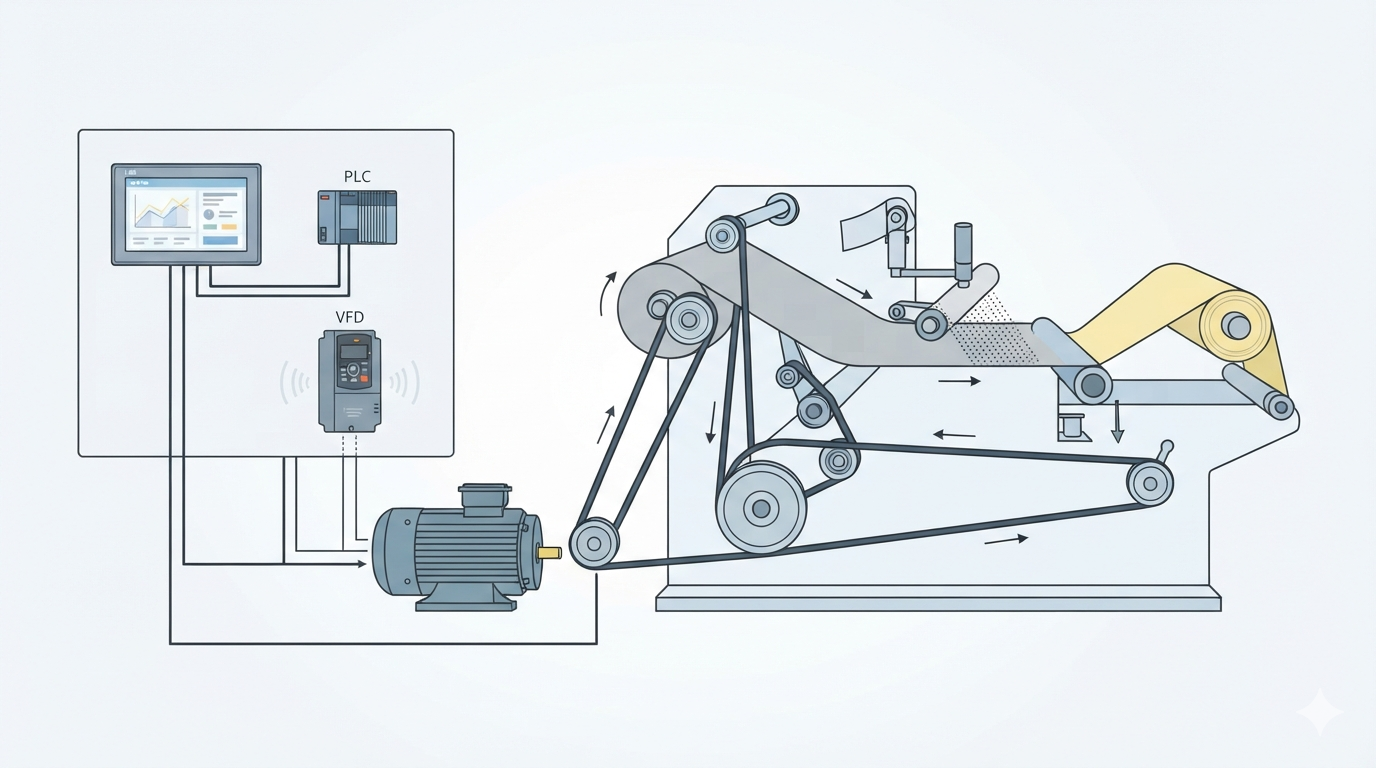
傳統瓦楞紙箱糊箱機的核心機械限制在於其驅動架構。此類機器依賴單一非同步交流馬達,並搭配大量相互連接的機械傳動組件,包括傳動鏈條、連結皮帶、傘形齒輪、正齒輪、萬向接頭與長花鍵軸。
由於單一動力源同時驅動所有區段,機器任一部位的機械變異都會影響整個系統。經過數月的高負荷運轉,傳動鏈條會因持續的機械應力與熱膨脹而無可避免地伸長。
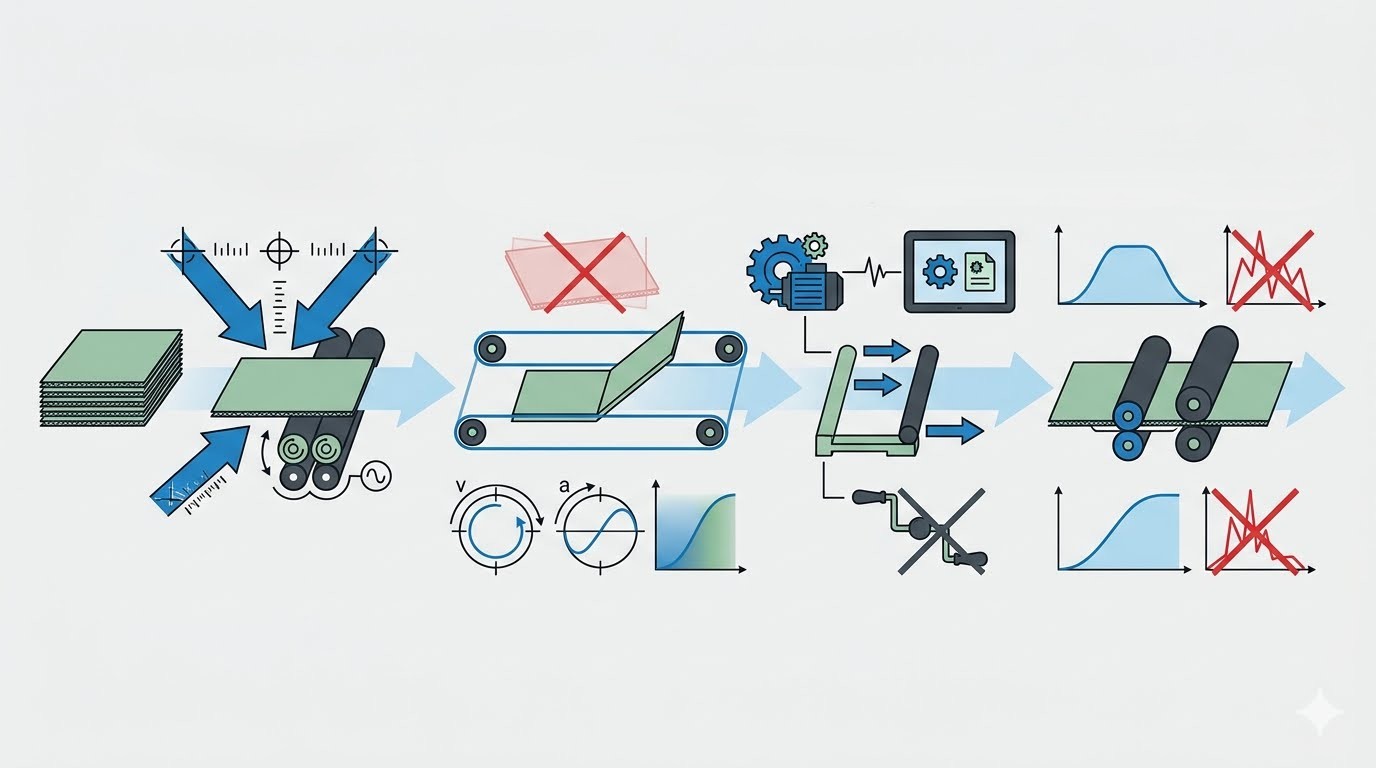
這種物理變形會在生產線上引入機械背隙與時序誤差。當瓦楞紙板行經糊箱機時,即使動力傳輸出現微小的延遲,也會導致紙板扭曲。這種結構變異會引發可怕的「魚尾」缺陷(或稱「剪刀差」),導致折疊後的紙板無法精準對齊。其結果是產生大量非計劃性的材料浪費、下游自動裝箱機的結構故障,以及代價高昂的客戶退貨。
6 伺服獨立驅動創新技術
我們的先進瓦楞紙箱糊箱機採用創新的 6 伺服獨立驅動系統,大幅減少了傳統機械傳動系統的限制。與傳統鏈條傳動設計相比,此機器以獨立控制的伺服驅動模組取代集中式傳動組件,提升了同步精度與操作靈活性。
機器被劃分為獨立的操作模組,每個關鍵區域由其專屬的永磁同步伺服馬達驅動。這包括:用於精準高速送紙的送紙部、用於在壓線前消除紙板歪斜的對位部、控制精確橫向折疊向量的左折部、獨立處理平行面板閉合的右折部、維持恆定夾持力與控制面板過渡的伸縮輸送部,以及最後的計數部,負責施加電子計數與壓縮力。
數位調校 vs. 繁瑣的手動調整
手動換單的浪費現實
對於傳統鏈條傳動糊箱機,在不同紙箱尺寸之間切換生產,或更改楞型規格(例如從厚重的 A 楞改為超薄的 E 楞瓦楞紙板),是一個效率極低且勞動密集的過程。
操作員必須停止生產,並使用手動工具來設定機器。換單流程包括:手動鬆開並重新鎖緊沈重的鏈條張緊器、轉動手搖輪以重新定位機械導軌、手動校準機械定位擋塊與塗膠輪間隙,以及進行多次低速試運轉來檢查紙箱方正度。
這個手動過程每換一次單,通常會耗費 30 到 60 分鐘。在每個班次需處理多個短版訂單的現代工廠環境中,這種停機時間直接侵蝕了工廠的整體投資報酬率。操作員花在設定機器的時間遠比實際生產的時間還多。
直覺式 HMI 觸控螢幕實現真正數位調校
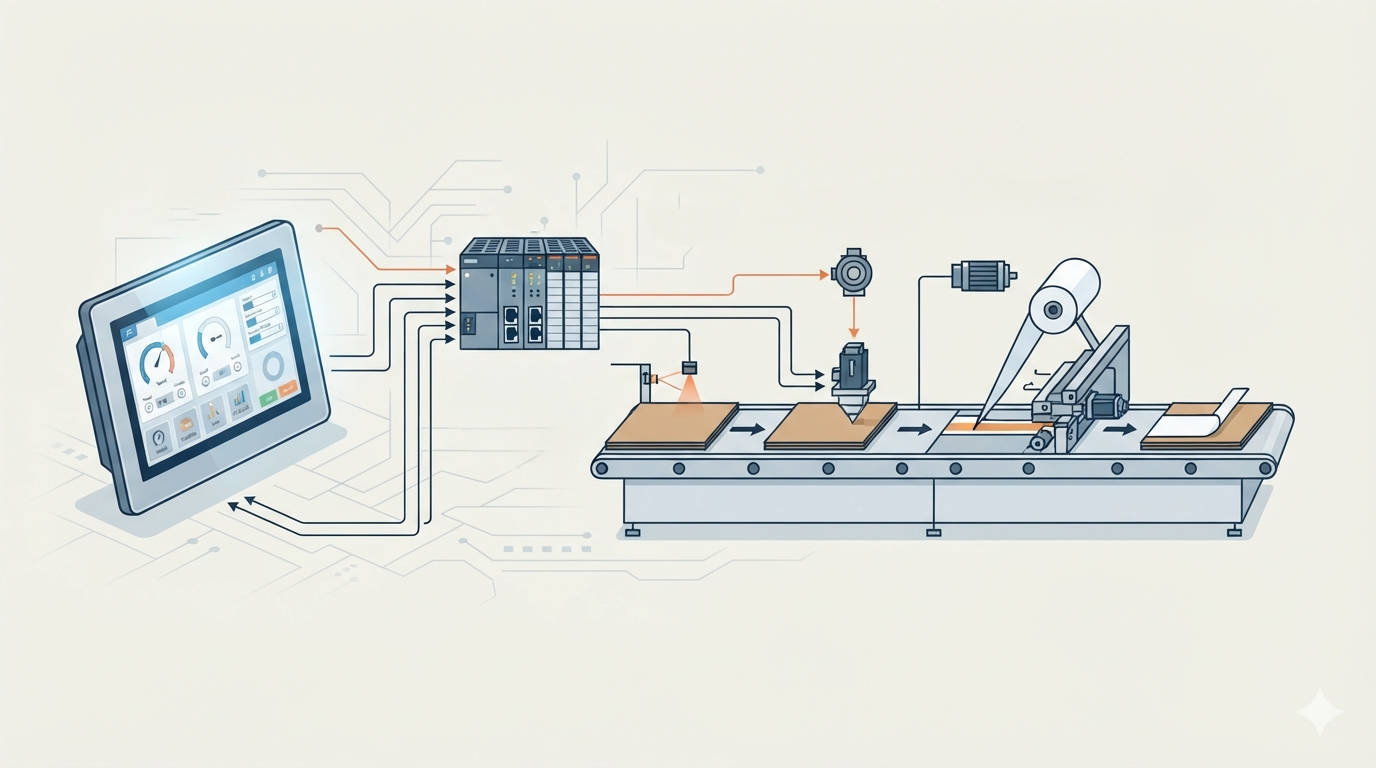
我們的 6 伺服驅動機器 引入了自動化數位調校與電腦化訂單數據儲存功能。該機器配備了一個高解析度的工業級 HMI(人機介面)觸控螢幕,直接連結至中央運動控制器的記憶體數據庫。
系統可儲存數百種獨特的產品配方。當操作員需要更換工作任務時,只需選擇已儲存的訂單設定檔,或直接在觸控螢幕面板上輸入新的紙箱尺寸(長、寬、高及楞厚)。
將換線時間大幅縮短至 2 分鐘內
一旦操作員確認新的尺寸,6 個獨立的伺服馬達便會執行協調的定位程序。利用高精度的滾珠螺桿與直線導軌,伺服馬達會在數秒內自動將整個機器機架、導軌、折疊皮帶與上膠組件移動到位。
此自動定位流程可在兩分鐘內完成,大幅縮短整體換線時間。透過將非生產性的設定時間轉換為高速運轉時間,6 伺服機器 使得短版、低量的包裝訂單為工廠帶來豐厚利潤。
操作靈活性與動態速度匹配
非同步速度波動的風險
傳統的非同步交流馬達速度調節靈活性有限。它們被設計為在特定的恆定速度下最佳化運作。當機器操作員需要提高產能或降低速度,以配合上游印刷機或下游棧板堆疊流程時,整個機械系統會承受劇烈的運動應力。
由於所有區段都以機械方式連結,任何突然的加速或減速都會在傳動鏈條上產生慣性遲滯。送紙皮帶、折疊皮帶與輸送皮帶之間的比例張力會急遽波動。這些速度變化會導致瓦楞紙板在運送過程中滑動或錯位、在折疊通道內產生嚴重的卡紙、導致塗膠不均勻,並在啟動和減速階段產生過多的材料浪費。
先進的動態速度匹配
多伺服整合透過實現智慧型動態速度匹配解決了這個問題。我們機器的中央控制系統即時追蹤生產流程。當操作員調整主要送紙速度,或自動感測器偵測到上游產量變化時,糊箱機會執行平順的加速或減速曲線。
在這些速度轉換過程中,6 個獨立軸透過其電子齒輪比,維持絕對的比例速度同步。系統會持續調整扭矩曲線,以補償變化的慣性負載。這確保了無論機器是以每分鐘 20 公尺的低速運轉,還是以滿載產能高速運轉,所有區段的精確壓縮力、皮帶張力和折疊壓力都能維持完美穩定。
先進的重負載能力
這種操作靈活性使得現代紙箱廠能夠擴展其產品目錄。此機器可輕鬆處理從精密的微型瓦楞包裝,到複雜、重負載的雙瓦楞(BC 楞或 AA 楞)工業運輸容器。獨立的伺服系統提供所需的精確扭矩控制,以乾淨俐落地折疊堅硬、厚重的紙板壓線而不會破裂外層面紙,從而顯著減少啟動時的浪費。
現代伺服控制 vs. 傳統鏈條傳動
比較這兩種工程架構,突顯了伺服驅動糊箱機相較於傳統鏈條傳動系統的優勢。現代機器使用六個獨立的同步伺服馬達來控制關鍵操作區段,而傳統型號則依賴一個集中式的非同步交流馬達,並搭配如鏈條和齒輪等機械傳動組件。
這種先進的運動控制讓操作員能透過 HMI 觸控螢幕以數位方式完成調整,而傳統機器則需要更多使用手動工具進行設定。因此,對於高混合、短版紙箱生產而言,伺服驅動系統能顯著縮短換線時間並提高效率。
在維護與精度方面,伺服系統能最小化傳統鏈條傳動所造成的機械磨損,並在工作區段之間提供更穩定的同步。相較於鏈條可能隨時間產生伸長與對位變異的傳統設計,伺服控制的運動能提升紙箱的方正精度,並減少如魚尾和紙板歪斜等問題。
以數位化製造讓您的工廠迎向未來
投資一台 6 伺服瓦楞紙箱糊箱機 不僅僅是基本的設備升級。它代表了向智慧化、自動化數位製造邁出的關鍵戰略轉型。
隨著包裝市場持續獎勵營運靈活性、短交期與結構精準度,依賴傳統鏈條傳動機械會帶來明確的財務風險。舊有系統常見的冗長設定時間、高維護成本與頻繁的品質變異,直接損害了工廠贏取高利潤訂單的能力。
透過減少機械限制,並以電子運動控制取代傳統鏈條傳動同步,我們的 6 伺服機器 提供了可預測的高速產出、最低的非計劃性停機時間,以及處理未來十年複雜包裝設計的靈活性。以此技術升級您的糊箱部門,將能優化工作流程、保障利潤率,並在工業包裝市場中確保長久的競爭優勢。
 技術百科