


食品包裝對瓦楞紙箱的要求,是大多數其他產業不會以同樣方式面對的。紙箱必須具備可靠的封合,在堆疊與運輸過程中抵抗結構應力,並在整個供應鏈中滿足衛生預期,因為任何接縫或摺痕的失效都可能危及產品安全。在這樣的要求下,糊箱機扮演的角色遠不僅是將紙板摺疊與黏合——其精密度直接影響食品包裝盒在離開生產線後是否如預期般發揮效能。
傳統糊箱機在食品包裝上的不足之處
當糊盒設備並非為食品包裝需求而設計時,最常浮現兩個問題。
第一個是上膠不均。精度有限的機械式上膠結構,往往難以均勻控制膠量於接縫處,導致部分區域黏合劑不足,或在某些情況下,膠水擴散到預期接觸區域之外。對大多數包裝類別而言,這種不一致是品質問題。但對食品包裝來說,它則成為安全性與保存期限的隱憂,因為封合不當的接縫可能讓濕氣、污染物或物理損害在運輸過程中侵入,尤其是在較長的供應路線或潮濕的儲存環境中。
第二個問題是摺疊精度。當摺疊段依賴手動調整或低精度驅動機構時,角度偏差與不平整的壓線便時常發生,尤其當生產速度提高時。摺疊精度不單是外觀問題——它決定了紙箱的承載能力。食品包裝在倉庫與運輸過程中經常多層堆疊,因此,不一致的摺疊所導致的任何弱點,都可能在高壓下使紙箱變形或塌陷,進而影響產品完整性以及零售商與終端客戶對包裝的印象。
一個相關但較少被討論的挑戰是換單速度。食品包裝生產商常根據產品線,處理多種尺寸與規格的紙箱,而換線速度慢的設備會限制產線因應不同訂單需求的靈活性。這雖然不直接影響單一紙箱的結構品質,卻會決定不同生產批次間品質的一致性。
應對這些挑戰的組件級精度
我們不將封合與結構可靠性視為品檢時才需處理的問題,而是將其視為應從一開始就內建於機器核心系統中的成果。我們設備設計中的兩個領域,對食品包裝生產尤為相關。
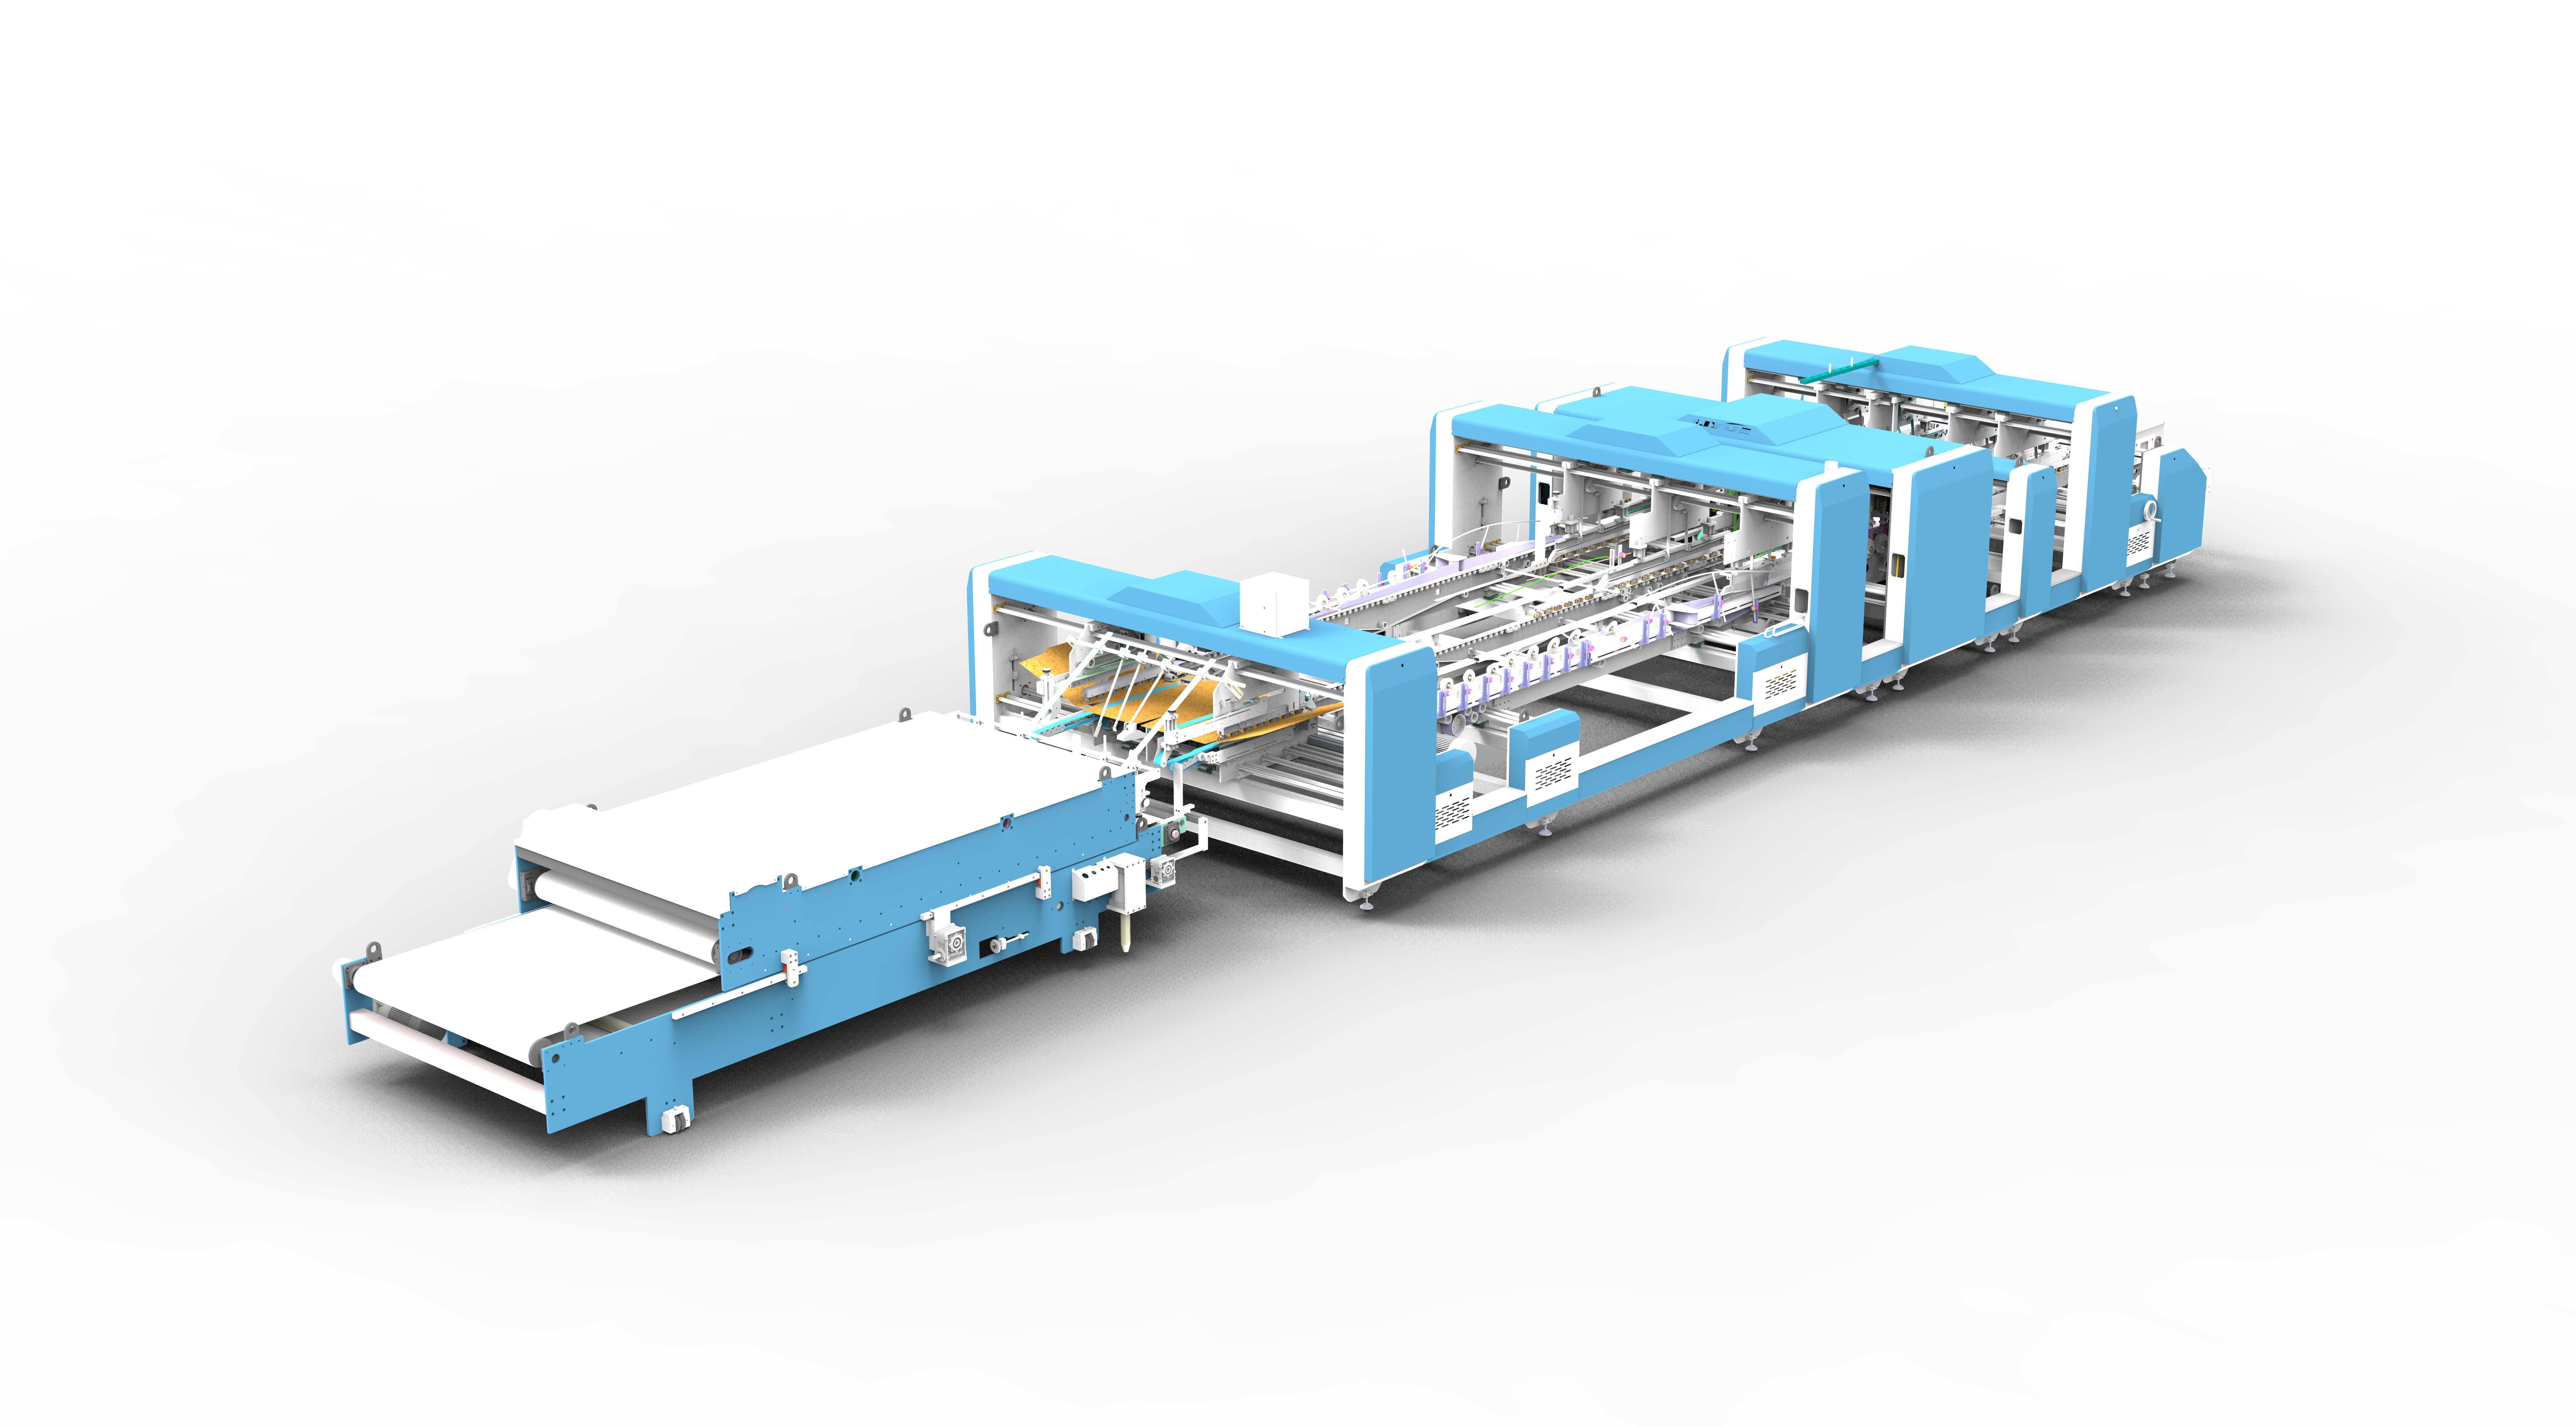
第一個是我們的上膠系統,它採用機械滾輪式結構,支援冷膠與熱膠兩種施膠方式,並可根據生產需求選配噴膠系統。這種靈活性允許將黏合方式匹配到食品包裝批次所需的特定紙板重量、膠水類型與線速度,而不是強迫每項作業通過單一固定流程。更重要的是,滾輪式施膠設計能沿著接縫均勻分佈膠水,減少了局部上膠不足或膠水溢散導致密封間隙的可能性。一致的膠水覆蓋率直接轉化為更可靠的封合,這在包裝失效成本最高的應用中至關重要。
第二個領域是我們的摺疊與接紙結構。摺疊段由獨立馬達驅動,能夠精確完成多條摺線,且左右轉折點配備無段變速調整,允許對摺疊角度與壓線一致性進行微調,而非固定於單一設定。在接紙方面,光電感測裝置精確計時接紙動作,有助於防止接合處錯位或黏合強度不足。這些系統共同設計,能在大批量生產中維持一致的摺疊角度與接紙強度,這正是最終賦予成品紙箱多層堆疊與長途運輸所需承載能力的關鍵。
這些核心系統由底層的驅動與控制架構——包含台達 PLC、正弦變頻器以及工業級軸承與導軌——所支撐,確保在生產速度與產量提升時,運動控制依然穩定。在大多數關於食品包裝的討論中,機器的這一層面不需要特別關注,但正是這些元件,使得上述的上膠與摺疊精度能夠時復一時地保持一致,而非僅在理想條件下運作。
一致的精度對食品包裝線的意義
這並非暗示任何糊箱機都能保證每個紙箱完美封合——包裝品質始終取決於機器設定、材料一致性與適當維護的組合。一台設計精良的機器所能提供的,是顯著縮小變異範圍,使膠水覆蓋率、摺疊角度與接紙強度在整個生產批次中維持在可預測且可重複的範圍內。對食品包裝而言,這種一致性正是一個產線能夠滿足其內部品質標準,以及在許多情況下滿足食品安全認證或零售合作夥伴包裝規格的關鍵。
如此看來,糊箱機並非食品包裝線上的周邊設備——它是過程中,在紙箱抵達填充線或倉儲貨架之前,真正決定封合可靠性與結構強度的關鍵環節之一。
為食品包裝需求打造糊箱機
我們設計糊箱機的出發點,是理解到食品包裝應用承載著與一般瓦楞包裝截然不同的風險。從冷熱膠系統的靈活性,到獨立驅動摺疊段與光電控制接紙的精度,機器的每個部件都以封合可靠性與結構一致性為優先考量來設計,而非事後補救。對於正在評估糊盒設備的食品包裝生產商而言,這些細節是在選擇過程中值得仔細審視的重點。我們與製造商合作,根據其特定的紙箱規格與生產量來配置機器,運用我們在瓦楞紙箱糊盒機設計方面的經驗,支援需要一次次可靠運行的包裝生產線。
 產品



