


粘合強度是瓦楞紙箱生產中最具決定性的因素之一。折疊糊箱機即使以高速運轉,若其底層的上膠系統無法跟上,仍可能生產出接縫處強度不足的紙箱。隨著包裝業界對紙板磅數、塗層及訂單多樣性的要求持續增加,製造商開始更加關注設備如何施膠,而不僅僅是折疊和糊盒的速度。
傳統上膠方式的不足之處
大多數採用單一冷膠系統的折疊糊箱機,都存在一系列常見的限制。冷膠需要時間固化,這段停留時間為生產線速度設下了實際上限,否則可能導致粘合強度不足或不完整。車間環境是另一個變數:在潮濕環境或寒冷季節,冷膠可能固化不均,使得粘合強度難以預測。較重的紙板以及經過貼合或塗佈處理的表面更進一步加劇了問題,因為僅靠冷膠往往難以在這些低孔隙率的材料上達成均勻、完全接觸。
上膠機制本身也帶來了額外風險。基本的毛刷式或輪式上膠方式容易導致膠水分佈不均,尤其是當零件因持續使用而磨損時。一個經過數月運轉而失去原有精度的膠輪,會在某些區域留下空隙,而在其他區域則造成膠水堆積,這兩種情況都對粘合品質及後續清潔工作不利。許多這類結構簡單的機器也僅限於使用單一膠水類型,當訂單要求不同的基材或更快的生產週期時,幾乎沒有調整的空間。
上膠精度與面板定位之間的關聯性,遠比表面上看起來更為緊密。當機器上的膠輪組未能正確匹配或同步時,紙箱在出線時可能會出現歪斜或錯位,尤其是在生產速度提升的情況下。這種二次定位誤差通常會逐漸顯現,表現為廢品率的緩慢上升,而非單一明顯的故障,這使得它在初期更難被察覺,一旦成為產線上的反覆問題,補救成本也更高。
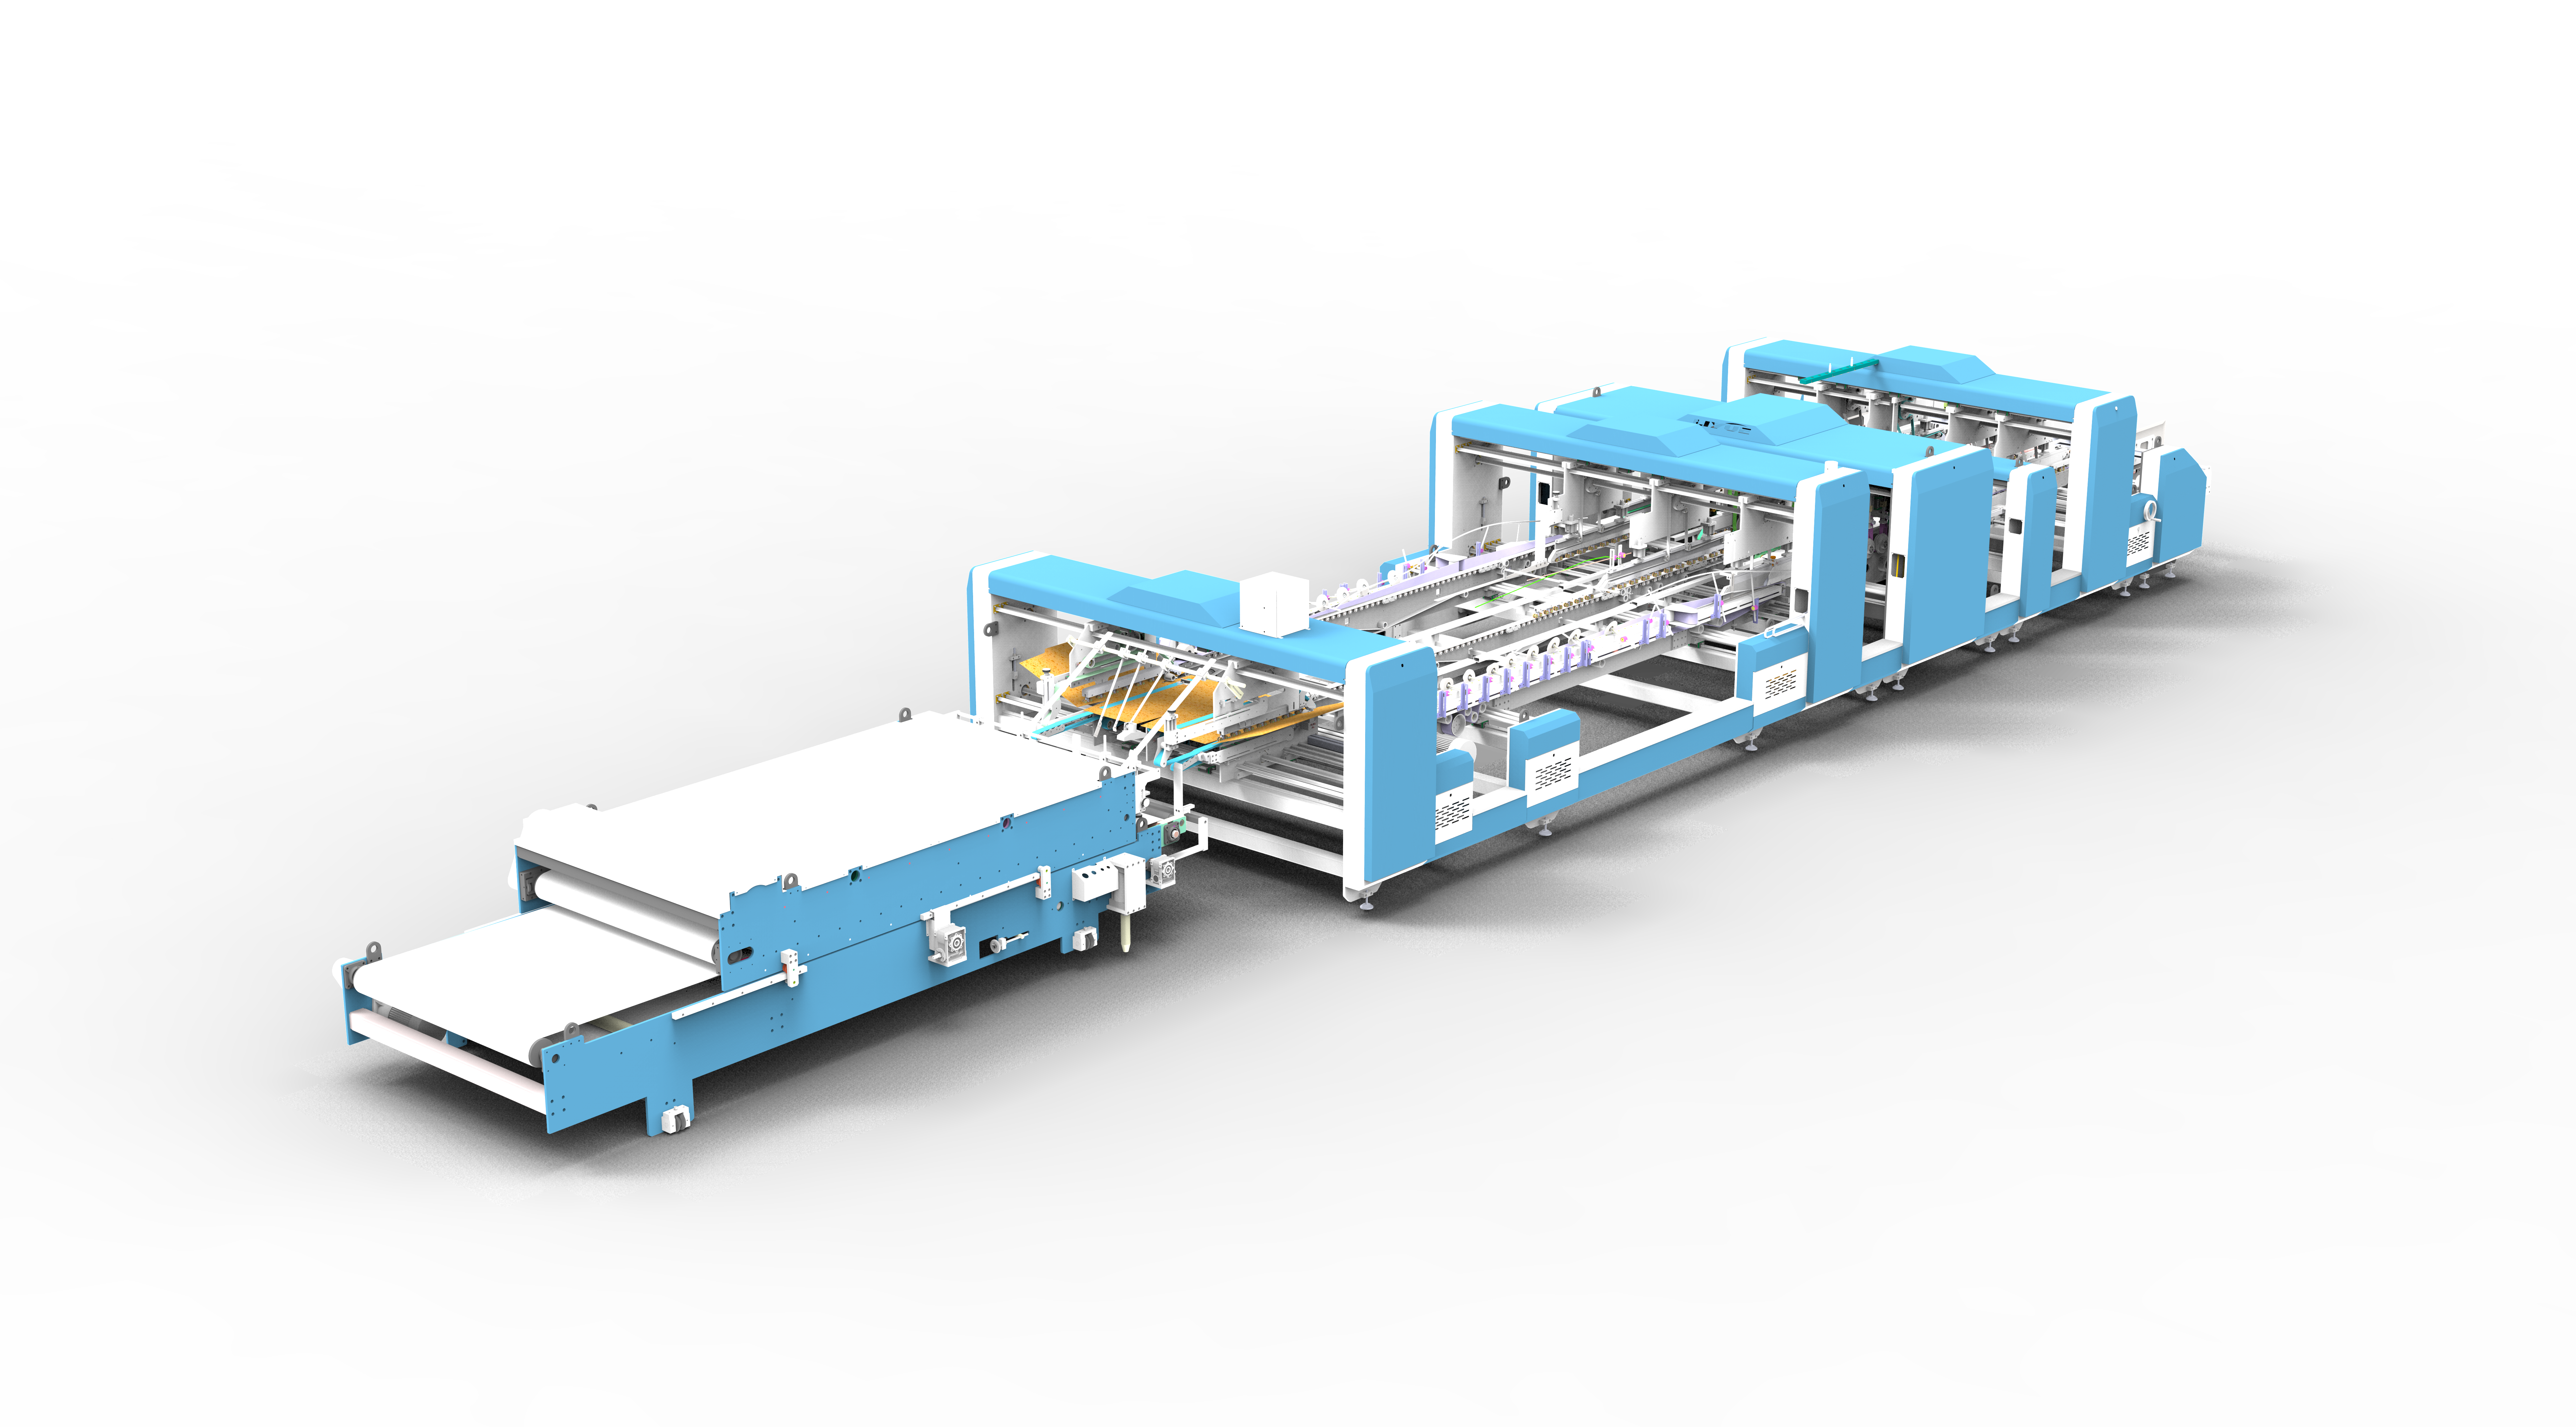
上膠技術的革新
機械滾輪上膠結構從根本上解決了大部分問題。滾輪並非依賴單一接觸點或毛刷塗抹,而是透過與紙板表面持續滾動接觸來施膠,從而產生更均勻的膠膜,並減少因不穩定塗佈方式所導致的空隙與堆積現象。這種結構在連續運轉下也更能保持精準度,因為滾動動作比固定毛刷或窄輪邊緣能更均勻地分散磨損。
將此滾輪機構與冷熱雙膠浸泡功能相結合,為製造商提供了更大的靈活性,使其能根據作業需求選擇膠水,而非被動適應。熱熔膠固化速度快,有利於在停留時間有限、週轉時間要求高的高速連續生產中發揮作用。而對於某些特定基材或生產要求,冷膠仍是更合適的選擇。在同一個上膠段中整合兩種選項,代表生產團隊可以根據每筆訂單調整策略,無需為不同膠水類型重新配置機器或引入額外設備。
某些訂單的需求超出了全表面滾輪塗佈所能提供的範圍,特別是那些具有複雜幾何形狀或特殊紙板的紙箱,此時精準的局部施膠遠比大面積覆蓋更為重要。選配的噴膠系統正好填補了這個缺口,將膠水精確地塗在需要的地方,並減少因全滾輪塗佈而使用過多材料所造成的浪費。
二次定位問題則直接透過膠輪組的配置來解決。將上膠段設計為兩個均用於冷膠塗佈的膠輪組,為機器提供了更穩固的基礎,確保紙箱在生產速度下移動時,其面板能保持對齊。雙組配置並非依賴單一上膠點來同時管理上膠與定位精度,而是分擔了這項責任,這正是紙箱能在更快的生產週期中保持對齊的重要原因。
這些元素如何協同運作
這些組件單獨運作都無法解決全部問題,真正的效益來自於它們的整合方式。一台折疊糊箱機的上膠段,若以機械滾輪塗佈、冷熱雙膠浸泡功能、選配噴膠系統以及雙冷膠輪組為基礎,其設計目標是從多個角度同時應對上膠挑戰:滾輪結構確保膠水均勻覆蓋、可根據訂單靈活切換膠水類型、在全面滾輪塗佈不適用時進行精準施膠,以及透過雙輪組配置實現更可靠的面板對齊。
對於正在評估設備的製造商而言,這類整合式上膠段的實際價值,會在生產現場以幾種具體方式體現出來。粘合一致性將不再那麼依賴車間溫濕度,因為機器不再受限於單一膠水類型,而該膠水在狹窄的環境條件範圍外表現不佳。基材靈活性也隨之提升,因為單獨使用冷膠難以處理的較重或塗佈紙板,可以改用熱熔膠來處理。而經常源於膠輪組不匹配的對齊問題,也更不容易演變成反覆出現的廢品問題,因為雙組結構的設計初衷,就是將定位精度管理視為上膠過程的一部分,而非事後補救。
我們的上膠段設計理念
這就是我們在折疊糊箱機上設計上膠段的核心思路:採用機械滾輪塗佈以實現均勻覆蓋、配備冷熱雙膠浸泡功能使生產團隊不受限於單一膠水類型、提供選配噴膠系統以滿足需要精準施膠的訂單,以及配置雙冷膠輪組以在生產速度下支援精確的二次定位。作為一家與各種基材和訂單量的瓦楞紙箱生產商直接合作的製造商,我們是根據生產現場實際出現的上膠挑戰來建構此配置,而非僅針對紙上談兵容易解決的問題。
如果您正在評估如何減少與粘合相關的停機時間、提升不同紙板類型間的品質一致性,或想深入了解折疊糊箱機上膠段的工程設計細節,我們的技術團隊隨時準備為您詳細說明規格,或安排設備運轉的實機展示。歡迎聯絡我們,討論最適合您生產線及常用基材的配置方案。
 產品



