


Tiêu đề Meta: Công tắc quang điện trên máy dán thùng carton sóng: phát hiện vị trí tấm giấy và khoảng cách giữa các tấm
Mô tả Meta: Việc cảm biến vị trí và khoảng cách giữa các tấm giấy quyết định mức độ nhất quán trong quá trình dán, gập và nối của máy dán thùng carton sóng. Đây là vai trò mà hệ thống phát hiện quang điện đảm nhiệm, cũng như ý nghĩa thực tiễn của nó đối với sản xuất thùng carton.
Đường dẫn URL: photoelectric-switches-corrugated-folder-gluer-machine
Công tắc quang điện trên máy dán thùng carton sóng: phát hiện vị trí tấm giấy và khoảng cách giữa các tấm
Máy dán thùng carton sóng chuyển đổi các phôi phẳng thành các thùng carton đã được gập và dán liên kết; mỗi công đoạn đều phụ thuộc vào việc xác định chính xác vị trí của từng phôi. Công tắc quang điện cung cấp thông tin đó: chúng đọc vị trí của một tấm giấy và khoảng cách giữa hai tấm giấy liên tiếp, sau đó truyền tín hiệu đến hệ thống điều khiển. Nếu thiếu khả năng phát hiện đáng tin cậy, ngay cả một máy được chế tạo kỹ lưỡng cũng sẽ bị lệch chuẩn (out of register), dẫn đến chi phí phát sinh dưới dạng các đường keo không thẳng hàng, các nếp gập lệch trục và tình trạng dừng máy.
Tại sao kiểm soát vị trí tấm giấy và khoảng cách giữa các tấm lại quan trọng trong sản xuất thùng carton
Máy dán thùng carton sóng đặt ra yêu cầu rất cao đối với phôi carton sóng. Tấm giấy phải đi vào khu vực dán đúng vuông góc, di chuyển qua các băng tải gập mà không bị dịch chuyển, đồng thời đến giai đoạn nối và xếp chồng tại thời điểm dự báo được. Khi vị trí của phôi không được xác định rõ ràng, phần cánh keo có thể nhận lớp keo ngoài đường định vị quy định, hoặc các mặt tấm sau khi gập có thể khép lại với độ lệch nhìn thấy rõ.
Khoảng cách giữa các tấm giấy cũng quan trọng ngang bằng. Nếu khoảng cách giữa hai phôi dao động, các phân khu phía hạ lưu sẽ không duy trì được nhịp làm việc ổn định. Các phôi có thể chèn ép lẫn nhau tại giai đoạn xếp chồng, hoặc để lại các khoảng trống kéo dài gây lãng phí công suất máy. Các quy trình như sản xuất thùng carton vận chuyển thương mại điện tử, thùng carton đựng thực phẩm đóng bao và bao bì hàng tiêu dùng thường chạy theo lô lớn với tần suất thay đổi kích thước thường xuyên, do đó sự bất ổn về vị trí và khoảng cách sẽ được nhân lên trên hàng nghìn chiếc thùng.
Hạn chế của các máy truyền thống
Các máy dán thùng carton sóng thông thường phụ thuộc mạnh vào các hướng dẫn cơ khí cố định và đánh giá chủ quan của người vận hành. Việc thiết lập kích thước thùng mới đòi hỏi điều chỉnh bằng mắt các thanh dẫn hướng bên và các chốt chặn, trong khi chất lượng thiết lập này phụ thuộc hoàn toàn vào kinh nghiệm của người trực ca. Hai người vận hành khác nhau có thể thiết lập vị trí hơi khác nhau cho cùng một công việc, và sai lệch này sau đó biểu hiện rõ dưới dạng dán hoặc gập không nhất quán.
Thiếu phản hồi là nhược điểm thứ hai. Một máy không tích hợp cảm biến sẽ không thể phân biệt được giữa trường hợp tấm giấy đã đến và chưa đến. Một phôi bị thiếu, kẹt hoặc hai phôi chồng lên nhau có thể không được phát hiện cho đến khi hư hỏng trở nên rõ ràng ở đầu ra. Việc dừng máy, xử lý sự cố và khởi động lại tiêu tốn thời gian, trong khi các thùng bị loại bỏ làm gia tăng tổn thất vật liệu. Đối với các nhà máy phục vụ khách hàng đóng gói có cửa sổ giao hàng khắt khe, những lần gián đoạn này là một ràng buộc thực tiễn chứ không chỉ là phiền toái nhỏ.
Vai trò của hệ thống phát hiện quang điện dọc theo dây chuyền
Công tắc quang điện phát ra một chùm tia sáng và phản ứng khi tấm giấy cắt ngang hoặc phản xạ chùm tia đó. Hệ thống điều khiển chuyển phản ứng này thành một mốc thời gian tham chiếu. Trên máy dán thùng carton sóng, các mốc tham chiếu như vậy hữu ích tại nhiều vị trí: xác nhận phôi đã được cấp liệu, đo khoảng thời gian trước khi phôi tiếp theo đến, và đồng bộ thời điểm thùng carton đạt đến miệng nối.
Giai đoạn nối là nơi hệ thống này phát huy tác dụng tối đa. Trên máy của chúng tôi, miệng nối áp dụng công nghệ phủ kép nóng – lạnh, và một thiết bị quang điện định hướng quá trình trong khi các động cơ servo điều khiển các băng tải đưa thùng carton đến vị trí ghép nối. Vì hệ thống servo có thể phản hồi tức thì theo vị trí được cảm biến, nên thùng carton được đưa đến điểm nối với độ chính xác nhất quán hơn so với phương pháp dừng cơ học thuần túy. Kết quả là mối nối đạt độ khít và độ đồng đều cao hơn, từ đó đảm bảo tính vuông vức của sản phẩm thùng hoàn chỉnh.
Hệ thống cảm biến cũng hỗ trợ các giai đoạn xung quanh khu vực nối. Ở phía thượng lưu, bộ cấp liệu ma sát được điều khiển bởi động cơ servo kết hợp hút chân không giúp tách rời các phôi nhằm đảm bảo cấp liệu ổn định. Ở phía hạ lưu, các phân khu đập nhẹ và băng tải thực hiện việc xếp chồng và vận chuyển các thùng hoàn tất theo cách thức được kiểm soát chặt chẽ. Việc cảm biến tại các vị trí này giúp duy trì khoảng cách đều giữa các thùng, từ đó đảm bảo đầu ra luôn ngăn nắp để thuận tiện cho công đoạn đóng gói.
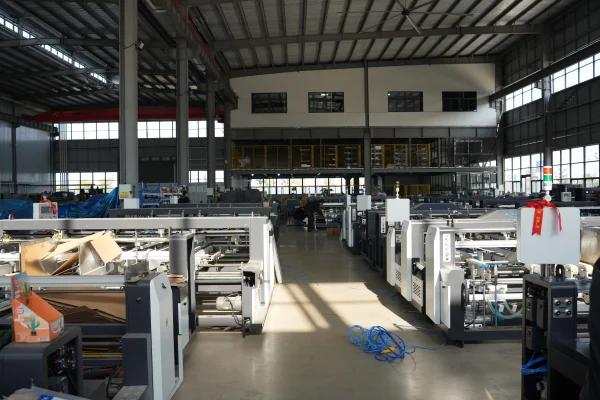
Ứng dụng thực tiễn của hệ thống này trên máy dán thùng carton sóng của chúng tôi
Triết lý thiết kế của chúng tôi là phân bổ công việc định vị giữa hệ thống cảm biến và hệ thống điều khiển servo. Tại khu vực nối, các tấm dẫn hướng được điều chỉnh bằng vít me có điều khiển điện, đồng thời chế độ nhớ lưu trữ các thông số thiết lập cho các công việc lặp lại. Khi khách hàng quay lại sản xuất loại thùng đã từng chạy trước đây, người vận hành có thể gọi lại thiết lập đã lưu thay vì phải thiết lập lại thủ công. Tính năng này đặc biệt hữu ích cho các nhà máy carton sóng chuyên sản xuất thùng vận chuyển cho các nhà bán lẻ trực tuyến, nơi cùng một kích thước thùng lặp lại thường xuyên trong các đơn hàng hàng tuần.
Vật liệu chặn tại khu vực nối được điều khiển bởi bốn hệ thống servo độc lập, nhờ đó thùng carton được giữ và căn chỉnh ổn định hơn khi tiến vào vị trí ghép nối. Đối với các loại thùng đựng đồ uống, dầu ăn và hóa chất gia dụng — thường được sản xuất theo dây chuyền liên tục dài — việc căn chỉnh ổn định hơn giúp giảm tần suất dừng dây chuyền để điều chỉnh phôi bị lệch. Người vận hành từ đó có thể tập trung vào giám sát thay vì phải điều chỉnh thủ công liên tục.
Các linh kiện điện tử hỗ trợ hệ thống cảm biến này được lựa chọn nhằm đảm bảo hoạt động liên tục đáng tin cậy. Công tắc quang học trong cấu hình tiêu chuẩn của chúng tôi đến từ Schneider, phối hợp cùng PLC Delta và hệ thống servo, do đó tín hiệu cảm biến được truyền tới nền tảng điều khiển được thiết kế dành riêng cho phản hồi nhất quán. Chúng tôi mô tả các linh kiện này là những lựa chọn thực tiễn cho nhiệm vụ công nghiệp. Hiệu suất thực tế vẫn phụ thuộc vào loại vật liệu thùng carton, bề mặt in ấn và mức độ bảo trì dây chuyền.
Cần lưu ý rằng hệ thống phát hiện quang điện không thay thế được cấu trúc cơ khí vững chắc của máy. Cảm biến chỉ báo cho máy biết vị trí của tấm giấy, nhưng khung máy, băng tải và cụm gập phải đảm bảo vận chuyển tấm giấy một cách chính xác ngay từ đầu. Máy của chúng tôi sử dụng tấm khung dày 16 mm được xử lý nhiệt lạnh và các động cơ dẫn động độc lập tại khu vực gập, trong đó tốc độ băng tải trái và phải có thể điều chỉnh riêng biệt — nhờ đó nền tảng cơ khí hỗ trợ đầy đủ dữ liệu mà cảm biến cung cấp. Hệ thống cảm biến và cơ khí phối hợp nhịp nhàng; không hệ thống nào có thể bù đắp hoàn toàn điểm yếu của hệ thống còn lại.
Xây dựng máy dán thùng carton sóng xoay quanh hệ thống cảm biến đáng tin cậy
Việc phát hiện chính xác vị trí và khoảng cách giữa các tấm giấy giúp duy trì tính đồng bộ trong cấp liệu thùng carton, giảm thiểu hiện tượng chồng lấn tấm giấy và đảm bảo dòng chảy ổn định qua từng công đoạn sản xuất. Trên máy dán thùng carton sóng, các cảm biến quang điện hoạt động song song với các động cơ servo và các thành phần cơ khí nhằm hỗ trợ việc xử lý tấm giấy chính xác — từ khâu cấp liệu, dán keo, gập, vận chuyển đến xếp chồng. Hiệu quả của sự phối hợp này phụ thuộc vào mức độ phù hợp giữa các hệ thống này với đặc tính của các loại thùng đang được sản xuất. Đối với các nhà sản xuất phải xử lý nhiều kích thước thùng khác nhau, nhiều thông số ván carton hoặc nhiều tốc độ sản xuất, việc lựa chọn một máy được trang bị cấu hình cảm biến và điều khiển phù hợp sẽ mang lại sự khác biệt đo lường được trong vận hành hàng ngày.
 Kịch Bản Ứng Dụng





