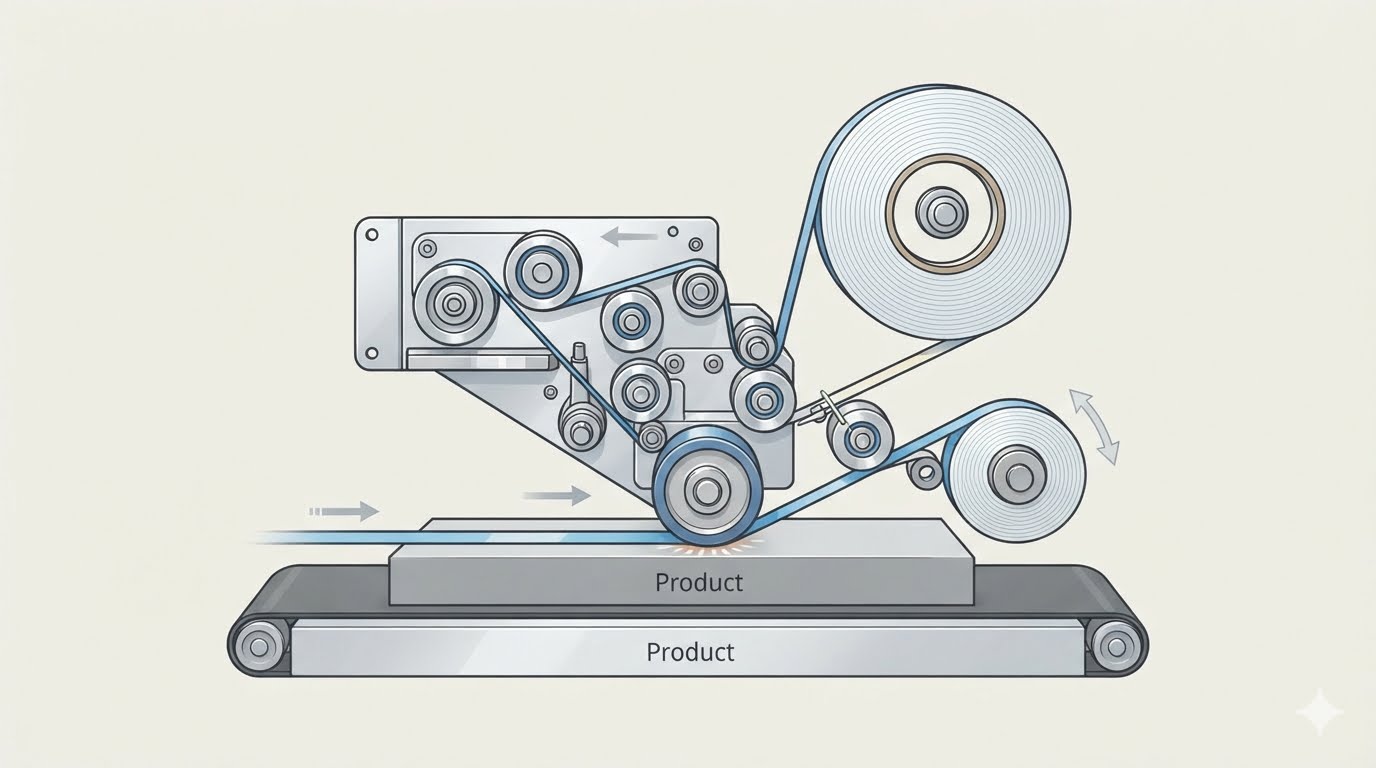
Độ chính xác của máy dán băng keo hai mặt phụ thuộc vào mức độ đồng trục ổn định của các băng tải cấp liệu, các đầu dán và các đoạn băng tải vận chuyển trong suốt quá trình vận hành. Các thành phần này được lắp cố định trên khung máy — bộ phận chịu lực chính giữ nguyên vị trí tương đối giữa chúng khi các tấm vật liệu di chuyển xuyên qua máy. Theo thời gian, độ cứng vững của khung máy, độ ổn định khi lắp đặt và mài mòn dần đều có thể ảnh hưởng đến khả năng duy trì thiết lập vị trí dán băng keo một cách nhất quán trong suốt quá trình sản xuất.
Tại sao khung máy là nền tảng cho mọi kết quả dán băng keo
Vị trí dán băng keo được xác định bởi một chuỗi các điểm chuẩn vị trí. Tấm vật liệu được kẹp bởi băng tải cấp liệu, di chuyển dọc theo băng tải vận chuyển và đi qua vùng dưới các đầu dán, nơi băng keo được áp lên cách mép một khoảng cách cố định. Nếu bất kỳ mắt xích nào trong chuỗi này dịch chuyển, dải băng keo cũng sẽ dịch chuyển theo. Khung máy là chuẩn tham chiếu chung cho toàn bộ chuỗi, do đó ngay cả những thay đổi nhỏ nhất về trạng thái khung máy cũng đều biểu hiện rõ ràng tại vị trí dán băng keo.
Dao động cơ học là yếu tố tác động trực tiếp nhất. Một khung máy bị uốn cong hoặc cộng hưởng dưới tải trọng sẽ khiến các tấm vật liệu lệch nhẹ trong quá trình di chuyển, và mức độ lệch tăng dần theo tốc độ vận hành. Độ lỏng lẻo là yếu tố tác động chậm hơn. Các bu-lông bắt bị lỏng, các bề mặt dẫn hướng bị mài mòn và các điểm lắp đặt bị lún dần đều làm thay đổi quan hệ tương đối giữa hệ thống cấp liệu và các đầu dán với biên độ rất nhỏ. Mỗi lần thay đổi đều nhỏ đến mức không thể phát hiện trên một tấm vật liệu đơn lẻ; nhưng sau vài tuần vận hành, chúng tích lũy thành những dải băng keo nằm cách mép xa hơn so với dung sai cho phép trong bản vẽ kỹ thuật sản phẩm.
Điều kiện lắp đặt cũng đóng vai trò quan trọng. Một máy đặt trên nền không bằng phẳng sẽ truyền tải trọng phân bố không đều qua khung máy, khiến các băng tải và đầu dán vốn đã được căn chỉnh đồng trục tại nhà máy không còn duy trì được mối quan hệ tương đối ban đầu tại hiện trường khách hàng. Trọng lượng và độ cứng vững của máy giúp giảm thiểu các ảnh hưởng này, nhưng không thể thay thế việc lắp đặt cẩn trọng và cân chỉnh chính xác.
Cách thức sự trôi lệch dài hạn thường biểu hiện
Sự trôi lệch hiếm khi bộc lộ rõ ràng. Nó xuất hiện đầu tiên dưới dạng sự giãn rộng nhẹ của phạm vi dao động vị trí dán băng keo: trong một lô sản xuất, một vài tấm vật liệu sẽ dán gần mép hơn so với phần còn lại. Nhân viên vận hành thường bù trừ bằng cách điều chỉnh vị trí đầu dán, và thao tác điều chỉnh này che giấu nguyên nhân sâu xa. Sau vài tuần, việc bù trừ tương tự lại cần thực hiện, nhưng giá trị thiết lập đầu dán lúc này đã không còn khớp với thông số ghi nhận ban đầu cho sản phẩm đó.
Mài mòn cũng góp phần gây ra hiện tượng trôi lệch một cách âm thầm tương tự. Các băng tải từ từ mất độ bám, và những tấm vật liệu nhỏ, nhẹ là những đối tượng đầu tiên biểu hiện hiện tượng này. Bụi bẩn và dư lượng keo tích tụ trên các con lăn và bề mặt dẫn hướng làm thay đổi hệ số ma sát và độ đồng trục. Khi các hiệu ứng này kết hợp với tình trạng khung máy đã lún hoặc lỏng lẻo, máy trở nên khó căn chỉnh hơn và độ lặp lại giảm sút — dù không có hư hỏng hiển nhiên nào xảy ra. Chi phí phát sinh thể hiện qua việc tăng số lần điều chỉnh tấm đầu tiên, gia tăng tỷ lệ tái xử lý và khoảng cách ngày càng lớn giữa thông số thiết lập ghi chép và hành vi thực tế của máy.
Các đặc điểm thiết kế đảm bảo vận hành ổn định dài hạn
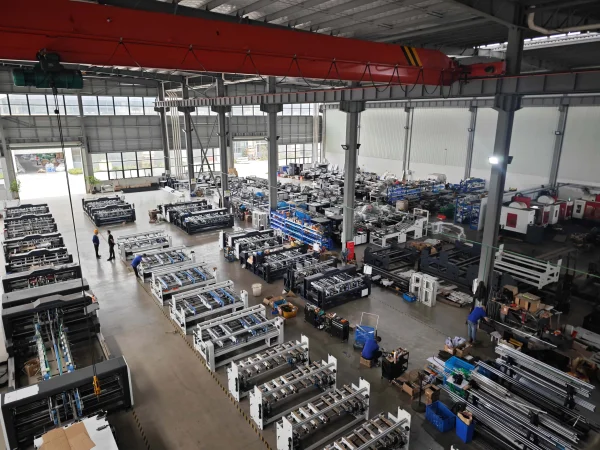
Các dòng máy dán băng keo hai mặt tự động nhiều đầu của chúng tôi được thiết kế cho sản xuất liên tục, trong đó khung máy đồng thời nâng đỡ và liên kết chặt chẽ ba hệ thống chức năng: cấp liệu, dán băng keo và vận chuyển. Độ cứng vững của khung máy cùng phương pháp lắp đặt chắc chắn các thành phần chức năng giúp duy trì độ đồng trục giữa các hệ thống này trong suốt quá trình vận hành. Đối với các nhà máy xử lý khối lượng lớn túi bì thư và túi tài liệu, tính ổn định cấu trúc này tạo nền tảng nhất quán cho việc dán băng keo trong suốt ca sản xuất.
Hệ thống cấp liệu đóng vai trò quan trọng ngang bằng. Các băng tải có hệ số ma sát cao đẩy tấm vật liệu tiến về phía trước và hỗ trợ duy trì đường dẫn cấp liệu ổn định dưới vùng các đầu dán. Khi áp dụng các dải băng keo dài dọc theo mép hộp giấy cứng, hộp quà và thùng carton sóng, sự di chuyển ổn định của tấm vật liệu giúp giữ băng keo luôn đúng vị trí quy định. Cấu hình nhiều đầu dán còn cho phép áp dụng đồng thời nhiều dải băng keo trong một lượt chạy, giảm thiểu việc xử lý lặp lại và cấp liệu lại. Vì toàn bộ các đầu dán đều hoạt động dựa trên cùng một nguồn cấp liệu tấm, nên vị trí tương đối giữa chúng có thể được duy trì thông qua một thiết lập chung.
Các tính năng điều khiển và điều chỉnh hỗ trợ sản xuất lặp lại chính xác giữa các đơn hàng khác nhau. Hệ thống điều khiển PLC đồng bộ hóa các chức năng cấp liệu, dán băng keo và thu gom, đảm bảo các thao tác này vận hành nhịp nhàng trong suốt ca sản xuất. Đầu dán keo xoay góc bằng một thao tác nhấn nút, và thời gian thay băng keo chỉ khoảng 30 giây — góp phần rút ngắn thời gian chuyển đổi. Trên máy dán băng keo hình tam giác của chúng tôi, người vận hành còn có thể điều chỉnh ngang đầu dán keo bằng tay quay và thước thép. Thước đo trực quan này giúp dễ dàng thiết lập và tái hiện chính xác vị trí dán băng keo khi chuyển đổi giữa các định dạng sản phẩm khác nhau.
Hệ thống thu gom và kiểm tra cung cấp thêm một cơ hội để phát hiện sớm các sai lệch vị trí dán. Băng tải thu gom kiểu “vảy cá” thẳng ra ngoài sắp xếp các tấm hoàn tất theo thứ tự chồng lấn, cho phép nhân viên vận hành kiểm tra vị trí dán băng keo ngay khi các tấm rời khỏi máy. Chức năng đếm tùy chọn hỗ trợ xác minh số lượng đối với các đơn hàng có yêu cầu số lượng lô cố định. Tập hợp các tính năng này hỗ trợ kiểm soát chất lượng đối với các dải băng keo dài trên hộp giấy cứng và thùng carton, cũng như băng keo dễ xé trên túi bì thư và túi tài liệu.
Hiệu suất vận hành dài hạn không chỉ phụ thuộc vào riêng khung máy. Việc cấp liệu ổn định, lắp đặt chắc chắn các bộ phận chức năng, điều chỉnh đầu dán có độ lặp lại cao và kiểm tra định kỳ đều góp phần vào tính nhất quán của toàn bộ quá trình vận hành. Bằng cách tích hợp đồng bộ các yếu tố này trong một hệ thống sản xuất duy nhất, các máy dán băng keo hai mặt tự động nhiều đầu của chúng tôi giúp giảm thiểu thao tác xử lý không cần thiết, đơn giản hóa quy trình chuyển đổi và duy trì độ chính xác vị trí dán băng keo một cách bền vững qua nhiều ca sản xuất lặp lại.
Được thiết kế để đảm bảo sản xuất ổn định theo thời gian
Hiệu suất vận hành dài hạn của máy phụ thuộc vào kết cấu cơ khí vững chắc, các điểm bảo trì dễ tiếp cận và các thao tác điều chỉnh có thể thực hiện chính xác và lặp lại. Các băng tải cấp liệu phải dễ kiểm tra và thay thế; các thiết lập vị trí phải có chuẩn tham chiếu rõ ràng phục vụ việc chuyển đổi giữa các loại sản phẩm. Mối quan hệ tương hỗ giữa hệ thống cấp liệu, hệ thống dán và hệ thống thu gom cũng đặc biệt quan trọng, vì mỗi hệ thống đều góp phần vào tính nhất quán tổng thể trong vận hành của máy.
Các dòng máy dán băng keo hai mặt tự động nhiều đầu của chúng tôi tích hợp đồng bộ: hệ thống cấp liệu bằng băng tải có hệ số ma sát cao, vận hành được đồng bộ bởi PLC, thay băng keo thuận tiện và thu gom tấm vật liệu có trật tự — nhằm hỗ trợ một quy trình sản xuất ổn định và đáng tin cậy. Với nhiều dòng sản phẩm và khổ làm việc khác nhau, các máy này đáp ứng đa dạng ứng dụng: từ hộp giấy cứng và thùng carton sóng đến túi bì thư và túi tài liệu. Bằng cách lựa chọn cấu hình máy phù hợp với kích thước tấm vật liệu, bố trí băng keo và công suất sản xuất của quý khách, chúng tôi cam kết hỗ trợ quý khách lựa chọn giải pháp tối ưu cho nhu cầu sản xuất hàng ngày.
 Kịch Bản Ứng Dụng