


Bao bì vận chuyển cho thiết bị gia dụng thực hiện ba nhiệm vụ: hỗ trợ việc xếp chồng, phù hợp với quy trình xử lý và bảo vệ các bề mặt nhạy cảm cũng như các góc cạnh. Điều hòa không khí và quạt điện đặt ra yêu cầu khắt khe đối với cả ba yếu tố này, bởi chúng có kích thước cồng kềnh, khối lượng tương đối lớn và được vận chuyển với khối lượng rất cao. Phần lớn công việc đáp ứng những yêu cầu trên được thực hiện trước khi sản phẩm tiếp xúc với thùng carton — cụ thể là tại công đoạn các tấm phôi carton sóng phẳng được gập và dán thành hộp. Máy gấp dán thùng carton sóng thực hiện công đoạn này, và độ chính xác đạt được trong quá trình này sẽ biểu hiện rõ ràng ở khả năng xếp chồng, vận chuyển và trạng thái nguyên vẹn khi đến tay người nhận.
Xếp chồng, tải trọng và xử lý: Áp lực tác động lên thùng carton thiết bị gia dụng
Diện tích kho bãi và chi phí vận chuyển đều khuyến khích việc xếp chồng cao; do đó, thùng carton thiết bị gia dụng được thiết kế nhằm tối ưu hóa chiều cao xếp chồng. Một thùng carton dành cho thiết bị gia dụng lớn phải đủ độ bền để chịu được việc xếp chồng theo phương thẳng đứng — thường từ năm đơn vị trở lên — nhằm sử dụng hiệu quả diện tích sàn kho và diện tích xe vận chuyển. Trọng lượng bên trong sản phẩm càng làm gia tăng yêu cầu về độ bền cơ học. Các thành phần trong hệ thống điều hòa minh họa rõ điểm này: ví dụ, máy nén chiếm ít không gian nhưng lại có khối lượng đáng kể, trong khi tấm carton sóng thông thường không thể chịu tải này nếu không được gia cường đáng kể. Quạt và các thiết bị xử lý không khí khác cũng có đặc điểm tương tự. Một nghiên cứu đóng gói dành cho quạt dòng trục cho thấy những sản phẩm này vừa cồng kềnh vừa nặng, kèm theo các yêu cầu hậu cần phức tạp, bao gồm tuân thủ các tiêu chuẩn tải trọng đỉnh (top-load) trong vận chuyển đường bộ quốc tế và vận chuyển container.
Độ bền khi xếp chồng phụ thuộc vào cách tải trọng truyền qua thùng carton. Khi một chồng thùng nghiêng lệch, đường truyền tải này bị gián đoạn. Tài liệu chuyên ngành đóng gói mô tả hiện tượng «xếp chồng lệch» (off-stacking), trong đó lực không còn truyền thẳng đứng qua các cột góc, là nguyên nhân gây ra hiện tượng méo mó góc thùng ở mức độ nhẹ nhất, và sụp đổ hoàn toàn chồng thùng ở mức độ nghiêm trọng nhất. Một thùng carton rời khỏi máy gấp dán thùng carton sóng với độ xoắn nhẹ hoặc thiếu độ vuông vức sẽ khởi đầu mỗi lần xếp chồng bằng một độ nghiêng nhỏ — và độ nghiêng này sẽ gia tăng theo chiều cao chồng cũng như thời gian lưu trữ. Do đó, độ vuông vức không chỉ là yếu tố thẩm mỹ mà còn là một thuộc tính cấu trúc thiết yếu của thùng carton thành phẩm.
Những hạn chế của phương pháp gập và dán truyền thống
Các phương pháp thủ công và bán tự động cơ bản gặp khó khăn nhất đối với các định dạng lớn. Một tấm phôi thùng dài khó đưa vào máy một cách thẳng hàng, khó gập đồng đều và khó duy trì độ căn chỉnh xuyên suốt các công đoạn dán và ép. Những sai số nhỏ tích lũy dọc theo chiều dài tấm, dẫn đến các hộp bị lệch nhẹ hoặc mối nối dán bị lệch khỏi vị trí thiết kế. Độ bền mối nối cũng không đồng đều, bởi đường keo phụ thuộc vào thiết lập của người vận hành và tình trạng bề mặt con lăn. Ngoài ra, thùng carton thiết bị gia dụng chứa sản phẩm nặng và có giá trị cao, nên một mối nối bị bung ra trong kho hoặc trên xe vận chuyển sẽ gây tổn thất vượt xa giá trị của chiếc thùng.
Mô hình đơn hàng cũng tạo áp lực gia tăng. Các nhà sản xuất thiết bị gia dụng đặt hàng với khối lượng lớn, nhưng mỗi dòng sản phẩm lại có nhiều kích thước khác nhau, do đó nhà cung cấp thùng carton phải thường xuyên chuyển đổi giữa các định dạng. Thiết bị mất nhiều thời gian để điều chỉnh lại sẽ làm giảm năng suất; trong khi thiết bị điều chỉnh bằng cảm giác chủ quan lại cho kết quả khác nhau giữa các lần thiết lập. Ba điểm yếu nổi bật nhất trong bối cảnh này — cũng là ba vấn đề tái xuất phổ biến trong toàn bộ quy trình sản xuất thùng carton — là: căn chỉnh tấm lớn, độ đồng đều của đường keo và thời gian chuyển đổi định dạng.
Máy gấp dán thùng carton sóng định dạng lớn trong sản xuất thùng carton điều hòa và quạt điện
Máy dán thùng carton 2 mảnh sáng tạo, thông minh, tự động hoàn toàn, nhanh và bền bỉ LYA2600 di chuyển các tấm phôi tuần tự qua các công đoạn cấp liệu, dán keo, gập, nối ghép (splicing), ép nhẹ (patting) và vận chuyển. Điểm mạnh đặc biệt của máy trong lĩnh vực đóng gói thiết bị gia dụng nằm ở cấu trúc hai mảnh. Khi một thùng carton quá lớn để tạo thành từ một tấm duy nhất, hai tấm carton sẽ được nối ghép tại vị trí nối và dán keo trong một chu kỳ duy nhất; thùng carton thành phẩm rời dây chuyền sẵn sàng để xếp chồng và buộc dây. Nhờ đó, nhà sản xuất thùng carton có thể cung cấp các thùng ngoài cỡ lớn cho cục nóng điều hòa, quạt đứng và các sản phẩm tương tự mà không cần dựa vào các công đoạn hoàn thiện thủ công lặp đi lặp lại.
Sự phù hợp giữa máy và ứng dụng là trực quan và rõ ràng. Các thùng ngoài dùng cho điều hòa và quạt lớn thường có chiều cao hoặc chiều dài lớn, và các mối nối của chúng chịu tải trọng trong suốt quá trình xếp chồng. Các hợp đồng thiết bị gia dụng thường yêu cầu sản xuất số lượng lớn, do đó tính lặp lại ổn định — từ chiếc thùng đầu tiên đến chiếc cuối cùng — quan trọng hơn bất kỳ kết quả ấn tượng nào đạt được trong một lần chạy đơn lẻ. Các thành phần gia cường nội bộ như cột góc và thanh bảo vệ cạnh được sản xuất bằng các quy trình riêng biệt, trong khi vai trò của máy gấp dán thùng carton sóng là cung cấp một thùng ngoài được tạo hình chính xác để các thành phần gia cường đó phát huy đầy đủ chức năng của mình.
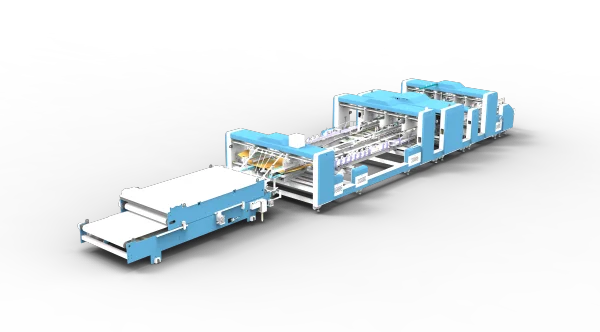
Công đoạn nối ghép, dán keo và vận chuyển trên máy của chúng tôi
Phần nối ghép (splicing) là bộ phận quan trọng nhất của máy chúng tôi đối với các thùng carton cỡ lớn. Hai băng tải điều khiển bằng servo di chuyển các tấm carton hướng về vị trí nối ghép, trong khi hệ thống dẫn hướng quang điện hỗ trợ căn chỉnh chính xác khi hai tấm tiếp cận nhau. Các tấm dẫn hướng được điều chỉnh bằng vít me điện có chức năng ghi nhớ cài đặt, cho phép gọi lại ngay lập tức các thông số đã lưu cho đơn hàng thiết bị gia dụng lặp lại, thay vì phải thiết lập lại thủ công. Việc phủ keo kép (nóng và lạnh) tại vị trí nối ghép, kết hợp với ép tấm bằng con lăn thép bi, đảm bảo độ bền liên kết tại khu vực tập trung tải trọng cấu trúc.
Công đoạn dán keo được thực hiện bởi các con lăn cơ học có thể sử dụng keo nóng hoặc keo lạnh, với tùy chọn hệ thống phun keo. Việc lựa chọn loại keo và cấp độ tấm carton vẫn do nhà sản xuất thùng quyết định; nhiệm vụ của cụm con lăn là phủ keo đều đặn để đảm bảo độ đồng nhất của mối nối từ chiếc thùng này sang chiếc thùng khác. Bộ phận vận chuyển duy trì tốc độ di chuyển ổn định cho các thùng carton cỡ lớn rời khỏi dây chuyền, đồng thời hỗ trợ xử lý tiếp theo ở chế độ thủ công hoặc tự động, với tùy chọn điều tiết áp lực xi-lanh. Các công đoạn phía trước (upstream) đưa các tấm phôi vào một cách sạch sẽ nhờ hệ thống cấp liệu chân không ổn định và gập định kỳ chính xác. Vì các tấm lớn khuếch đại mọi sai lệch nhỏ, chuỗi các bước kiểm soát chặt chẽ này có ý nghĩa đặc biệt quan trọng đối với thùng carton thiết bị gia dụng hơn là đối với các thùng cỡ nhỏ.
Thùng carton đồng nhất, chạy liên tục qua từng mẻ sản xuất
Thùng carton thiết bị gia dụng có kích thước lớn, do đó mọi sai số trong quá trình chế tạo đều có quy mô tương ứng. Máy gấp dán thùng carton sóng của chúng tôi được thiết kế tập trung vào các điểm khởi nguồn của các sai số này: cấp liệu, căn chỉnh tại vị trí nối ghép, phủ keo và chuyển giao thùng carton thành phẩm. Hệ thống điều khiển được tổ chức thông qua giao diện màn hình cảm ứng và PLC; các thông số đã lưu giúp nhà sản xuất thùng carton nhanh chóng khôi phục lại cấu hình đã biết khi một dòng sản phẩm quay lại sản xuất. Chúng tôi tiếp tục hoàn thiện máy dựa trên các yêu cầu thực tế từ các nhà cung cấp thùng carton thiết bị gia dụng — đó là năng suất ổn định và các thùng carton có khả năng xếp chồng chuẩn xác. Các nhà sản xuất thùng carton phục vụ các nhà sản xuất điều hòa không khí và quạt điện được hoan nghênh trao đổi trực tiếp với chúng tôi về các định dạng thùng cụ thể của quý vị.
 Bách Khoa Kỹ Thuật









