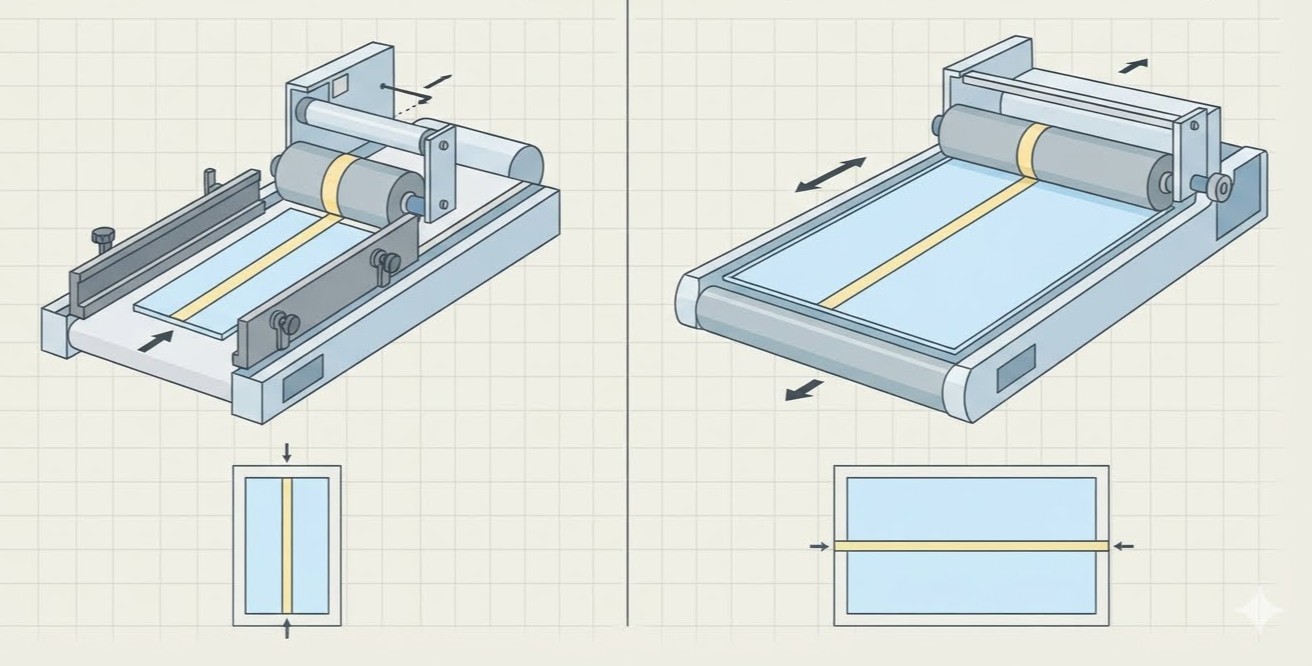
Nến thơm thường được đổ vào các vật chứa bằng thủy tinh, gốm sứ hoặc kim loại. Một vật chứa đã đầy có trọng lượng đáng kể so với kích thước của nó và sở hữu đáy phẳng nhẵn. Bên trong hộp quà, lớp lót là thành phần giữ cố định vị trí vật chứa. Khi lớp lót dịch chuyển, vật chứa cũng di chuyển theo; do đó, lớp lót bị lỏng lẻo thường là dấu hiệu đầu tiên cho thấy cấu trúc bao bì thiếu độ ổn định. Máy dán băng keo hai mặt thủ công giải quyết vấn đề này bằng cách đặt băng keo lên lớp lót một cách kiểm soát và lặp lại trước khi lắp ráp.
Tại sao sự dịch chuyển của lớp lót dẫn đến hư hại hộp nến thơm
Hộp nến thơm không chỉ vận chuyển sản phẩm mà còn thể hiện giá trị trình bày. Lớp lót — dù là khay giấy bìa gấp, miếng chèn cắt khuôn hay thẻ nền phẳng — xác định vị trí đặt vật chứa và khoảng trống cho phép vật chứa di chuyển. Nếu lớp lót trượt trong thùng carton, vật chứa sẽ mất vị trí cố định. Bình thủy tinh có thể va chạm vào thành hộp, nắp đậy hoặc các sản phẩm lân cận.
Bao bì nến thơm còn đặt ra mối quan tâm thứ hai: tính thẩm mỹ. Hộp quà thường được khách hàng cuối mở ra như một phần trải nghiệm mua sắm, do đó cả mặt trong lẫn mặt ngoài đều được quan sát kỹ lưỡng. Một lớp lót bị lệch, vết keo lộ rõ hoặc miếng chèn bị nhăn nheo đều làm giảm ấn tượng về sự tỉ mỉ, ngay cả khi cây nến hoàn toàn nguyên vẹn. Vì vậy, phương pháp cố định phải thực hiện hai nhiệm vụ song song: giữ lớp lót chắc chắn và đảm bảo mặt trong bao bì luôn sạch sẽ.
Điều kiện sản xuất làm phức tạp cả hai nhiệm vụ trên. Các thương hiệu nến thường tung ra nhiều kích cỡ, bộ sưu tập mùi hương và phiên bản theo mùa khác nhau. Mỗi biến thể có thể đi kèm lớp lót với kích thước riêng và diện tích dán keo khác biệt. Khối lượng đơn hàng thường dao động giữa các đợt sản xuất, nên phương pháp cố định phải thích ứng linh hoạt với những thay đổi thường xuyên về định dạng.
Những hạn chế của phương pháp dán băng keo thủ công và keo lỏng
Nhiều xưởng vẫn áp dụng băng keo hai mặt bằng tay. Nhân viên thao tác cuộn băng keo, cắt theo yêu cầu rồi ép trực tiếp lên lớp lót. Phương pháp này không cần thiết bị chuyên dụng, nhưng phụ thuộc nặng nề vào tay nghề cá nhân. Vị trí dán băng keo dễ sai lệch giữa các sản phẩm, chiều dài băng keo không đồng đều và mép băng keo dễ bong lên nếu lực ép không đều. Tốc độ cũng trở thành giới hạn khi khối lượng gia tăng.
Keo lỏng và keo nóng chảy (hot melt) là lựa chọn thay thế khác. Cả hai đều có khả năng liên kết hiệu quả, nhưng đều phát sinh vấn đề xử lý. Keo dư có thể lan rộng ngoài vùng dán, để lại sợi keo kéo dài hoặc để lại vết trên bề mặt giấy bìa. Hệ thống keo lỏng còn đòi hỏi thời gian đóng rắn trước khi lớp lót có thể được đưa vào lắp ráp — làm chậm bước tiếp theo trên dây chuyền.
Các hệ thống dán băng keo tự động hoàn toàn có thể khắc phục nhiều vấn đề nêu trên. Tuy nhiên, chi phí đầu tư và công sức thiết lập phù hợp hơn với các đợt sản xuất dài hạn chỉ một định dạng. Đối với bao bì nến thơm thường xuyên thay đổi định dạng, một giải pháp đơn giản và linh hoạt hơn thường là lựa chọn tối ưu.
| Phương pháp | Độ nhất quán về vị trí dán | Độ sạch bề mặt | Khả năng chuyển đổi định dạng |
|---|---|---|---|
| Dán băng keo thủ công | Phụ thuộc vào tay nghề nhân viên | Tốt nếu thực hiện cẩn thận | Dễ thực hiện nhưng tốc độ chậm |
| Keo lỏng hoặc keo nóng chảy | Trung bình | Nguy cơ tràn keo và tạo sợi keo kéo dài | Yêu cầu thời gian đóng rắn |
| Máy dán băng keo hai mặt nhỏ gọn dễ sử dụng | Lặp lại được | Sạch sẽ, không sử dụng keo ướt | Điều chỉnh thủ công dễ dàng |
Máy dán băng keo hai mặt thủ công thực hiện nhiệm vụ gì trên dây chuyền?
Máy dán băng keo hai mặt thủ công nâng cao tính nhất quán trong chuẩn bị lớp lót, đồng thời cho phép nhân viên kiểm soát quá trình cấp liệu. Nhân viên đặt từng tấm lớp lót hoặc thẻ nền phẳng lên bàn cấp liệu; khi vật liệu di chuyển qua máy, băng keo hai mặt sẽ được dán tại vị trí đã cài đặt sẵn. Băng keo được cắt đúng chiều dài yêu cầu và dán theo đường thẳng, giảm thiểu sai lệch do thao tác thủ công.
Vị trí dán băng keo đồng nhất giúp lớp lót duy trì vị trí ổn định trong suốt quá trình lắp ráp. Sau khi rời khỏi máy, vật liệu có thể chuyển trực tiếp tới trạm đóng gói, nơi nhân viên bóc lớp lót bảo vệ và ép lớp lót lên đáy thùng carton. Khác với keo lỏng, băng keo hai mặt không yêu cầu thời gian khô riêng biệt — từ đó đơn giản hóa quy trình lắp ráp và duy trì dòng sản xuất ổn định.
Phương pháp dán này cũng góp phần giữ cho bao bì thành phẩm luôn sạch sẽ. Chất keo được giữ cố định trên đế băng keo thay vì lan rộng trên bề mặt xung quanh, giảm thiểu nguy cơ vết keo lem lên lớp lót hoặc mặt trong hộp. Đây là yếu tố đặc biệt quan trọng đối với hộp nến thơm sử dụng giấy bìa trắng, giấy màu hoặc giấy trang trí — nơi những vết keo lộ rõ sẽ ảnh hưởng nghiêm trọng đến giá trị trình bày tổng thể. Để đạt kết quả đáng tin cậy, chiều rộng băng keo, chiều dài dải keo và vị trí dán cần được lựa chọn phù hợp với loại vật liệu lớp lót và thiết kế hộp.
Tính năng kỹ thuật của máy dán băng keo hai mặt thủ công dành riêng cho ứng dụng lớp lót hộp nến thơm
Bao bì nến thơm thường bao gồm nhiều kích thước hộp khác nhau, thiết kế miếng chèn đa dạng và vật liệu lớp lót phong phú. Máy dán băng keo hai mặt thủ công hỗ trợ thích ứng với những biến thể này trong khi vẫn duy trì độ chính xác và nhất quán trong việc đặt băng keo qua các đợt sản xuất lặp lại.
Với độ chính xác vị trí dán khoảng ±1 mm, máy đặt băng keo tại vị trí kiểm soát trên mỗi tấm lớp lót. Đối với hộp nến thơm sử dụng khay hoặc miếng chèn thiết kế để cố định bình thủy tinh, việc dán băng keo đồng nhất giúp các điểm liên kết luôn trùng khớp với bố cục thiết kế ban đầu. Mức độ hỗ trợ cuối cùng phụ thuộc vào thiết kế miếng chèn, lực bám dính của băng keo và độ khít giữa vật chứa nến và bao bì.
Máy xử lý được các khổ giấy từ khoảng 100 × 140 mm đến 700 × 600 mm — bao phủ cả thẻ nền nhỏ dùng cho từng bình nến cá thể lẫn bảng nền lớn dành cho bộ quà tặng nhiều nến. Khoảng cách tối thiểu khoảng 10 mm giữa các dải băng keo liền kề cho phép bố trí nhiều đường dán trong diện tích hạn chế, rất hữu ích cho các thành bên khay hẹp hoặc các cánh gập nhỏ của miếng chèn.
Tốc độ dán băng keo có thể điều chỉnh trong khoảng từ 10 đến 90 m/phút. Tốc độ thấp giúp nhân viên kiểm soát tốt hơn độ căn chỉnh trong giai đoạn sản xuất mẫu, thử nghiệm bố cục mới hoặc xử lý các loại giấy bìa dày. Sau khi xác nhận xong mẫu dán và quy trình cấp liệu, tốc độ cao hơn sẽ hỗ trợ sản xuất lặp lại hiệu quả hơn. Năng suất thực tế phụ thuộc vào kích thước phôi, phương thức cấp liệu và thao tác của nhân viên — chứ không chỉ dựa vào tốc độ máy.
Việc cấp liệu thủ công còn làm tăng tính thực tiễn của máy trong các xưởng sản xuất bao bì nến thơm đa dạng. Nhân viên có thể cấp từng tấm riêng lẻ, kiểm tra hướng đặt và điều chỉnh kịp thời khi chuyển đổi giữa các loại lớp lót khác nhau. Tính linh hoạt này đặc biệt hữu ích cho các doanh nghiệp vừa sản xuất hộp nến tiêu chuẩn, vừa triển khai bao bì theo mùa và các bộ quà tặng giới hạn số lượng.
Với kích thước tổng thể khoảng 2000 × 1500 × 1600 mm và nguồn điện 220 V, máy có thể tích hợp thuận lợi vào nhiều bố trí xưởng sản xuất bao bì. Trước khi lắp đặt, người mua cần xác minh không gian sàn khả dụng, yêu cầu điện và khả năng tương thích của loại băng keo hai mặt đã chọn với vật liệu lớp lót cũng như bề mặt thùng carton.
Các yếu tố cần cân nhắc khi lựa chọn máy dán băng keo
Lựa chọn máy phù hợp phụ thuộc vào loại vật liệu lớp lót, dải kích thước cần xử lý và số lượng định dạng được vận hành trong sản xuất hàng ngày. Các khay giấy bìa và thẻ nền phẳng phải di chuyển trơn tru qua máy; do đó, việc kiểm tra độ dày vật liệu và kích thước tấm so với phạm vi làm việc của máy là bước thiết yếu trước khi ra quyết định.
Đối với bao bì nến thơm, mục tiêu là giữ lớp lót cố định mà không để lại vết keo lộ rõ trên thành phẩm. Việc phối hợp máy dán băng keo hai mặt với vật liệu lớp lót, thiết kế hộp và yêu cầu sản xuất sẽ giúp đạt được kết quả đồng nhất hơn. Nếu quý vị đang có lớp lót hộp nến thơm cần xử lý, kích thước, vật liệu và bố trí băng keo dự kiến sẽ là những thông tin khởi đầu hữu ích để xác định cấu hình máy nào phù hợp nhất với nhu cầu sản xuất của quý vị.
 Bách Khoa Kỹ Thuật