


กระดาษลูกฟูกจำหน่ายตามประเภทลอน (flute type) โดยตัวอักษร A, B, C, E และ F บอกข้อมูลสำคัญแก่ผู้ออกแบบกล่องเกี่ยวกับความแข็งแรง พื้นผิวที่เหมาะสำหรับการพิมพ์ และคุณสมบัติในการรองรับแรงกระแทก ความแตกต่างเหล่านี้ยังส่งผลโดยตรงต่อประสิทธิภาพการพับและการติดกาว อีกทั้งแต่ละรูปแบบของลอนยังกำหนดความหนา ความแข็งเกร็ง และพฤติกรรมการขีดเส้นรอยพับ (creasing behavior) ของแผ่นกระดาษแต่ละแผ่น ซึ่งหมายความว่าเครื่องพับและติดกาวกล่องลูกฟูกจำเป็นต้องจัดการคุณสมบัติเหล่านี้อย่างสม่ำเสมอในทุกขั้นตอนขณะที่แผ่นกระดาษแต่ละชิ้นเคลื่อนผ่านสายการผลิต การเลือกประเภทลอนที่เหมาะสมและจับคู่ให้สอดคล้องกับกระบวนการพับจึงช่วยให้ผู้ผลิตกล่องบรรลุผลลัพธ์ที่มีรอยพับเรียบสนิท การยึดติดเชื่อถือได้ และคุณภาพกล่องที่สม่ำเสมอ
สิ่งที่ความสูงของลอนเปลี่ยนแปลงในแผ่นกระดาษ
ลอนมาตรฐานห้าประเภทแต่ละแบบครอบคลุมช่วงประสิทธิภาพเฉพาะ และการเลือกใช้ลอนที่ไม่เหมาะสมอาจส่งผลให้ผู้ซื้อเกิดความเสียหายต่อสินค้า ค่าใช้จ่ายด้านการขนส่งเพิ่มขึ้น หรือคุณภาพการพิมพ์ลดลง ความสูงของลอนคือตัวแปรหลักที่ส่งผลต่อคุณสมบัติอื่น ๆ ทั้งหมด ลอนที่สูงกว่า เช่น ลอน A จะให้แผ่นกระดาษที่มีความต้านทานแรงกดจากด้านบนลงล่างสูง และมีคุณสมบัติรองรับแรงกระแทกดี แต่มีความต้านทานแรงบีบแบบแบน (flat crush) ต่ำ ในทางกลับกัน ลอนที่บางกว่าจะแลกกับคุณสมบัติรองรับแรงกระแทกเพื่อให้ได้พื้นผิวที่เรียบเนียนยิ่งขึ้น โดยเฉพาะลอน B มีความสามารถในการต้านแรงบีบสูงมาก ให้พื้นผิวที่เหมาะสำหรับการพิมพ์อย่างยอดเยี่ยม และสามารถขีดเส้นรอยพับได้ง่าย จึงเหมาะกับอุปกรณ์พับและปิดผนึกแบบอัตโนมัติ ส่วนลอน C อยู่ระหว่างสองลอนนี้ โดยมีความต้านทานแรงบีบแบบแบนสูงเกือบสองเท่าของลอน B แต่มีความต้านทานแรงกดจากด้านบนลงล่างต่ำกว่า และยังเป็นรูปแบบลอนที่ผู้ผลิตกล่องพบเจอได้บ่อยที่สุด เนื่องจากลอน C เป็นลอนที่ใช้บ่อยที่สุดในกระดาษลูกฟูกและกล่องทั่วไป
โครงสร้างกระดาษสองชั้น (double-wall constructions) ที่รวมลอนสองแบบเข้าด้วยกันจะเปลี่ยนสมดุลของคุณสมบัติทั้งหมดอีกครั้ง ตัวอย่างเช่น การจับคู่ลอน E กับลอน B จะให้พื้นผิวที่เรียบเนียนและพิมพ์ได้ดีพร้อมทั้งเพิ่มความแข็งแกร่งและความต้านทานแรงกระแทก สำหรับสายการพับ ผลลัพธ์เชิงปฏิบัติคือสิ่งที่ชัดเจน: ความหนา ความแข็งเกร็ง และลักษณะพื้นผิวของแผ่นกระดาษแต่ละแบบนั้นแตกต่างกันไป และแต่ละคุณสมบัติเหล่านี้ล้วนมีผลต่อพฤติกรรมของแผ่นกระดาษเมื่อถูกขีดเส้นรอยพับ พับ ติดกาว และกด
จุดที่ความหนาของแผ่นกระดาษก่อให้เกิดปัญหาบนสายการพับ
อุปกรณ์ส่วนใหญ่มักถูกปรับตั้งค่าไว้สำหรับแผ่นกระดาษที่ใช้งานบ่อย ดังนั้นปัญหาจึงเริ่มขึ้นเมื่อมีการเปลี่ยนประเภทของแผ่นกระดาษ คู่มือเทคนิคฉบับหนึ่งระบุว่าสายการประกอบกล่อง (case erector lines) ส่วนใหญ่มักตั้งค่าไว้สำหรับกระดาษลูกฟูกชั้นเดียวแบบลอน C มาตรฐาน และการเปลี่ยนความหนา (caliper) จะส่งผลต่อการขีดเส้นรอยพับ ความเร็วในการเดินสาย และการปรับแต่งอุปกรณ์ หลักการเดียวกันนี้ใช้ได้กับกระบวนการพับและติดกาวเช่นกัน แผ่นกระดาษที่หนาจะต้านการพับมากขึ้น มีแนวโน้มคืนตัวที่รอยพับ (spring back) และอาจถูกบีบเสียรูปหากความดันการกดตั้งค่าสูงเกินไป ในทางกลับกัน แผ่นกระดาษที่บางจะพับได้คมชัดแต่อาจแสดงรอยพับหรือรอยประทับบนพื้นผิวหากถูกจัดการอย่างหยาบกระด้าง — ซึ่งเป็นประเด็นสำคัญสำหรับกล่องที่มีการพิมพ์ แม้แม่พิมพ์กาวก็ทำงานต่างกันไปด้วย เพราะความหนาของแผ่นกระดาษและลักษณะพื้นผิวจะเปลี่ยนพื้นที่สัมผัสกันที่รอยต่อ (seam) ทำให้เส้นกาวที่เหมาะสมกับแผ่นหนึ่งอาจบางเกินไปหรือหนาเกินไปเมื่อใช้กับอีกแผ่นหนึ่ง
อุปกรณ์แบบดั้งเดิมที่ควบคุมด้วยมือและอุปกรณ์กึ่งอัตโนมัติระดับพื้นฐานปล่อยให้ผู้ปฏิบัติงานเป็นผู้ปรับค่าทั้งหมดด้วยตนเอง ไม่ว่าจะเป็นความดัน ตำแหน่งของไกด์ หรือปริมาณกาว ซึ่งการตั้งค่าเหล่านี้อาศัยประสบการณ์เป็นหลัก และการกลับไปใช้การตั้งค่าเดิมก่อนหน้าก็ขึ้นอยู่กับความจำของผู้ปฏิบัติงานเป็นหลัก ทั้งการพิมพ์และสารเคลือบพิเศษยังเพิ่มตัวแปรใหม่เข้ามาอีก เพราะประเภทหมึก วาร์นิช และสารเคลือบป้องกัน (barrier coatings) อาจส่งผลต่อประสิทธิภาพของกาว ดังนั้นโรงงานผลิตกล่องที่ต้องผลิตด้วยลอนหลายประเภทภายในหนึ่งสัปดาห์จึงต้องเผชิญกับปัญหาชุดเดิมซ้ำแล้วซ้ำเล่า: รอยพับไม่สม่ำเสมอ รอยต่อไม่คงที่ และเวลาปรับระบบใหม่ (reset) ระหว่างงานแต่ละชุดยาวนาน
การจับคู่ประเภทลอนกับกล่องที่ใช้งานโดยทั่วไป
ลอนแต่ละประเภทมักใช้กับกล่องประเภทต่างกัน และแต่ละการจับคู่นั้นก็ส่งความต้องการเฉพาะต่อสายการพับด้วย ลอนละเอียด เช่น ลอน E และลอน F มักใช้กับกล่องขายปลีกและกล่องที่มีการพิมพ์ โดยให้ความสำคัญกับคุณภาพพื้นผิวและผลลัพธ์หลังการพับที่ต้องดูเรียบร้อย ลอน B และลอน C ครอบคลุมกล่องสำหรับการจัดส่งส่วนใหญ่ ซึ่งผลิตในปริมาณมากและประเมินคุณภาพหลักจากความน่าเชื่อถือของรอยต่อและรูปทรงที่สม่ำเสมอ ขณะที่ลอนที่หนากว่าและโครงสร้างกระดาษสองชั้นนั้นปรากฏในกล่องขนาดใหญ่และหนักกว่า เช่น กระดาษลูกฟูกลอน A ถูกใช้มาอย่างแพร่หลายสำหรับบรรจุภัณฑ์เฟอร์นิเจอร์ เครื่องใช้ไฟฟ้า และบรรจุภัณฑ์ภายในชนิดต่าง ๆ
ทิศทางของลอนยังมีความสำคัญต่อการออกแบบด้วย ผู้กำหนดข้อกำหนดชี้ว่าการวางแนวของลอนเทียบกับทิศทางของแรงโหลดมีผลต่อความสามารถในการวางซ้อนกัน (stacking strength) และความแข็งแรงของการตัดตาย (die-cut strength) เครื่องพับและติดกาวกล่องไม่สามารถเปลี่ยนทิศทางของลอนได้ แต่ต้องสามารถจัดการกับแผ่นกระดาษที่มีการวางแนวตามที่แบบออกแบบกำหนดไว้ได้ในทุกกรณี หน้าที่ของเครื่องจักรในทุกสถานการณ์จึงเหมือนกัน: มันไม่ได้เป็นผู้เลือกประเภทลอน ระดับคุณภาพของกระดาษ หรือรูปแบบกล่อง ซึ่งยังคงเป็นการตัดสินใจของผู้ผลิตกล่องและลูกค้า หน้าที่หลักของเครื่องคือการพับและยึดติดแผ่นกระดาษที่เลือกไว้ให้สม่ำเสมอ เพื่อให้กล่องที่ผลิตวันนี้มีคุณภาพตรงกับกล่องที่ผลิตเมื่อเดือนที่แล้วภายใต้ข้อกำหนดเดียวกัน
วิธีที่เครื่องพับและติดกาวกล่องลูกฟูกของเราจัดการกับการเปลี่ยนแปลงของแผ่นกระดาษ
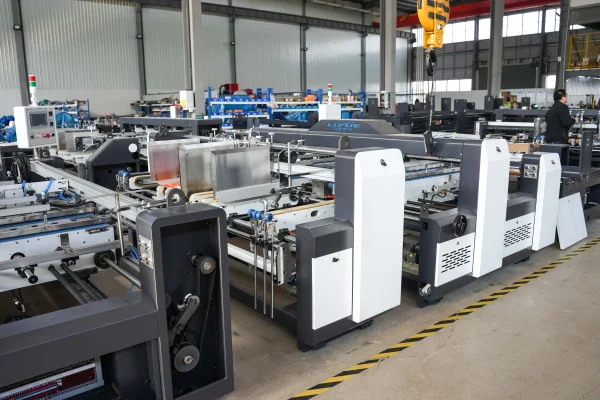
การเปลี่ยนแผ่นกระดาษส่วนใหญ่คือการเปลี่ยนค่าการตั้งค่าต่าง ๆ ซึ่งเป็นจุดที่ระบบการปรับค่าของเครื่องเรามีบทบาทสำคัญ แผ่นไกด์ขับเคลื่อนด้วยสกรูนำ (leading screws) แบบไฟฟ้าที่มีฟังก์ชันบันทึกค่า (memory function) ดังนั้นการผสมผสานระหว่างแผ่นกระดาษกับแบบกล่องที่เคยใช้งานมาก่อนสามารถเรียกคืนจากการตั้งค่าที่จัดเก็บไว้แทนที่จะต้องปรับตั้งค่าใหม่ด้วยมือทุกครั้ง สำหรับโรงงานที่สลับใช้กระดาษบางสำหรับงานพิมพ์กับกระดาษหนาสำหรับการจัดส่ง การมีค่าการตั้งค่าที่จัดเก็บไว้จะช่วยลดเวลาเตรียมการและรักษาความสม่ำเสมอของผลลัพธ์ทุกครั้งที่กลับมาใช้งานซ้ำ
ส่วนการติดกาวรองรับภาระงานครึ่งหลังนี้อย่างเต็มที่ กาวถูกนำมาใช้ผ่านลูกกลิ้งเชิงกล และเครื่องสามารถทำงานได้ทั้งกาวร้อนและกาวเย็น โดยมีระบบพ่นกาว (spray glue system) ให้เลือกใช้เป็นทางเลือกเสริม เนื่องจากแผ่นกระดาษลูกฟูกที่มีลอนต่างชนิดกันมีลักษณะพื้นผิวและเงื่อนไขการยึดติดที่ต่างกัน ผู้ผลิตกล่องจึงสามารถเลือกวิธีการติดกาวที่เหมาะสมกับแต่ละประเภทได้ และวัตถุประสงค์หลักของส่วนนี้คือการสร้างเส้นกาวที่มีความหนาสม่ำเสมอไม่ว่าจะใช้แผ่นกระดาษแบบใดก็ตาม ที่บริเวณรอยต่อ (splice) เครื่องใช้สายพานขับเคลื่อนด้วยเซอร์โวมอเตอร์ร่วมกับระบบนำทางด้วยโฟโตอิเล็กทริกในการจัดตำแหน่งแผ่นกระดาษทั้งสองแผ่นให้ตรงกัน พร้อมทั้งใช้การเคลือบกาวร้อนและกาวเย็นแบบคู่ (hot and cold double coating) ร่วมกับการกดแผ่นกระดาษด้วยลูกบอลเหล็ก (steel-ball board pressing) เพื่อเสริมความแข็งแรงของรอยต่อ ขั้นตอนเหล่านี้ช่วยให้กล่องขนาดใหญ่คงรูปทรงไว้ได้ดีขึ้น ซึ่งยิ่งมีความสำคัญมากขึ้นเมื่อความแข็งเกร็งของแผ่นกระดาษเพิ่มสูงขึ้น
ความเหมาะสมของแผ่นกระดาษแต่ละชนิดต่อเครื่องจักรแต่ละเครื่องขึ้นอยู่กับความหนา (caliper) และโครงสร้างของแผ่นกระดาษ ดังนั้นผู้ผลิตกล่องควรเปรียบเทียบแผ่นกระดาษที่วางแผนจะใช้กับข้อกำหนดทางเทคนิคของเครื่องก่อนเริ่มการผลิตจริง การป้อนแผ่นกระดาษเข้าเครื่องด้วยระบบดูดอากาศที่มีเสถียรภาพ และการพับพร้อมการเคาะเบา (folding and patting) อย่างสม่ำเสมอที่ปลายทางออก จะช่วยรักษาสภาพของกล่องแต่ละใบให้สม่ำเสมอตลอดกระบวนการ
การรักษาความสม่ำเสมอของผลลัพธ์เมื่อแผ่นกระดาษเปลี่ยนแปลง
ประเภทลอนจะเปลี่ยนแปลงไปตามคำสั่งซื้อแต่ละรายการ และเครื่องพับและติดกาวกล่องลูกฟูกที่ติดตั้งอยู่ในโรงงานจำเป็นต้องรับมือกับการเปลี่ยนแปลงนั้นโดยไม่ต้องอาศัยการคาดเดาจากผู้ปฏิบัติงาน การออกแบบของเราเน้นที่สามประเด็นหลัก: การจัดเก็บค่าการตั้งค่าไกด์เพื่อเรียกคืนการตั้งค่าที่คุ้นเคยสำหรับแผ่นกระดาษที่เคยใช้งานมาก่อน การเลือกใช้กาวร้อน กาวเย็น หรือระบบพ่นกาวแบบเสริม และการจัดตำแหน่งแบบเซอร์โวมอเตอร์ที่รอยต่อสำหรับกล่องขนาดใหญ่ เราผลิตเครื่องจักรนี้เป็นระบบที่บูรณาการอย่างสมบูรณ์แบบ เพื่อให้คุณสมบัติเหล่านี้ทำงานร่วมกันอย่างมีประสิทธิภาพกับทุกแผ่นกระดาษที่โรงงานผลิตกล่องนำมาใช้
 สถานการณ์การใช้งาน





