การเปลี่ยนเครื่องพับและติดกาวกล่องจากขนาดกล่องหนึ่งไปยังอีกขนาดหนึ่งหมายถึงการปรับตำแหน่งไกด์ เทปสายพาน และการตั้งค่าแรงกดทั่วทั้งไลน์ ระยะเวลาที่ใช้ในการดำเนินการดังกล่าวและความสม่ำเสมอของผลลัพธ์ขึ้นอยู่กับวิธีการปรับแต่งนั้นๆ เป็นหลัก ในเครื่องพับและติดกาวกล่องแบบสองชิ้นรุ่นใหม่ ระบบควบคุม PLC หน้าจอสัมผัส และการปรับแต่งด้วยมอเตอร์เซอร์โวรวมเข้าด้วยกันเป็นกระบวนการที่ทำซ้ำได้อย่างแม่นยำ
ต้นทุนของการปรับแต่งด้วยมือบนเครื่องแบบเดิม
เครื่องพับและติดกาวกล่องแบบสองชิ้นจะป้อนวัสดุ ทากาว และพับชิ้นส่วนสองชิ้นแยกจากกัน จากนั้นจึงเชื่อมต่อกลับเข้าด้วยกันเป็นกล่องบรรจุภัณฑ์ชิ้นเดียว ดังนั้นแต่ละส่วนของเครื่องจึงต้องตั้งค่าให้สอดคล้องกับมิติของกล่องที่กำลังผลิต บนเครื่องแบบเดิม การตั้งค่าส่วนใหญ่จะกระทำด้วยมือ โดยผู้ปฏิบัติงานหมุนแป้นควบคุมด้วยมือเพื่อจัดตำแหน่งแผ่นไกด์ ฟลัปด้านข้าง และเทปสายพาน แล้วตรวจสอบตำแหน่งแต่ละจุดเทียบกับมาตรวัดที่พิมพ์ไว้หรือด้วยการตัดสินใจส่วนตัว วิธีการนี้ใช้งานได้จริง แต่มีข้อเสียที่ชัดเจน คือ ระยะเวลาในการเปลี่ยนขนาด (changeover) ยาวนานขึ้นเนื่องจากการปรับแต่ละจุดต้องทำและตรวจสอบทีละรายการ ผู้ปฏิบัติงานสองรายที่ตั้งค่ากล่องชนิดเดียวกันอาจได้ตำแหน่งที่ต่างกันเล็กน้อย ส่งผลให้เกิดความแปรปรวนของความตั้งฉาก (squareness) ระหว่างกะทำงานแต่ละกะ สำหรับคำสั่งซื้อซ้ำ มักจำเป็นต้องตั้งค่าใหม่ทั้งหมดตั้งแต่ต้น โดยใช้แผ่นทดลองจนกว่ากล่องจะเดินผ่านเครื่องได้อย่างถูกต้อง ปัญหาด้านการควบคุมยังเป็นจุดอ่อนอีกประการหนึ่ง เมื่อหลายส่วนใช้ระบบขับเคลื่อนร่วมกันหรือขาดการประสานงานแบบรวมศูนย์ จะไม่สามารถปรับความเร็วและตำแหน่งได้อย่างอิสระ และการระบุสาเหตุของข้อบกพร่องก็ต้องอาศัยประสบการณ์มากกว่าการสังเกตโดยตรง
PLC หน้าจอสัมผัส และมอเตอร์เซอร์โวเป็นหัวใจหลักของระบบ
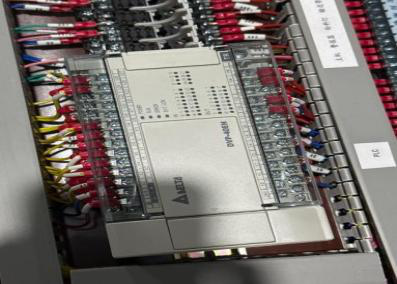
เครื่องพับและติดกาวกล่องแบบสองชิ้นของเราถ่ายโอนงานส่วนใหญ่เหล่านี้ออกจากมือผู้ปฏิบัติงานไปยังระบบควบคุมของเครื่องเอง โดยระบบควบคุม PLC ยี่ห้อ Delta ทำหน้าที่ประสานการเคลื่อนที่และความเร็วของแต่ละส่วนอย่างแม่นยำ หน้าจอสัมผัสยี่ห้อ WECON ทำหน้าที่เป็นอินเทอร์เฟซสำหรับผู้ปฏิบัติงาน ทำให้การป้อนค่าและการตรวจสอบพารามิเตอร์สามารถทำได้ในจุดเดียวแทนที่จะต้องไปดำเนินการตามจุดต่างๆ ทั่วทั้งไลน์ มอเตอร์เซอร์โวยี่ห้อ Delta ทำหน้าที่จัดตำแหน่งอย่างแม่นยำ ส่วนสวิตช์โฟโตอิเล็กทริกตรวจจับตำแหน่งของแผ่นกระดาษขณะเคลื่อนผ่านเครื่อง รีเลย์ คอนแทคเตอร์ และอินเวอร์เตอร์ความถี่จากผู้ผลิตที่ได้รับการยอมรับจัดการการสลับวงจรไฟฟ้าและการควบคุมความเร็วของมอเตอร์ การผสมผสานกันขององค์ประกอบทั้งหมดนี้มีความสำคัญมากกว่าส่วนใดส่วนหนึ่งโดยลำพัง เพราะ PLC ทำหน้าที่ตัดสินใจ หน้าจอสัมผัสทำหน้าที่สื่อสาร และมอเตอร์ขับเคลื่อนทำหน้าที่ลงมือปฏิบัติ ซึ่งสร้างเส้นทางที่ชัดเจนเพียงเส้นเดียวสำหรับผู้ปฏิบัติงาน ตั้งแต่ข้อมูลจำเพาะของกล่องจนถึงการตั้งค่าเครื่องที่ถูกต้อง
การเก็บค่าพารามิเตอร์และการปรับแต่งด้วยระบบไฟฟ้า
ประโยชน์เชิงปฏิบัติของระบบควบคุมนี้แสดงให้เห็นชัดเจนที่สุดในช่วงเวลาเปลี่ยนขนาด (changeover) หน้าจอสัมผัสสามารถเก็บค่าพารามิเตอร์สำหรับรูปแบบกล่องเฉพาะได้ ทำให้ผู้ปฏิบัติงานสามารถเรียกคืนค่าที่ผ่านการตรวจสอบแล้วเมื่อมีคำสั่งซื้อซ้ำ ซึ่งลดการวัดซ้ำและการปรับแต่งแบบทดลอง ทำให้การเปลี่ยนขนาดมีประสิทธิภาพมากขึ้น
ส่วนการเชื่อมต่อ (splicing section) ก็มีฟังก์ชันที่คล้ายกันผ่านแผ่นไกด์ที่ปรับด้วยระบบไฟฟ้า พร้อมระบบขับเคลื่อนด้วยสกรูโรด (screw-rod positioning) และการเก็บค่าตำแหน่งไว้ในหน่วยความจำ เนื่องจากความแม่นยำของการเชื่อมต่อส่งผลโดยตรงต่อความตั้งฉากของกล่อง การเรียกคืนตำแหน่งของแผ่นไกด์จึงช่วยรักษาความสอดคล้องของแนวการจัดตำแหน่งตลอดการผลิต
ระบบขับเคลื่อนแบบอิสระยังมอบความยืดหยุ่นเพิ่มเติมอีกด้วย โดยส่วนการป้อนวัสดุ (feeding) การพับ (folding) การลำเลียง (conveying) และการเคาะปรับรูป (patting) แต่ละส่วนมีมอเตอร์ขับเคลื่อนแยกต่างหาก ซึ่งทั้งหมดประสานงานกันโดย PLC ผู้ปฏิบัติงานสามารถปรับแต่งส่วนใดส่วนหนึ่งได้โดยไม่จำเป็นต้องตั้งค่าส่วนอื่นใหม่ เช่น สามารถลดความเร็วของสายพานส่วนการพับสำหรับแผ่นกระดาษลูกฟูกสองชั้นที่แข็งมาก ขณะที่การตั้งค่าส่วนการป้อนวัสดุและลำเลียงยังคงไม่เปลี่ยนแปลง ส่วนการลำเลียงยังรองรับการปฏิบัติงานแบบติดตามความยาว (length-following) ทั้งแบบปรับด้วยมือและแบบอัตโนมัติ พร้อมแรงกดด้านบนที่ปรับได้ และระบบควบคุมแรงกดแบบลมอัด (pneumatic regulation) แบบเสริม ส่วนการตรวจจับด้วยโฟโตอิเล็กทริกและการจัดตำแหน่งด้วยมอเตอร์เซอร์โวที่บริเวณปากส่วนการเชื่อมต่อ (splicing mouth) ยังให้การควบคุมการจัดแนวของแผ่นกระดาษได้อย่างแม่นยำยิ่งขึ้น
สำหรับโรงงานที่ต้องจัดการกับการเปลี่ยนขนาดบ่อยครั้งและรับผลิตล็อตขนาดเล็กหรือกลาง ฟังก์ชันเหล่านี้ช่วยให้การตั้งค่าเครื่องมีความสามารถทำซ้ำได้สูงขึ้น ผู้ปฏิบัติงานสามารถทำงานจากพารามิเตอร์ที่เก็บไว้และจุดปรับแต่งที่กำหนดไว้ล่วงหน้าแทนที่จะพึ่งพาประสบการณ์เพียงอย่างเดียว ซึ่งช่วยรักษาคุณภาพการผลิตให้สม่ำเสมอทั่วทั้งรูปแบบกล่องบรรจุภัณฑ์ที่หลากหลาย
ความสม่ำเสมอของการตั้งค่าระหว่างกะทำงาน
ฮาร์ดแวร์ระบบควบคุมจะแสดงคุณค่าเต็มที่ก็ต่อเมื่อมีการใช้งานอย่างสม่ำเสมอ โรงงานที่บันทึกค่าพารามิเตอร์ที่เก็บไว้สำหรับรูปแบบกล่องที่ใช้บ่อย และนำไปใช้ตามลำดับเดียวกันทุกครั้ง มักจะได้ผลลัพธ์ที่สม่ำเสมอมากขึ้นทั้งระหว่างผู้ปฏิบัติงานแต่ละรายและระหว่างกะทำงานแต่ละกะ นอกจากนี้ ระบบควบคุมแบบรวมศูนย์ยังทำให้การบำรุงรักษาง่ายและตรงจุดยิ่งขึ้น เนื่องจากแต่ละส่วนขับเคลื่อนและปรับแต่งอย่างอิสระ ข้อบกพร่องที่ปรากฏในกล่องสำเร็จรูปจึงสามารถระบุแหล่งกำเนิดได้ทันทีว่าเกิดขึ้นที่ส่วนใด—ไม่ว่าจะเป็นส่วนการป้อนวัสดุ การพับ หรือการเชื่อมต่อ—แทนที่จะต้องค้นหาทั่วทั้งเครื่อง ควรชี้แจงอย่างตรงไปตรงมาว่า ระบบควบคุมช่วยยกระดับความสม่ำเสมอของการตั้งค่า แต่ไม่สามารถทดแทนเงื่อนไขอื่นๆ ที่จำเป็นสำหรับการผลิตกล่องคุณภาพสูงได้ คุณภาพของแผ่นกระดาษลูกฟูก การเลือกกาว และสภาพแวดล้อมในโรงงานยังคงต้องได้รับการใส่ใจอย่างต่อเนื่อง และพารามิเตอร์ที่ดีที่สุดคือพารามิเตอร์ที่พัฒนาขึ้นจากวัสดุจริงที่โรงงานนั้นใช้งานจริง
สำหรับโรงงานที่ผลิตกล่องบรรจุภัณฑ์หลายขนาด ระบบควบคุมของเครื่องพับและติดกาวกล่องควรได้รับความสนใจเทียบเท่ากับโครงสร้างกลไกของเครื่องเอง เราออกแบบและผลิตเครื่องพับและติดกาวกล่องแบบสองชิ้นเป็นระบบที่บูรณาการทั้งหมด ทั้งระบบ PLC หน้าจอสัมผัส มอเตอร์เซอร์โว และระบบปรับแต่งด้วยระบบไฟฟ้า ล้วนพัฒนาขึ้นเพื่อทำงานร่วมกับส่วนกลไกของเครื่องอย่างกลมกลืน แต่ละเครื่องสามารถกำหนดค่าให้สอดคล้องกับรูปแบบกล่องและเกรดของแผ่นกระดาษลูกฟูกที่ลูกค้าผลิตได้ และแพลตฟอร์มระบบควบคุมเดียวกันนี้ใช้งานได้ทั่วทั้งไลน์ผลิตอย่างต่อเนื่อง สำหรับผู้ผลิตที่ต้องการให้การตั้งค่าเครื่องขึ้นอยู่กับค่าพารามิเตอร์ที่เก็บไว้มากกว่าพฤติกรรมส่วนบุคคล นี่คือหลักการออกแบบที่เราใช้ในการพัฒนาเครื่องพับและติดกาวกล่องแบบสองชิ้นของเรา
 สถานการณ์การใช้งาน