


Заказ на подарочные коробки отклоняется при финальном контроле, и причина не связана с прочностью конструкции. Едва заметный след клея проявляется на панели с тиснением фольгой, или линия сгиба растрескивает покрытие ровно настолько, чтобы поймать свет под неправильным углом. На стандартной транспортной коробке любая из этих проблем, скорее всего, осталась бы незамеченной. На элитной подарочной коробке, где поверхность является первым впечатлением от продукта, любой из этих дефектов часто достаточен для браковки всей партии. Это разрыв, который отделяет общее производство гофрокоробов от производства подарочных коробок: допуск на видимые дефекты практически равен нулю, и этот допуск напрямую проходит через секции склейки и фальцовки фальцевально-склеивающей машины для гофрокоробов.
Откуда на самом деле берутся вытекание клея и трещины на сгибе
Большинство конфигураций фальцевально-склеивающих машин рассчитаны на конструкционные коробки, где склеенный шов находится на внутренней поверхности, которая никогда не видна после сборки коробки. Фиксированный объем клея и фиксированная траектория его нанесения в этом контексте работают хорошо, поскольку небольшое количество избыточного адгезива, выдавливаемого за пределы шва, не имеет визуальных последствий. Подарочные коробки переворачивают это предположение. Печатные панели, ламинированные поверхности и отделка с тиснением фольгой часто располагаются вплотную к линии склейки, а иногда шов специально проектируется как видимый элемент готового вида. Когда объем клея или его размещение строго не контролируются, адгезив, вытекающий даже немного за пределы intended линии, проявляется непосредственно на поверхности, которую должен видеть заказчик. На конструкционной коробке такое же отклонение было бы незаметным. На подарочной коробке это часто единственный дефект, из-за которого вся деталь бракуется при контроле.
Вторая проблема связана с секцией фальцовки и характерна для материалов, из которых обычно изготавливаются подарочные коробки. Ламинированный картон, картон с УФ-покрытием и бумага со специальной отделкой по-разному реагируют на усилие фальцовки, чем немелованный конструкционный картон. Механизм фальцовки, настроенный на один фиксированный угол и одно фиксированное давление, без проблем обрабатывает стандартный крафт-лайнер или тест-лайнер, но та же самая настройка, примененная к мелованной или ламинированной поверхности, может привести к появлению побелевшей линии на сгибе — иногда называемой растрескиванием сгиба, — или, в более тяжелых случаях, к видимому разрыву покрытия. Отчасти поэтому производственная линия, которая надежно обрабатывает стандартные заказы на гофрокороба, может начать давать заметно более высокий процент брака, как только поступает заказ на подарочные коробки из мелованного картона. Картон не является структурно более слабым; он просто более чувствителен к процессу фальцовки, настроенному на другой тип материала.
Более строгий контроль на линии склейки и на сгибе
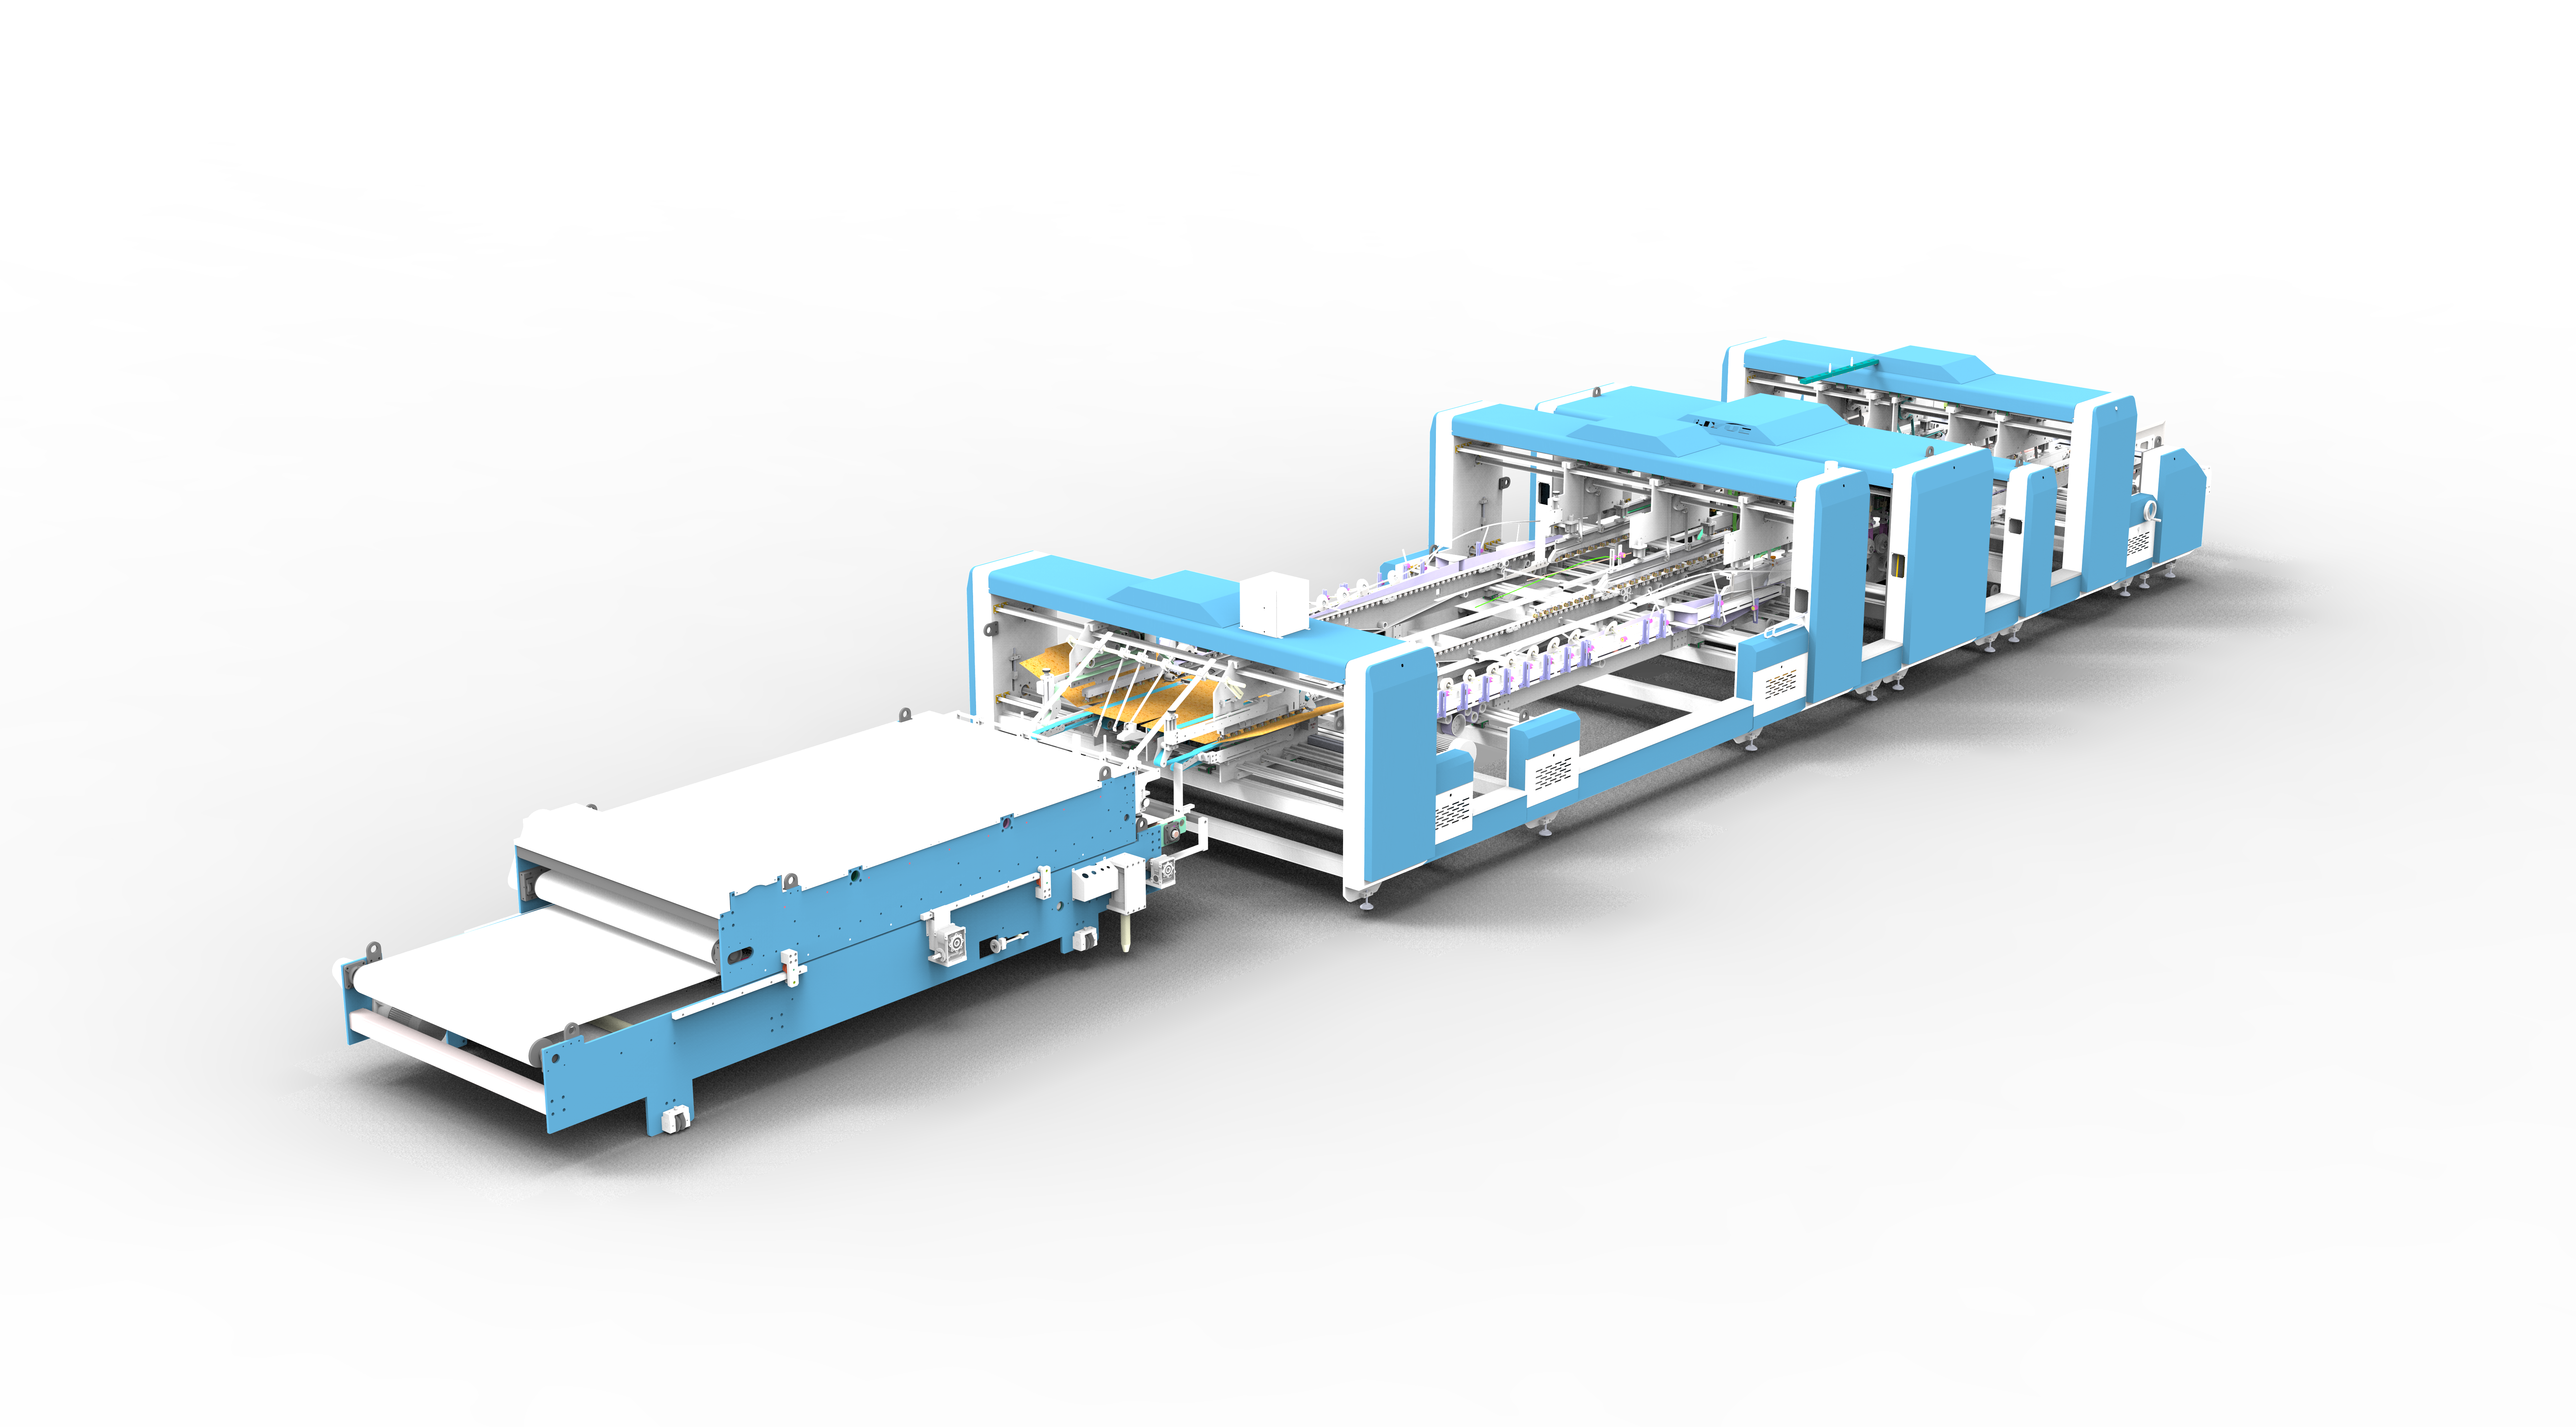
Мы разработали секции склейки и фальцовки на наших фальцевально-склеивающих машинах для гофрокоробов с учетом этого конкретного разрыва между конструкционным и поверхностно-критичным производством.
Со стороны склейки механическое роликовое нанесение поддерживает как горячие, так и холодные методы погружения, обеспечивая более тонкий контроль над тем, как наносится адгезив, в зависимости от используемого материала и отделки. Встроенная в блок склейки система вторичного позиционирования решает проблему смещения панели, которая часто приводит к тому, что нанесение клея слегка смещается после нанесения, что является одним из наиболее распространенных источников появления адгезива там, где его не должно быть на готовой панели. Именно эта комбинация позволяет машине с уверенностью браться за работу с видимым швом: роликовая система контролирует, сколько клея наносится, а вторичное позиционирование удерживает его на месте, когда панель перемещается в зону фальцовки. Для заказов, где требуется еще более строгий контроль над траекторией и объемом клея, доступна опциональная конфигурация распылительного нанесения, расширяющая диапазон точности за пределы того, что может дать только роликовое нанесение на особо чувствительных поверхностях, предоставляя предприятиям реальную альтернативу для панелей с тиснением фольгой и ламинированных панелей, а не временное решение, заимствованное из конструкционного производства.
Со стороны фальцовки левый и правый отклоняющие ремни используют бесступенчатую регулировку скорости, а для более точного управления доступна конфигурация с сервоприводом. Вместо того чтобы пропускать каждый материал через один и тот же фиксированный ритм фальцовки, это позволяет регулировать усилие и время фальцовки в зависимости от толщины картона и обработки поверхности, что является прямым ответом на описанную выше проблему растрескивания сгиба. Ламинированная или мелованная панель может быть сфальцована с настройкой, подходящей для этого материала, а не пропущена через те же параметры, которые используются для немелованного конструкционного картона — именно это отличает машину, которую можно настроить для работы с подарочными коробками, от той, которая может надежно обрабатывать только стандартный гофрокартон.
Для предприятия, пытающегося проследить дефект до его источника, расположение и характер дефекта обычно являются наиболее быстрым индикатором того, какая секция требует настройки. Дефекты, связанные с клеем, обычно проявляются в виде обесцвечивания или приподнятой линии, проходящей вдоль самого шва или рядом с ним, часто видимой только под определенными углами при освещении. Дефекты, связанные с фальцовкой, проявляются specifically на линии сгиба и следуют по всей длине сгиба, проявляясь в виде более светлой полосы на мелованной отделке или, в более выраженных случаях, в виде тонкой видимой трещины. Поскольку эти два типа дефектов возникают на разных этапах процесса, исправление одного не устранит другой, поэтому важно определить, к какой категории относится данный дефект, прежде чем регулировать настройки машины.
Одна машина, более широкий диапазон настроек
Стоит отметить, что этот уровень регулируемости не является отдельным режимом, предназначенным только для производства подарочных коробок — это те же секции склейки и фальцовки, которые используются во всем диапазоне заказов предприятия, с настройками, которые можно увеличивать или уменьшать в зависимости от требований конкретной задачи. Предприятие, которое в основном производит конструкционные коробки, не теряет пропускную способность, имея этот диапазон управления; оно просто использует более широкую часть этого диапазона, когда поступает заказ на подарочную коробку или специальную отделку. В этом и заключается практическое преимущество встраивания этой точности в машину с самого начала, а не рассмотрения ее как специальное дополнение: та же самая производственная линия, которая всю неделю обрабатывает стандартные транспортные коробки, может взять заказ на мелованную подарочную коробку с тиснением фольгой без необходимости перенастройки на другое оборудование. Эта гибкость важна на практике, поскольку немногие предприятия работают исключительно с высококлассными заказами, и переключение между конструкционными и поверхностно-критичными заказами на одной линии является обычным делом — и именно для такого переключения и предназначено это оборудование.
Ничто из этого не устраняет необходимость тщательной настройки и мониторинга для конкретного прогона. Регулируемое давление и точность склейки уменьшают условия, приводящие к видимым дефектам, но достижение стабильно чистого результата на чувствительных материалах по-прежнему зависит от правильной настройки машины для конкретного картона и отделки, а также проверки первых образцов перед запуском полной партии. Оборудование обеспечивает диапазон управления, необходимый для того, чтобы такая тонкая настройка стала возможной в принципе, а не принуждает каждый материал к одному фиксированному набору параметров.
От конструкционных коробок до коробок, готовых к презентации
Дефекты, из-за которых подарочная коробка бракуется, редко возникают из-за конструкционной слабости — они возникают из-за размещения клея, которое не было достаточно точным для видимого шва, или из-за усилия фальцовки, которое не подходило для мелованной поверхности. Решение обеих проблем напрямую, с помощью контролируемого нанесения клея с вторичным позиционированием и регулируемого усилия фальцовки для чувствительных материалов, обычно уменьшает количество поверхностных дефектов, которые стандартные производственные настройки склонны пропускать до тех пор, пока партия уже не окажется на контроле. Это стандарт, которому мы следуем в наших собственных секциях склейки и фальцовки: не просто соответствие структурным требованиям, необходимым для каждой гофрокоробки, но и выдерживание более пристального визуального контроля, которого требуют подарочные коробки и презентационная упаковка.
Как производитель фальцевально-склеивающих машин для гофрокоробов, мы строим наши секции склейки и фальцовки, чтобы охватить этот диапазон — от конструкционных коробок до мелованного, ламинированного и фольгированного картона для подарочных коробок, — основываясь на отзывах предприятий, работающих в обеих категориях. Именно этот диапазон позволяет нашему оборудованию переключаться между повседневными транспортными коробками и более требовательной презентационной упаковкой без необходимости в отдельной производственной линии для каждого типа. Если на вашей линии возникают поверхностные дефекты при заказах на подарочные коробки или специальную отделку, наша техническая команда может проанализировать ваши типы материалов и требования к отделке и помочь определить настройки оборудования, которые с наибольшей вероятностью их уменьшат.
 Продукция



