


Часто линия работает безупречно во время низкоскоростного теста, но начинает выдавать смещенные коробки, как только скорость увеличивается до нормальной рабочей. Обычная реакция — снизить скорость и воспринимать это как ограничение машины. Однако в большинстве случаев реальная причина не в том, что фальцевально-склеивающая машина для гофрокоробов не может работать на более высокой скорости, а в том, что небольшая ошибка слежения в конвейерной секции, которая была незначительна на низкой скорости, становится заметной, когда скорость увеличивается, усиливая ее.
Почему смещение проявляется при увеличении скорости
Конвейерные ленты редко бывают идеально отцентрованы изначально, и небольшое отклонение является нормой даже на хорошо обслуживаемой линии. На низкой скорости это отклонение успевает скомпенсироваться или просто не накапливается достаточно быстро, чтобы иметь значение. При повышении скорости та же небольшая ошибка накапливается за более короткий промежуток времени, и коробка, которая двигалась бы прямо на пониженной скорости, начинает смещаться к одному краю, прежде чем достигнет следующей станции. Это хорошо задокументированная закономерность для конвейерных систем в целом: небольшие ошибки выравнивания, безвредные на низкой скорости, усиливаются с увеличением расстояния и скорости, особенно на длинных конвейерных линиях. Конвейерная секция фальцевально-склеивающей машины является именно такой системой, поэтому смещение так часто проявляется только после выхода линии на запланированную рабочую скорость, а не во время медленного тестового прогона.
Вторым фактором является то, как распределяется давление по ленте. Во многих конвейерных секциях используется единое, недифференцированное давление по всей ширине ленты, независимо от длины или типа коробки. Это достаточно хорошо работает для коротких и жестких коробок, которые могут сохранять устойчивость самостоятельно, но более длинные или тонкие коробки могут потерять поддержку в средней части ленты, даже если передний и задний края надежно зафиксированы. На низкой скорости эта нестабильность в средней части незначительна. На высокой скорости ее часто достаточно, чтобы коробка сместилась из правильного положения до того, как покинет конвейер.
Полезно распознавать ранние признаки, прежде чем смещение приведет к появлению бракованных коробок. Неравномерный износ ленты по одному краю, коробки, которые постоянно смещаются в одну и ту же сторону, а не случайным образом в обоих направлениях, или легкая вибрация или изменение шума при увеличении скорости — все это признаки того, что слежение начинает ухудшаться, а не остается стабильным. Эти признаки, как правило, проявляются постепенно, а не все сразу, поэтому их часто замечают только после того, как пострадало несколько партий.
Третий фактор проявляется конкретно после переналадки. Когда давление конвейера и позиционирование необходимо сбрасывать вручную для каждого нового типа коробки, появляется возможность для небольших несоответствий, которые переходят в следующий прогон, особенно если предыдущие настройки не были полностью сброшены. Проблемы со смещением часто возникают в первых нескольких сотнях изделий после переналадки, что указывает не столько на механическую неисправность, сколько на остаточную вариативность настроек, которая еще не была исправлена.
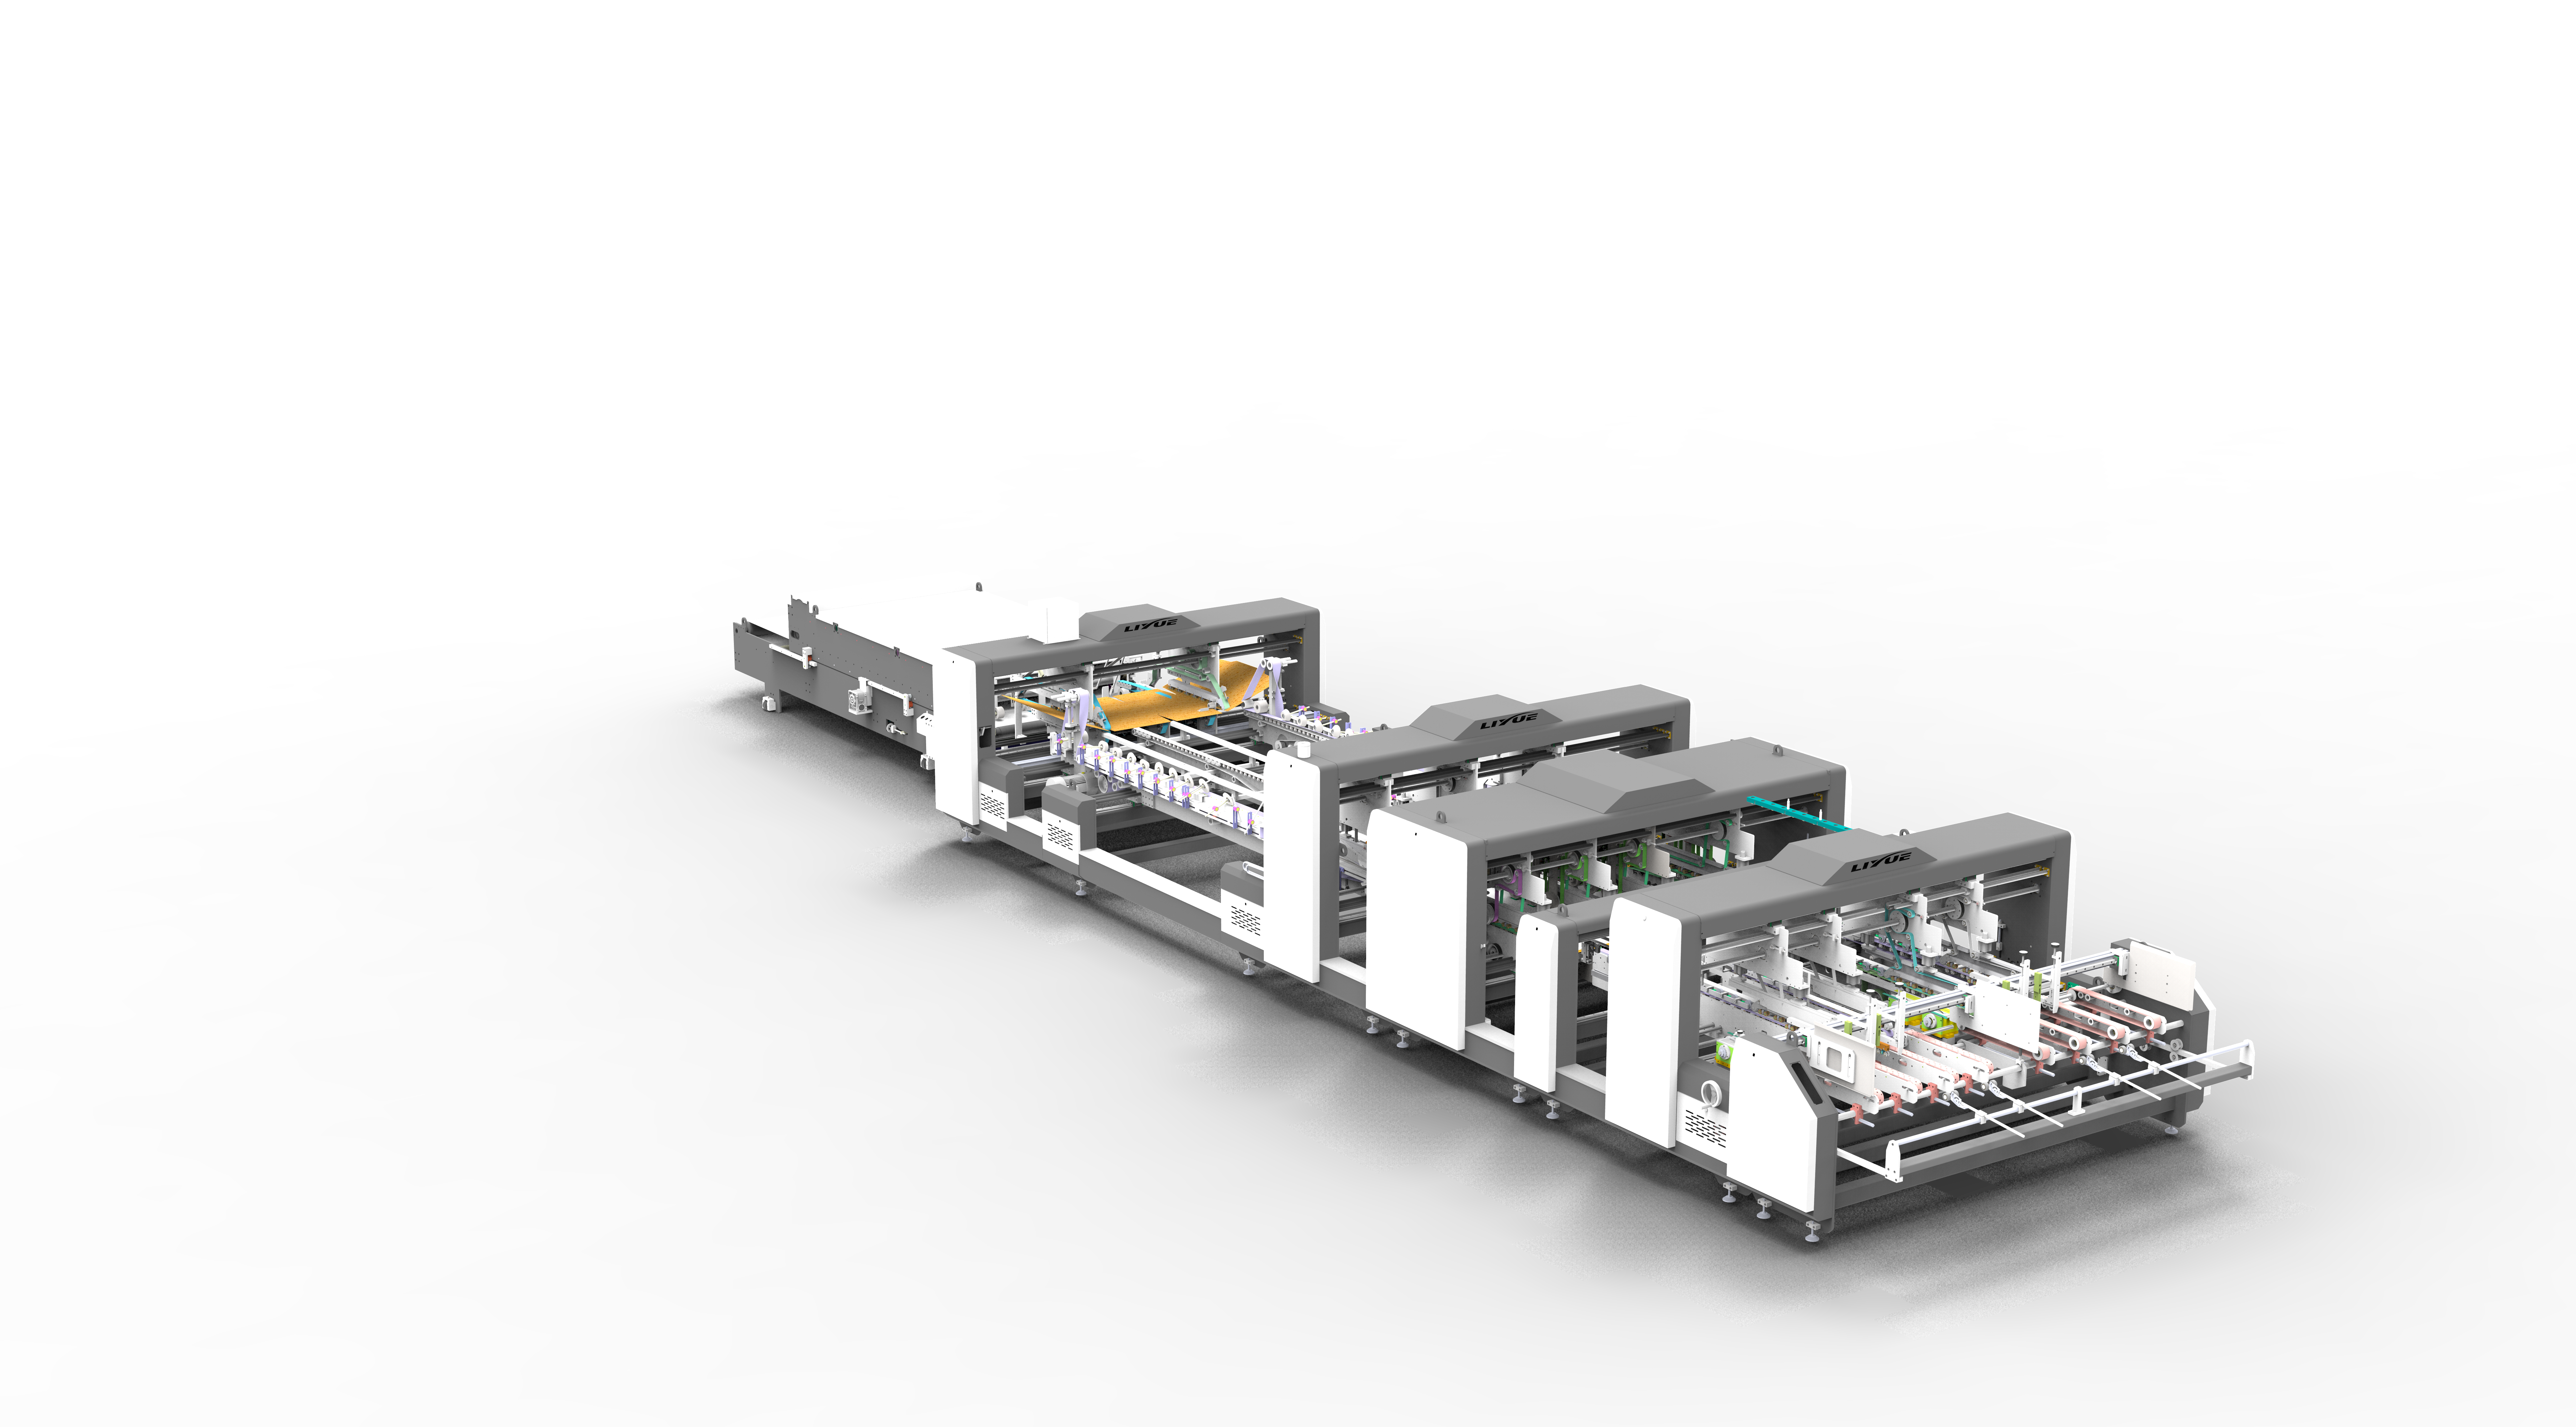
Как наша конвейерная секция спроектирована для решения этой проблемы
Мы спроектировали конвейерную секцию наших фальцевально-склеивающих машин для гофрокоробов с учетом этих конкретных проблемных точек, а не рассматривая высокоскоростную стабильность как побочный продукт более быстрого двигателя.
Конвейер работает на системе с моторным приводом, которая поддерживает как ручной, так и автоматический режимы слежения. В режиме слежения конвейер реагирует на то, как коробки фактически движутся через секцию, а не работает на фиксированной скорости независимо от условий, что уменьшает вид дрейфа, не зависящего от скорости, который проявляется, когда линия приближается к своей номинальной производительности.
Для решения проблемы нестабильности средней части, возникающей из-за единой настройки давления, конвейерная секция использует четыре независимо управляемые зоны давления вместо одной общей настройки по всей ленте. Это позволяет регулировать давление в зависимости от длины и типа коробки, так что более длинная или тонкая коробка получает поддержку там, где она действительно нужна, а не полагается только на давление по краям для сохранения прямолинейного движения. Именно это зональное управление обеспечивает основное различие между стабильной работой на высокой скорости и постепенным смещением, поскольку оно напрямую устраняет точку, в которой коробки теряют устойчивость, а не компенсирует это дальше по линии.
Третья проблема, остаточная вариативность настроек после переналадки, решается с помощью функции запоминания, встроенной в систему управления давлением. Вместо ручного сброса давления и позиционирования для каждого нового типа коробки оператор может вызвать сохраненные настройки для данного типа, что устраняет необходимость ручных подстроек, которые часто приводят к небольшим несоответствиям, вызывающим смещение в первых изделиях после переналадки. Для предприятий, работающих с типами картона, различающимися по толщине или жесткости, доступна опциональная система регулировки давления с помощью пневмоцилиндров для точной настройки давления конвейера сверх того, что могут обеспечить только фиксированные зональные настройки.
Стабильность по всей линии, а не только на конвейере
Точность слежения конвейера сохраняется наилучшим образом, когда станции, подающие на него материал, уже выдают хорошо выровненную коробку. Секция выравнивания с независимо управляемыми верхними и нижними платформами обеспечивает стабильное позиционирование коробки до того, как она попадет на конвейер, а секция сращивания, построенная на направляющих лентах с моторной регулировкой, помогает гарантировать, что коробка, поступающая на конвейер, уже выровнена, а не компенсирует смещение, возникшее ранее на линии. Ни одна из этих станций не заменяет функцию конвейерной секции, но конвейер, работающий с хорошо выровненным входным материалом, удерживает свое слежение на скорости гораздо надежнее, чем тот, который пытается исправить проблемы, которые он не создавал.
Приводные компоненты этой системы имеют здесь такое же значение, как и механическая компоновка. Зоны давления с моторным приводом в сочетании с программируемыми настройками памяти предоставляют операторам возможность повторяемой настройки, а не ручной регулировки, которую необходимо перенастраивать на ощупь при каждом изменении типа коробки. Эта повторяемость и обеспечивает стабильность линии при стремлении к более высокой производительности, а не требует жертвовать скоростью для поддержания точности слежения.
Достижение полной скорости без догадок
Смещение коробок на высокой скорости редко является признаком того, что фальцевально-склеивающая машина для гофрокоробов достигла своего предела. Обычно это результат ошибки слежения, которую сделала заметной скорость, недостаточной регулировки давления в зависимости от длины коробки или остаточной вариативности настроек от предыдущей переналадки. Непосредственное устранение этих моментов с помощью управления конвейером в режиме слежения, зональной регулировки давления и настраиваемых параметров обычно позволяет линии достичь запланированной рабочей скорости без смещения, которое вынуждает операторов работать медленнее, чем машина на самом деле способна.
Как производитель фальцевально-склеивающих машин для гофрокоробов, мы строим конвейерную секцию, исходя именно из этих причин, основываясь на отзывах с производственных линий, работающих с коробками различной длины и на разных скоростях. Если на вашей линии наблюдается смещение при стремлении к более высокой производительности, наша техническая команда может проанализировать ваш ассортимент коробок и текущую настройку, чтобы помочь определить, где именно возникает проблема со слежением.
 Продукция



