


Руководители производств, взвешивающие ручную склейку и автоматическую фальцевально-склеивающую машину для гофрокоробов, обычно начинают с одного и того же вопроса: зачем сразу тратить крупную сумму, если рабочие могут складывать и склеивать коробки вручную за гораздо меньшие деньги? На бумаге сравнение выглядит однозначно, поскольку ручная организация полностью исключает покупку оборудования. На практике реальная разница в затратах проявляется в другом — не в цене, а в том, как каждый подход ведет себя при запуске в производственных объемах.
Где ручная склейка обходится дороже, чем кажется
Ручная склейка распределяет свои затраты по людям, а не концентрирует их в машине, и именно поэтому их легко недооценить. Типичная ручная линия требует отдельных рабочих для подачи, выравнивания и нанесения клея, и каждая из этих функций добавляет затраты за смену, хотя ни одна отдельная задача не выглядит дорогой. Отраслевые исследования затрат по фальцевально-склеивающим машинам обычно сообщают о сокращении трудозатрат на 40–70% после перехода на автоматизированное производство, что указывает на то, что значительная часть того, что заводы тратят на ручную склейку, идет на координацию и повторение, а не на саму операцию склейки. Время переналадки следует аналогичному образу: ручные и полуавтоматические линии часто требуют десятков минут для перенастройки под новый стиль коробки, в то время как автоматизированные системы с сохраненными настройками заказов могут сократить это время до нескольких минут. В пересчете на частые смены заказов один этот разрыв составляет большую часть трудозатрат, которые потребляет ручная линия.
Вторая статья затрат, которая редко попадает в сравнение ручной и автоматизированной склейки, — это стабильность, или ее отсутствие. Давление клея, точность выравнивания и усилие фальцовки при ручном процессе зависят от того, как конкретный рабочий работает в этот день, и эта вариабельность не ограничивается одной коробкой. Задокументированные случаи в производстве гофрокартона показали снижение процента брака с примерно 7,8% до менее 3% после стандартизации настроек и снижения ручной вариабельности на этапе отделки. Эта разница представляет собой картон, клей и рабочее время, затраченные на производство коробок, которые идут в брак, а не отправляются заказчику, — затраты, которые отражаются в отчете об отходах, а не в счете за оборудование, и это одна из причин, по которой их так часто упускают из виду при первоначальном сравнении.
Существует третий фактор, тесно связанный с затратами на рабочую силу, который легко упустить из виду, пока завод не попытается фактически укомплектовать ручную линию: квалифицированные операторы фальцевально-склеивающих машин, способные поддерживать стабильное выравнивание и нанесение клея на скорости, не всегда легко найти или удержать. Ручной процесс зависит от того, чтобы этот навык присутствовал и был стабильным смену за сменой, а текучесть на этой должности, как правило, немедленно сказывается на снижении качества выпускаемой продукции. Автоматизированные системы не устраняют полностью потребность в обученном персонале, но они смещают требование к навыкам в сторону управления и мониторинга машины, что обычно легче тренировать и менее чувствительно к ежедневной производительности какого-либо одного человека.
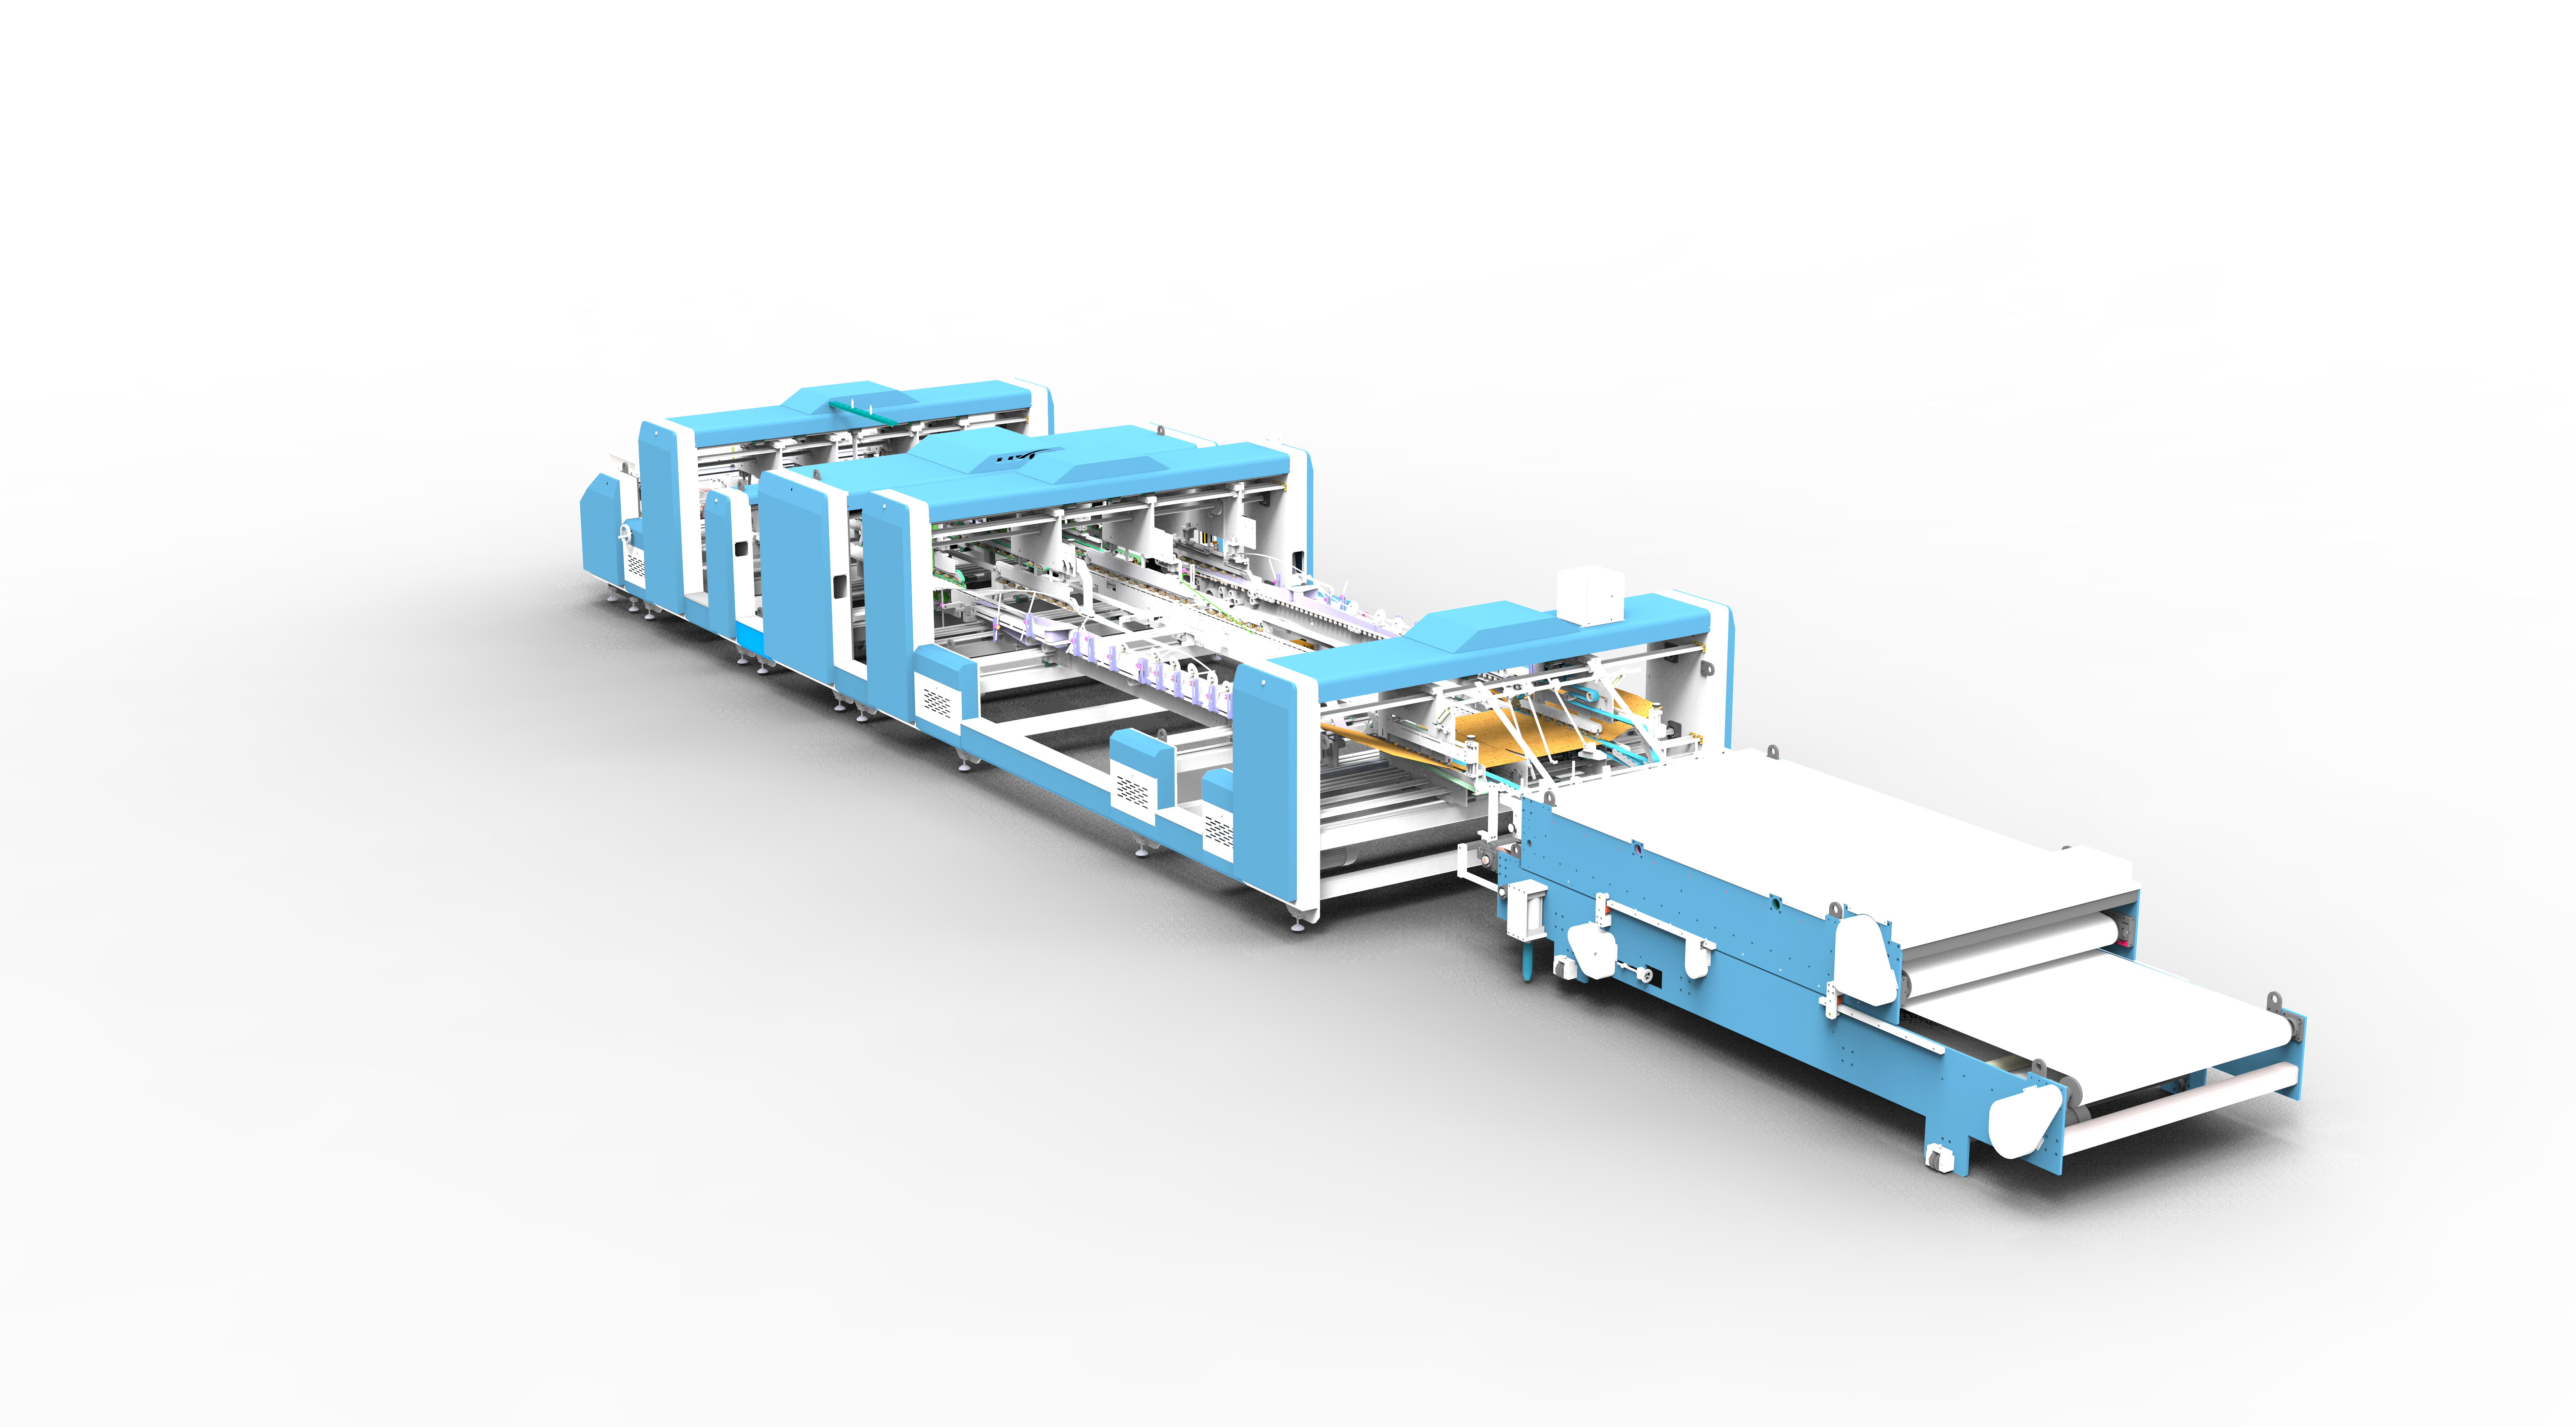
Как автоматическая фальцевально-склеивающая машина напрямую решает обе проблемы затрат
Мы разрабатываем наши фальцевально-склеивающие машины для гофрокоробов, ориентируясь на эти два конкретных фактора затрат — время переналадки и стабильность процесса, а не рассматривая автоматизацию как общее повышение скорости.
Что касается переналадки, интерфейс HMI в сочетании с моторизованной запоминающей настройкой позволяет оператору сохранять положения направляющих подачи, настройки фальцовочного ремня и расположение клеевой головки для определенного стиля коробки и вызывать их для следующего запуска вместо того, чтобы перенастраивать каждый компонент вручную. Для завода с частыми сменами заказов именно здесь и возникает большая часть разрыва в трудозатратах между ручным и автоматизированным производством — не от более быстрой работы во время производства, а от гораздо меньшего времени между производственными циклами. Переналадка, которая раньше требовала участия нескольких рабочих и десятков минут, может быть сокращена до задачи, которую один оператор выполняет за несколько минут, что также снижает подверженность завода вышеупомянутой проблеме зависимости от квалификации оператора, поскольку сохраненные настройки не зависят от памяти одного человека о том, как был настроен конкретный стиль коробки в прошлый раз.
Что касается стабильности, сервоприводы управляют положением и нанесением клеевой системы, поэтому расположение и объем клея следуют запрограммированным настройкам для каждой панели, а не усилию руки и времени того рабочего, который находится на линии в эту смену. Это обеспечивает стабильный выход продукции в течение всей смены вместо того, чтобы он снижался по мере ротации рабочих или наступления усталости при длительных прогонах. Секции подачи, фальцовки и выравнивания имеют аналогичные независимые приводы и функции регулировки, которые поддерживают эту же стабильность на протяжении всего остального процесса, хотя точность склейки и скорость переналадки являются теми местами, где влияние на затраты наиболее прямое и измеримое.
Взгляд на полную стоимость, а не только на цену покупки
Первоначальная стоимость автоматической фальцевально-склеивающей машины реальна, и ее не следует преуменьшать, но прямое сравнение ее с отсутствием затрат на оборудование при ручной организации упускает из виду, куда на самом деле уходят деньги с течением времени. Более точное сравнение рассматривает стоимость на тысячу произведенных коробок с учетом трудозатрат, отходов и производственного времени, потерянного на переналадки, а не сравнивает цену покупки с нулем.
Отраслевые данные по установкам фальцевально-склеивающих машин обычно указывают на сроки окупаемости в диапазоне от 12 до 24 месяцев, обусловленные сочетанием сокращения трудозатрат, снижения процента брака и более высокой производительности за смену. Этот диапазон варьируется в зависимости от объема производства, сложности коробки и количества переналадок, которые завод выполняет за неделю, поэтому его следует рассматривать как общую отраслевую тенденцию, а не как фиксированную гарантию для какой-либо конкретной операции. Заводы с большими объемами и частой сменой стилей, как правило, видят более быструю окупаемость, поскольку именно в этом сочетании скрытые затраты ручной склейки — распределенные трудозатраты и время простоя на переналадку — накапливаются быстрее всего. Оценка инвестиций в течение трех-пятилетнего производственного цикла, а не только по цене покупки, как правило, дает более четкую картину того, где находится фактическая экономия.
Сравнение для вашей собственной производственной линии
Разница в затратах между ручной склейкой и автоматической фальцевально-склеивающей машиной для гофрокоробов редко сводится к цене оборудования против почасовой оплаты рабочих. Она сводится к тому, сколько рабочего времени поглощается переналадками и сколько материала и продукции теряется из-за нестабильной склейки и фальцовки в течение смены. Обе эти затраты легко недооценить при ручной организации, потому что они распределены по людям и времени, а не отображаются как отдельная статья расходов.
Как производитель фальцевально-склеивающих машин для гофрокоробов, мы работаем с заводами, чтобы изучить их фактический объем заказов, разнообразие стилей коробок и частоту переналадок, прежде чем рекомендовать конфигурацию, поскольку эти факторы определяют, как быстро автоматизация окупается в конкретной операции. Если вы взвешиваете ручную склейку и автоматизацию для своей линии, наша техническая команда может проанализировать ваши производственные показатели и составить сравнение затрат, специфичное для вашего ассортимента коробок и целевых показателей выпуска.
 Продукция



