


Согласование производственной скорости с весом бумаги, типом коробки и сложностью заказа — одна из постоянных задач при склейке гофрокоробов. Когда регулирование скорости не успевает за этими переменными, результатом часто становится несовмещение бумаги, замятие или нестабильное качество склейки. Регулирование скорости с переменной частотой решает эту проблему, обеспечивая фальцевально-склеивающей машине бесступенчатую регулировку скорости в реальном времени, а не фиксированное или сегментированное задание.
Недостатки регулирования скорости на основе редуктора
В старых конструкциях фальцевально-склеивающих машин для изменения рабочей скорости обычно используются механические редукторы или системы шкивов. Регулировка скорости таким способом обычно требует физической замены шестерен или ремней, что является медленным, неточным и зависит от персонала, выполняющего переналадку. Поскольку такие системы, как правило, предлагают лишь несколько фиксированных ступеней скорости, они не могут точно настроить выходные параметры в ответ на вес бумаги или сложность коробки в реальном времени.
Другим распространенным ограничением является отсутствие надлежащего контроля ускорения и замедления. При резком запуске или остановке машины внезапное изменение механической нагрузки, как правило, смещает положение бумаги на этапе подачи или фальцовки, увеличивая риск неподачи и замятия. Со временем такого рода повторяющиеся механические удары также увеличивают износ ремней, подшипников и приводных компонентов, сокращая межсервисные интервалы и увеличивая частоту технического обслуживания.
Переналадка на этих системах также обычно занимает больше времени, поскольку правильные настройки скорости часто являются вопросом опыта оператора, а не воспроизводимым записанным параметром. Два оператора, выполняющие одно и то же задание на одной и той же машине, могут получить разные результаты просто потому, что они немного по-разному отрегулировали скорость. На производственном участке это проявляется в виде более высокого процента брака, более частых остановок для перенастройки и износа, связанного со скоростью, что увеличивает долгосрочные затраты на техническое обслуживание.
Как работает регулирование скорости с переменной частотой
Привод с переменной частотой, обычно называемый инвертором, регулирует скорость двигателя путем изменения частоты электрического тока, подаваемого на двигатель, а не с помощью механического изменения передач. Это позволяет фальцевально-склеивающей машине двигаться в непрерывном диапазоне скоростей вместо переключения между фиксированными шагами, поэтому рабочая скорость может быть более точно согласована с фактическими требованиями задания.
На практике регулирование скорости не применяется к одному двигателю изолированно. Участки подачи, фальцовки, склейки и счета-выброса машины должны двигаться согласованно, поэтому логика управления частотой связывает эти этапы вместе, а не регулирует каждый из них независимо. Это поддерживает синхронизацию всей производственной линии при изменении скорости, что важно для стабильности выхода так же, как и сама настройка скорости.
Кривые ускорения и замедления являются дополнительной частью этой логики управления. Вместо резкого запуска или остановки привод плавно увеличивает и уменьшает скорость, что снижает механическое воздействие на машину и уменьшает вероятность смещения бумаги из положения во время запуска или остановки. Это один из наиболее прямых способов, с помощью которого частотное регулирование способствует уменьшению количества неподач и общего износа.
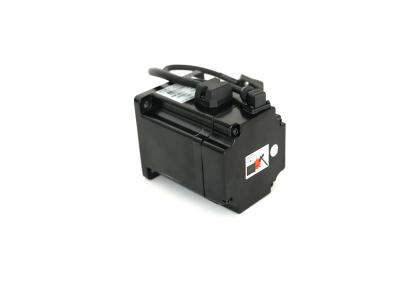
Конфигурация двигателя и привода, используемая для реализации этого управления, также важна для долгосрочной надежности. Преобразователь частоты от известного поставщика, такого как Schneider, обычно сочетается с главным приводным двигателем для основной выходной мощности, регулировочным двигателем для точной регулировки скорости и, при необходимости более высокой точности, серводвигателем для этапов, требующих более быстрой реакции и более жесткого контроля. Участок сращивания является хорошим примером того, где это важно на практике: независимый двойной сервопривод позволяет более точно позиционировать и регулировать кромку сращивания, чем это позволил бы общий механический рычаг, в то время как фотоэлектрическое зондирование помогает поддерживать постоянство регистра сращивания при изменении свойств бумаги. Мы выбираем эти компоненты с учетом долгосрочной надежности, а не рассматриваем спецификации как самостоятельную точку продажи, поэтому в наших машинах в стандартной комплектации используются преобразователи частоты Schneider с серводвигателями Delta и программируемым логическим контроллером (ПЛК).
Что это означает для производительности фальцевально-склеивающей машины
Внедрение регулирования скорости с переменной частотой в секции фальцовки, склейки и прессования довольно прямым образом решает несколько из описанных выше проблем. Непрерывная регулировка скорости позволяет настроить рабочую скорость в соответствии с весом бумаги и типом коробки, а не втискивать ее в фиксированный режим, что помогает уменьшить несовмещение и замятие, возникающие из-за несоответствия скорости. Управление с плавным пуском и остановом снижает механическое воздействие, которое в противном случае способствовало бы смещению бумаги и ускоренному износу компонентов.
Управление с помощью сенсорного экрана и ПЛК, построенное на таких компонентах, как ПЛК Delta и панель HMI, позволяет устанавливать, сохранять и вызывать параметры скорости для конкретных заданий. Это уменьшает зависимость переналадки от индивидуального опыта оператора, поскольку сохраненный набор параметров может быть загружен заново, а не устанавливаться с нуля каждый раз. На практике это, как правило, сокращает время переналадки и делает выходные данные более стабильными для разных операторов и смен, хотя фактические результаты будут варьироваться в зависимости от запаса бумаги, конструкции коробки и того, как обслуживается оборудование.
Регулирование скорости также не работает независимо от остальной точности машины. Например, секция фальцовки работает более стабильно, когда ремни, подающие бумагу, движутся со скоростью, правильно согласованной со временем фальцовки, что является одной из причин, по которым мы рассматриваем частотное регулирование и точность фальцовки как связанные конструктивные соображения, а не как отдельные функции. Та же логика применяется к последующим этапам склейки и прессования, где постоянная скорость подачи способствует более равномерному нанесению клея и контакту при прессовании.
Выбор компонентов и производственный подход
Надежность системы регулирования скорости с переменной частотой в значительной степени зависит от качества ее отдельных компонентов, а не только от самой логики управления. В наших фальцевально-склеивающих машинах используются направляющие линейные рельсы от NSK или Hualon, ПЛК и HMI Delta для интерфейса управления, реле Omron, контакторы Schneider и преобразователь частоты Schneider в качестве ядра системы управления скоростью. Главные, регулировочные и серводвигатели поставляются от известных поставщиков, таких как Maili и Delta, а станина машины изготовлена из холоднокатаной стальной плиты толщиной 16 мм в соответствии с признанным международным стандартом. Это осознанный подход к выбору компонентов: мы отдаем приоритет деталям с проверенной репутацией надежной долгосрочной работы, а не просто перечисляем самые высокие доступные характеристики.
Как производитель фальцевально-склеивающих машин, мы рассматриваем систему регулирования скорости как часть более широкой концепции точности, которая также включает совместную работу секции фальцовки, участка сращивания и этапов склейки. Независимо от того, работаете ли вы со стандартными типами коробок или вам нужна конфигурация, адаптированная к конкретной производственной линии, наша инженерная группа может обсудить варианты конфигурации двигателя и привода, исходя из ваших фактических характеристик бумаги и требований к производительности. Чтобы просмотреть полные технические параметры наших моделей фальцевально-склеивающих машин или договориться о демонстрации, обращайтесь напрямую к нашей инженерной группе.
 Продукция



