


Прочность картонных коробок на сжатие обычно обсуждается с точки зрения марки картона, профиля гофра и плотности бумаги, но точность фальцовки играет не менее важную роль, которой уделяется гораздо меньше внимания. Даже незначительные отклонения в угле сгиба или непостоянство биговки могут усилиться, когда коробка укладывается в несколько слоёв или подвергается давлению при транспортировке. Результат проявляется не как отказ материала, а как структурный отказ: коробка разрушается именно в том месте, где линия сгиба была слегка нарушена. Как производитель фальцевально-склеивающих машин для гофрокартона, мы постоянно наблюдаем эту взаимосвязь в процессе проектирования и оценки нашего оборудования.
Физика, лежащая в основе линии биговки
Способность коробки сопротивляться сжатию в значительной степени зависит от равномерного и вертикального распределения нагрузки гофрированной структурой вдоль каждой линии сгиба. Когда в фальцевальной секции фальцевально-склеивающей машины отсутствует точность или наблюдается любое запаздывание, углы сгиба смещаются, а линии биговки становятся неровными, что создаёт точку концентрации напряжений именно в том углу, где произошло отклонение. При испытаниях на сжатие или просто при реальном штабелировании этот угол обычно является первым местом, где коробка начинает деформироваться или разрушаться — не потому, что сам картон был слабым, а потому, что сгиб перераспределил нагрузку таким образом, на который конструкция не была рассчитана.
Вторая, тесно связанная проблема возникает на машинах, где используется один двигатель для привода нескольких линий сгиба через механическую связь. Синхронизировать несколько операций фальцовки от одного общего источника мощности сложно, и это особенно заметно на типах коробок, требующих множества линий сгиба, например, при использовании комбинированного сгиба на 180 градусов. Небольшие различия во времени или положении между каждой линией сгиба имеют тенденцию накапливаться, а не компенсировать друг друга, так что к моменту завершения всех сгибов четыре стенки готовой коробки воспринимают нагрузку неравномерно. Коробка может выглядеть правильно сложенной, но её фактическая прочность на сжатие оказывается ниже той, которую мог бы обеспечить используемый картон.
Менее очевидным фактором является вибрация станины при высокоскоростной фальцовке. Если конструкция станины фальцевально-склеивающей машины для гофрокартона недостаточно жёсткая, чтобы поглощать усилия, возникающие при непрерывных быстрых циклах фальцовки, эта вибрация может нарушить стабильность биговки, даже если сам привод фальцовки работает исправно. Линия сгиба получается немного разной от цикла к циклу просто потому, что машина под ней не остаётся неподвижной.
Инженерный подход к фальцовке, а не простое выполнение
Мы рассматриваем точность линии сгиба как вопрос конструкционной прочности, а не просто механического действия, поскольку связь между точностью фальцовки и прочностью готовой коробки хорошо известна с точки зрения того, как гофрокартон на самом деле воспринимает нагрузку. Это один из ключевых принципов конструкции, лежащих в основе каждой фальцевально-склеивающей машины для гофрокартона, которую мы производим.
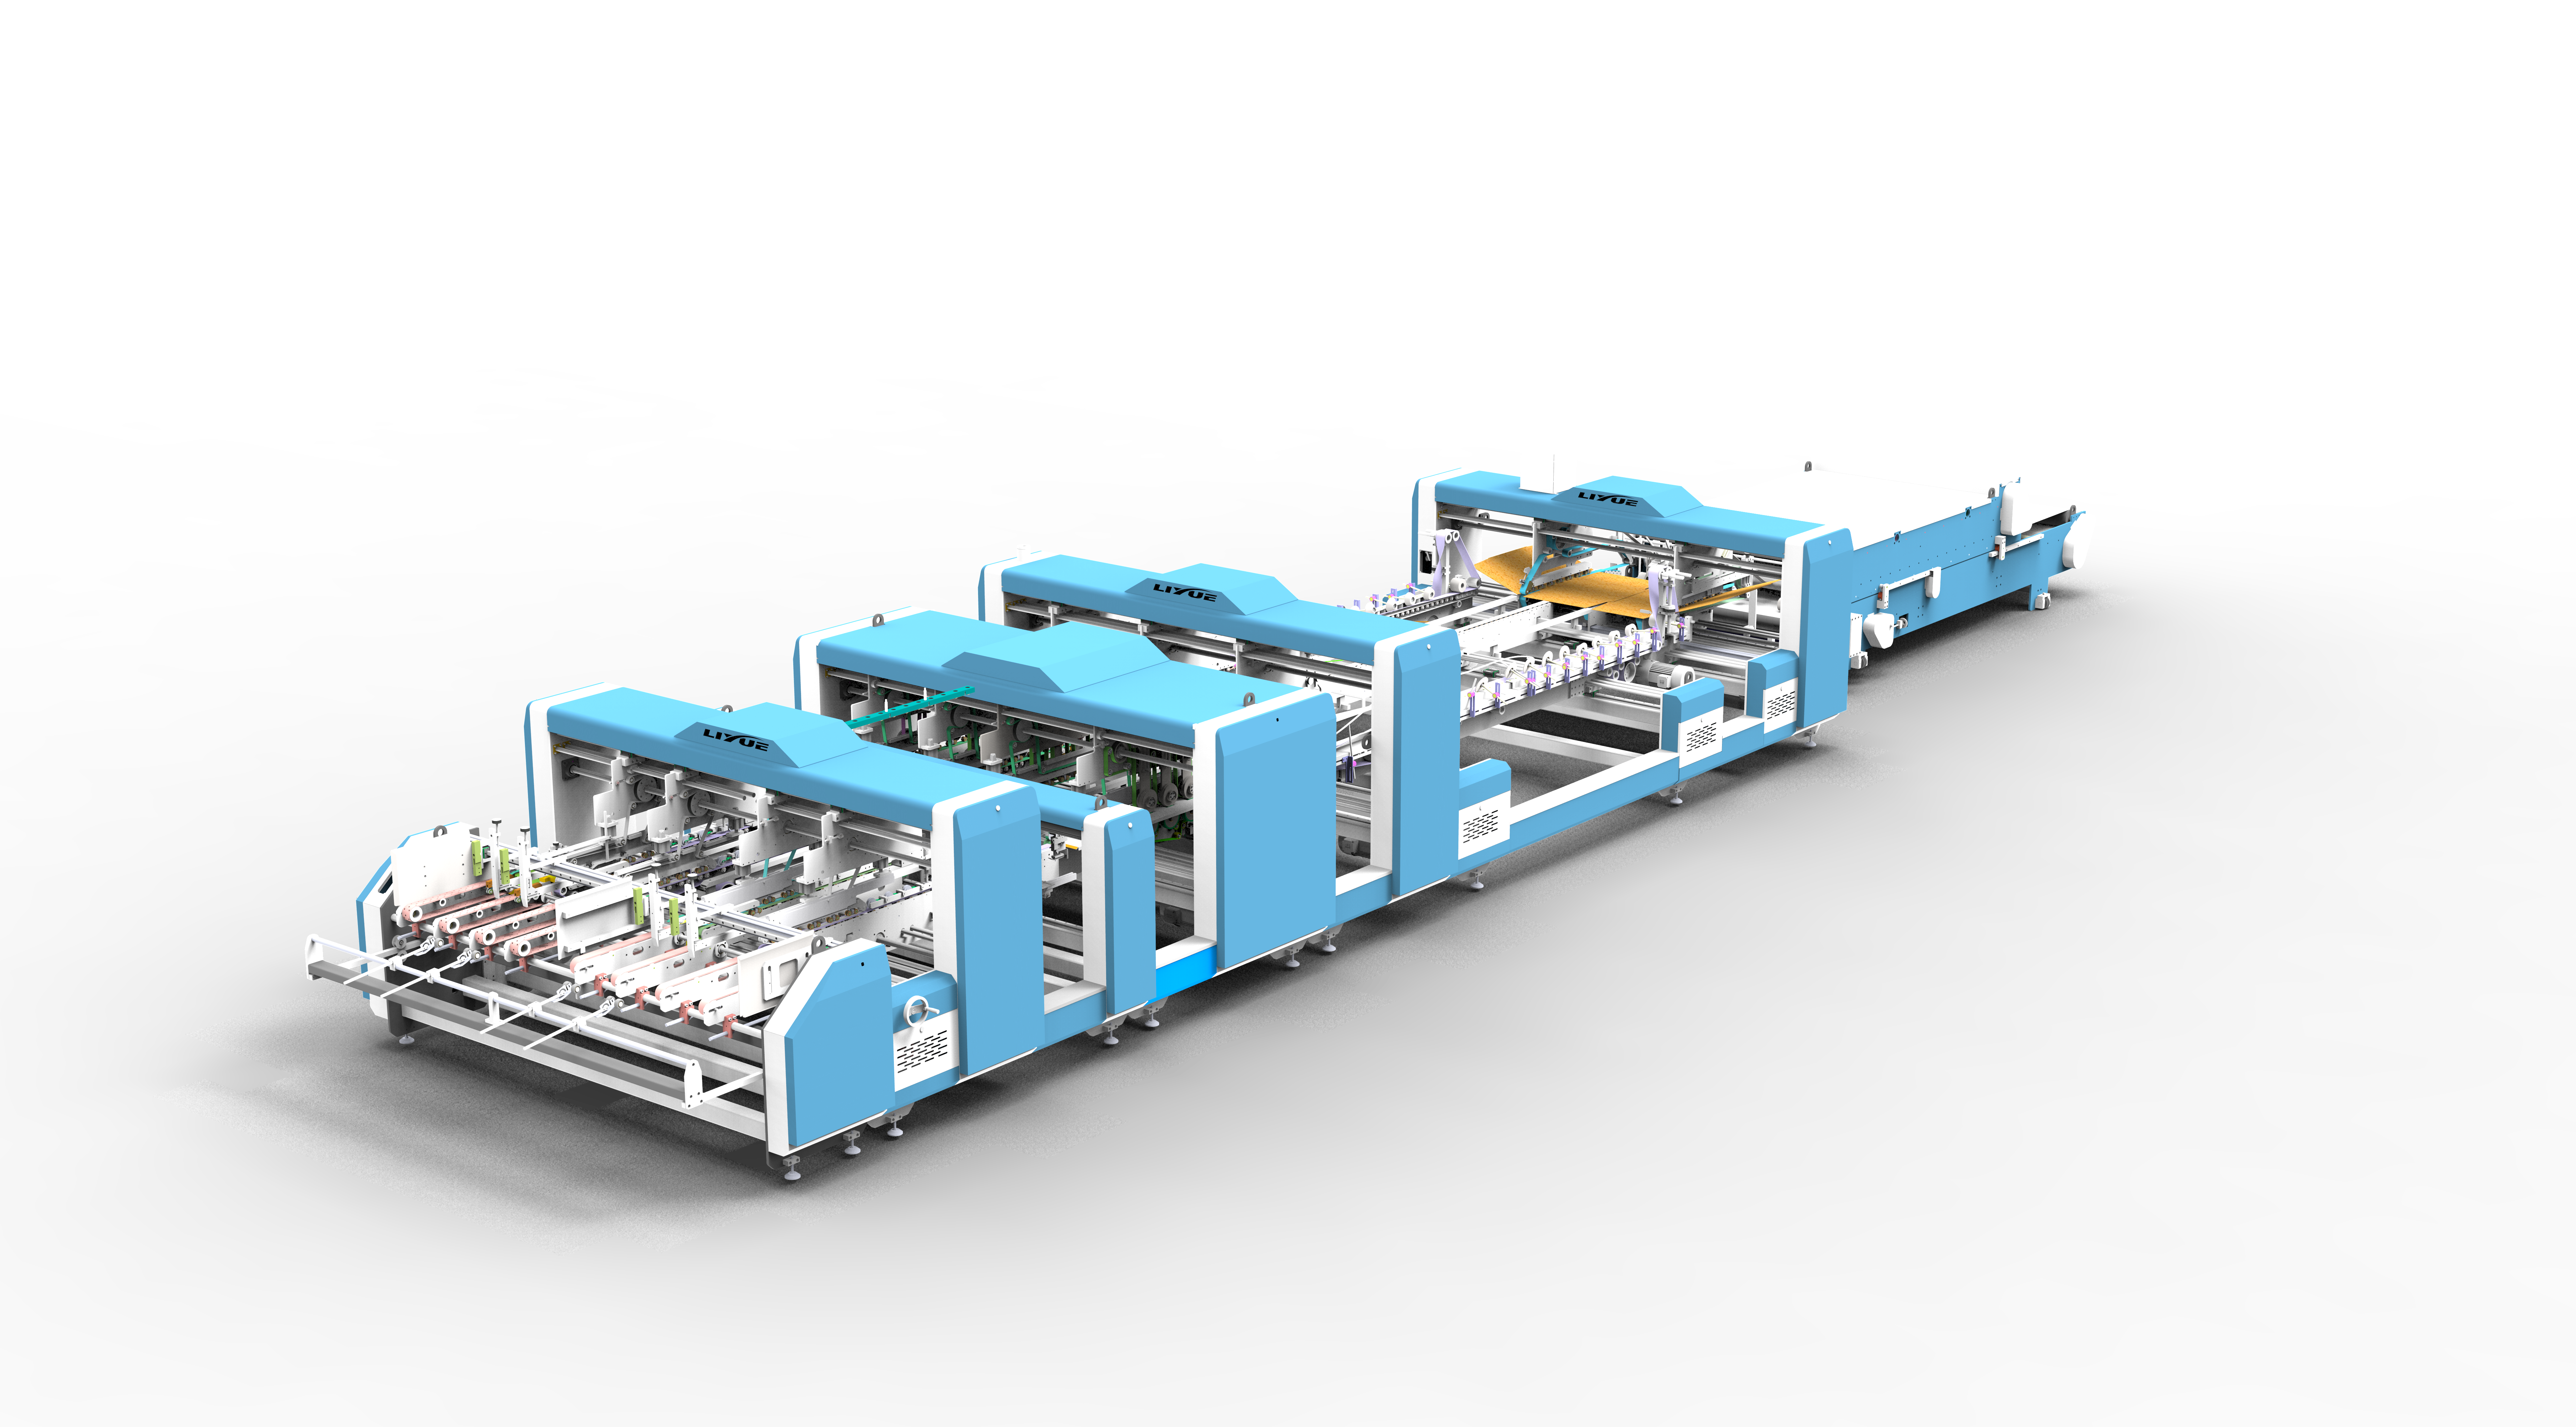
Наша фальцевальная секция оснащена независимыми двигателями, способными точно выполнять вторую линию сгиба, при этом четвёртая линия сгиба выполняется комбинированным методом на 180 градусов. Такая конфигурация выбрана специально, чтобы множественные операции фальцовки на сложных типах коробок работали скоординированно, а не просто выполнялись одна за другой через общую механическую связь. Левый и правый поворотные пункты оснащены бесступенчатой регулировкой скорости с возможностью настройки серводвигателя, что позволяет поддерживать постоянство угла и положения сгиба при различных скоростях производства. Это важно, потому что сгиб, сохраняющий точность только при одной конкретной настройке скорости, не решает основную проблему точности — он лишь избегает её в узких условиях.
Точность на фальцевальной станции преобразуется в реальную прочность коробки только в том случае, если остальная часть машины остаётся неподвижной во время выполнения сгиба. Именно поэтому конструкция станины является второй половиной этого уравнения для любой качественной фальцевально-склеивающей машины для гофрокартона. Панели стенок нашей машины изготовлены из стали толщиной 16 мм, прошедшей процесс холодной и горячей обработки, соответствующий международным стандартам, в паре с подшипниками NSK и HRB и линейными направляющими HIWIN или Shangyin. Такое сочетание придаёт станине жёсткость, необходимую для противодействия вибрации во время непрерывной высокоскоростной фальцовки, чтобы точность, заложенная в независимом сервоприводе, не была незаметно сведена на нет станиной, которая прогибается под нагрузкой. По сути, жёсткая станина позволяет точности привода фальцовки дойти до готовой коробки, а не быть поглощённой структурными перемещениями по пути.
Эти системы работают совместно с частотным преобразователем и ПЛК-управлением машины, которые помогают поддерживать синхронизацию ритма фальцовки с остальной производственной последовательностью. Это вспомогательная роль, но она важна, когда время сгиба должно оставаться постоянным на протяжении длительного производственного цикла, а не только в первые несколько циклов после запуска.
Что это означает для коробок, сходящих с вашей линии
Всё это не означает, что одна лишь точность фальцовки определяет прочность коробки на сжатие. Марка картона, тип гофра, влажность и условия хранения играют свою роль, и никакая фальцевально-склеивающая машина для гофрокартона не может компенсировать базовую слабость материала. Что действительно даёт точная, хорошо синхронизированная фальцовка, так это гарантия того, что коробка достигнет той прочности на сжатие, на которую на самом деле способен её материал, а не потеряет прочность из-за концентрации напряжений, возникших в процессе самой фальцовки.
Это различие наиболее важно в тех случаях, когда прочность на сжатие тесно связана с реальными эксплуатационными требованиями: многоярусное складское штабелирование, транспортировка на дальние расстояния или экспортная упаковка, подлежащая строгим испытаниям на сжатие. В этих случаях коробка, теряющая даже небольшой процент своей номинальной прочности на сжатие из-за неравномерной фальцовки, может стать решающим фактором между прохождением и провалом теста на штабелирование или между прибытием груза в целости и повреждёнными углами. В таких сценариях точность фальцовки — это не косметическая деталь; это часть того, что определяет, выполняет ли коробка свою функцию, и это одна из главных причин, по которой привод фальцовки и жёсткость станины фальцевально-склеивающей машины для гофрокартона заслуживают самого пристального внимания при выборе оборудования.
Для производственного предприятия это также меняет подход к оценке дефектов, связанных с фальцовкой, во время контроля качества. Коробка, которая выглядит правильно сложенной на глаз, может иметь отклонение линии сгиба, слишком маленькое, чтобы быть заметным визуально, но достаточно большое, чтобы создать концентрацию напряжений под нагрузкой. Понимание этой связи является частью того, почему точность линии сгиба заслуживает внимания не просто как показатель эстетического качества, а как прямой вклад в фактические физические характеристики коробки. И именно поэтому машина, ответственная за этот сгиб, заслуживает такого же уровня проверки, как и сам картон.
Где на самом деле начинается прочность на сжатие
Прочность картонной коробки на сжатие часто рассматривается как нечто, полностью определяемое на бумажной фабрике, но этап фальцовки играет реальную и измеримую роль в том, будет ли эта потенциальная прочность сохранена или нарушена. Точно выполненный сгиб на станине, достаточно жёсткой, чтобы сохранять точность при непрерывной высокоскоростной работе, — вот что позволяет распределять нагрузку так, как картон был спроектирован её воспринимать. И это сочетание точности и жёсткости как раз и отличает хорошо спроектированную фальцевально-склеивающую машину для гофрокартона от машины, которая просто складывает картон.
Это стандарт, на котором мы строим наши фальцевальные секции: независимый сервопривод для точного, скоординированного выполнения линий сгиба в паре с термообработанной стальной станиной, созданной для сохранения жёсткости при длительных высокоскоростных прогонах. Как производитель, проектирующий и изготавливающий фальцевально-склеивающие машины для гофрокартона специально для производителей упаковки, которые зависят от стабильных показателей прочности на сжатие, мы подходим к каждой фальцевальной секции как к фактору, определяющему прочность готовой коробки, а не просто как к показателю скорости производства. Для производителей упаковки, где прочность на сжатие является реальным техническим требованием, а не желательным дополнением, мы рекомендуем более внимательно изучить конструкцию привода фальцовки и станины при сравнении фальцевально-склеивающих машин для гофрокартона, а не только заявленную скорость производства. Мы будем рады обсудить, как наши конструкция фальцовки и станины могут быть применены к вашим конкретным типам коробок и требованиям по прочности на сжатие. Обратитесь к нашей команде, и мы поможем вам оценить, что точность на самом деле означает для тех коробок, которые вы производите.
 Продукция



