


Um pedido de caixa de presente é rejeitado durante a inspeção final, e o motivo não tem nada a ver com resistência estrutural. Uma leve marca de cola aparece em um painel estampado a quente, ou uma linha de vinco rachou o revestimento o suficiente para captar a luz no ângulo errado. Em uma caixa de transporte padrão, qualquer um desses problemas provavelmente passaria despercebido. Em uma caixa de presente de alta qualidade, onde a superfície é a primeira impressão do produto, qualquer um deles geralmente é suficiente para reprovar o lote. Esta é a lacuna que separa a produção geral de caixas de papelão ondulado do trabalho com caixas de presente: a tolerância para imperfeições visíveis é quase zero, e essa tolerância percorre diretamente as seções de colagem e dobra de uma Dobradeira-Coladeira Automática de Alta Velocidad para Duas Peças.
De onde realmente vêm o sangramento de cola e a rachadura de vinco?
A maioria das configurações de coladeiras-dobradeiras é construída para caixas estruturais, onde a costura colada fica em uma superfície interna que nunca é vista depois que a caixa é montada. Um volume de cola fixo e um caminho de aplicação fixo funcionam bem nesse contexto, porque uma pequena quantidade de excesso de adesivo que passa pela costura não tem consequência visual. As caixas de presente invertem essa suposição. Painéis impressos, superfícies laminadas e acabamentos estampados a quente são frequentemente posicionados bem próximos à linha de cola, às vezes com a própria costura projetada para ser visível como parte do visual finalizado. Quando o volume ou o posicionamento da cola não são rigorosamente controlados, o adesivo que sangra mesmo que ligeiramente além da linha pretendida aparece diretamente em uma superfície que o cliente deve ver. Em uma caixa estrutural, essa mesma variação seria invisível. Em uma caixa de presente, geralmente é o único defeito que faz com que uma peça inteira seja rejeitada durante a inspeção.
O segundo problema está na seção de dobra e é específico dos materiais com os quais as caixas de presente geralmente são feitas. O estoque laminado, o papelão revestido com UV e os papéis de acabamento especial respondem à pressão de dobra de maneira diferente do papelão estrutural não revestido. Um mecanismo de dobra construído em torno de um ângulo fixo e uma configuração de pressão fixa lida com papel kraft ou test liner padrão sem dificuldade, mas a mesma configuração aplicada a uma superfície revestida ou laminada pode produzir uma linha de vinco esbranquiçada na dobra — às vezes chamada de rachadura de vinco — ou, em casos mais graves, uma fissura visível no próprio revestimento. Isso é parte do motivo pelo qual uma linha de produção que lida com pedidos de papelão ondulado padrão de forma confiável pode começar a produzir uma taxa de defeitos notavelmente maior no momento em que um pedido de caixa de presente com estoque revestido chega. O papelão não é estruturalmente mais fraco; é simplesmente mais sensível a um processo de dobra ajustado para um tipo diferente de material.
Controle mais rigoroso na linha de cola e na dobra
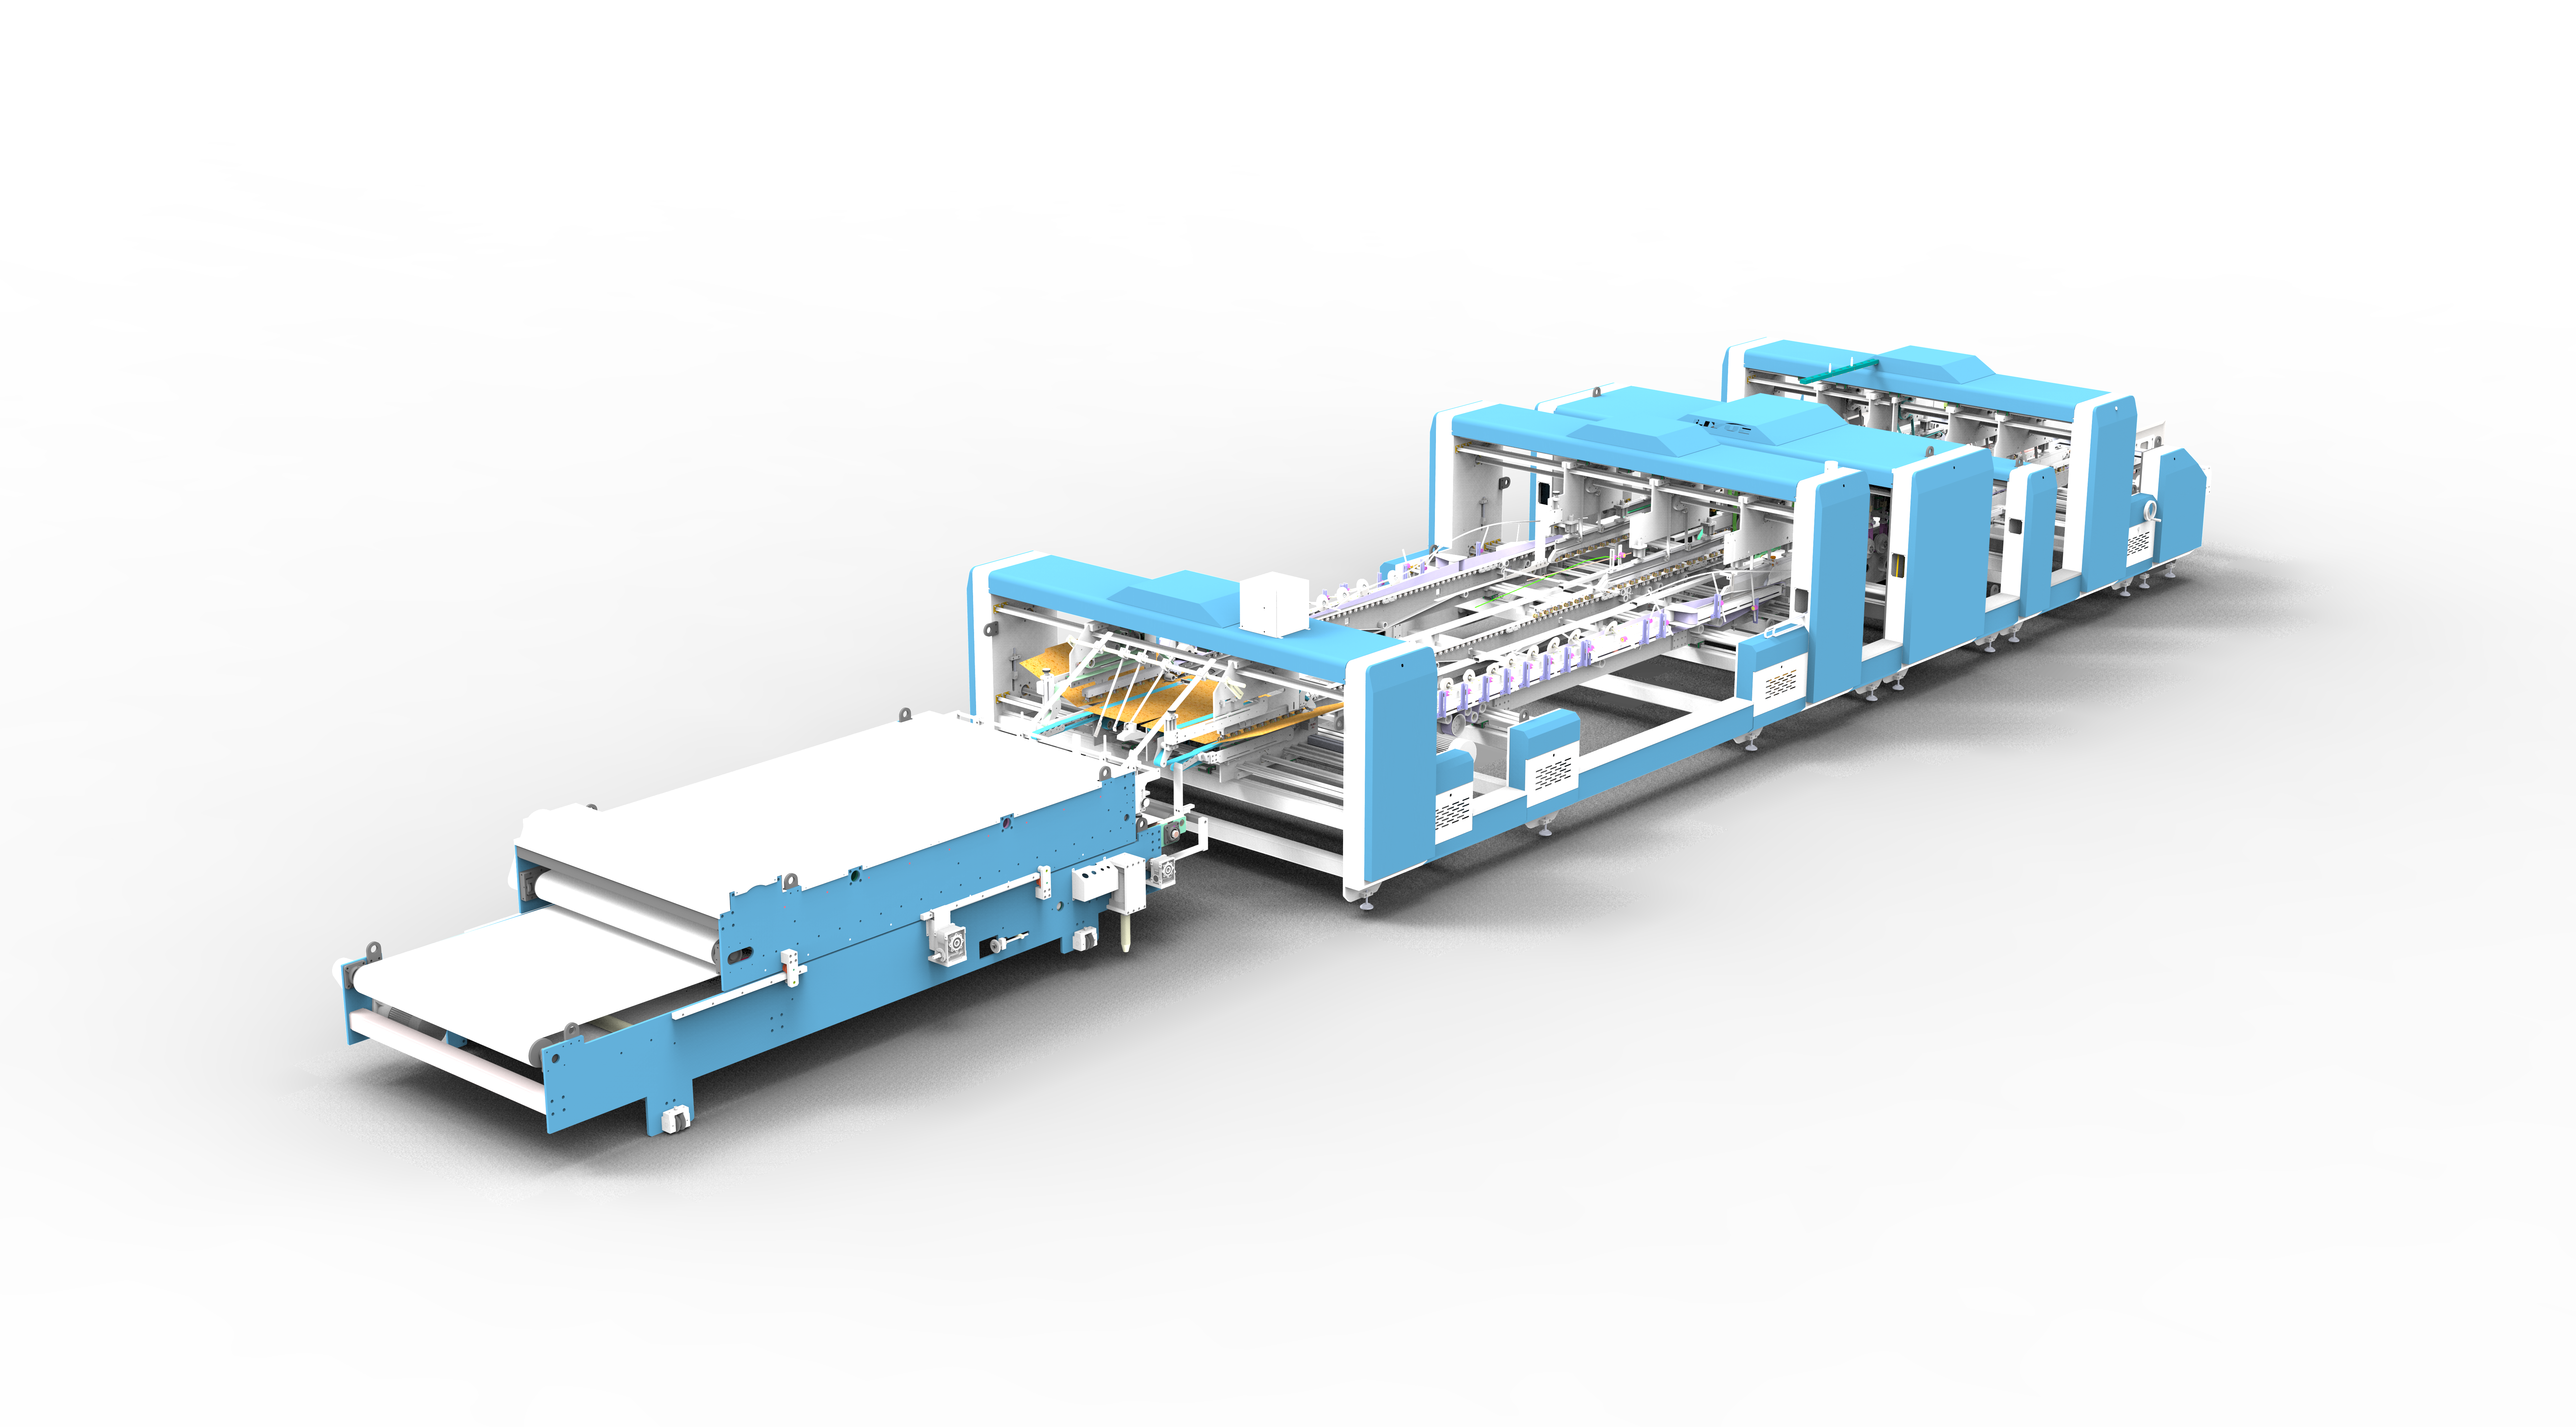
Projetamos as seções de colagem e dobra de nossas máquinas Dobradeira-Coladeira Automática de Alta Velocidad para Duas Peças, 2300 Dobradeira-Coladeira Automática de Duas Peças, LY2400 Dobradeira-Coladeira para Caixas de Uma Peça Totalmente Automática, 3500 Dobradeira-Coladeira de Estações Múltiplas para Duas Peças e 2600 Dobradeira-Coladeira Automática de Alta Velocidad para Duas Peças com essa lacuna específica entre produção estrutural e produção com superfície crítica em mente.
No lado da colagem, a colagem mecânica com rolo suporta métodos de imersão a quente e a frio, oferecendo um controle mais refinado sobre como o adesivo é aplicado, dependendo do material e do acabamento envolvidos. Um sistema de posicionamento secundário integrado à unidade de colagem aborda o problema de desvio do painel que geralmente faz com que o posicionamento da cola mude ligeiramente após a aplicação, que é uma das fontes mais comuns de adesivo aparecendo onde não deveria em um painel acabado. Essa é a combinação que permite que a máquina assuma trabalhos com costura visível com confiança: o sistema de rolos controla a quantidade de adesivo aplicada, e o posicionamento secundário o mantém lá quando o painel se move para a dobra. Para pedidos em que o controle ainda mais rigoroso sobre o caminho e o volume da cola é importante, uma configuração opcional de colagem por spray está disponível, estendendo a faixa de precisão além do que a colagem com rolo sozinha pode oferecer em superfícies especialmente sensíveis — dando às plantas uma opção genuína para painéis estampados a quente e laminados, em vez de um improviso emprestado da produção estrutural.
No lado da dobra, as correias de deflexão esquerda e direita usam ajuste de velocidade sem etapas, com uma configuração de motor servo disponível para controle mais fino. Em vez de passar cada material pelo mesmo ritmo de dobra fixo, isso permite que a força e o tempo de dobra sejam ajustados de acordo com a espessura do papelão e o tratamento da superfície, que é a resposta direta para o problema de rachadura de vinco descrito acima. Um painel laminado ou revestido pode ser dobrado em uma configuração adequada para aquele material, em vez de ser processado com os mesmos parâmetros usados para papelão estrutural não revestido — que é precisamente o que separa uma máquina que pode ser ajustada para trabalhos com caixas de presente daquela que só pode processar estoque de papelão ondulado padrão de forma confiável.
Para uma planta que tenta rastrear um defeito até sua origem, a localização e o padrão da falha geralmente são o indicador mais rápido de qual seção precisa de ajuste. Defeitos relacionados à cola tendem a aparecer como descoloração ou uma linha elevada ao longo ou perto da própria costura, muitas vezes visíveis apenas de certos ângulos sob luz. Defeitos relacionados à dobra aparecem especificamente na linha de vinco e seguem todo o comprimento da dobra, aparecendo como um traço mais claro em um acabamento revestido ou, em casos mais pronunciados, uma fina fissura visível. Como esses dois tipos de defeito vêm de diferentes estágios do processo, corrigir um não resolverá o outro, e é por isso que identificar em qual categoria um determinado defeito se enquadra é importante antes de ajustar as configurações da máquina.
Uma máquina, uma gama mais ampla de configurações
Vale a pena notar que este nível de ajustabilidade não é um modo separado reservado apenas para a produção de caixas de presente — são as mesmas seções de colagem e dobra usadas em toda a gama de pedidos de uma planta, com configurações que podem ser ajustadas para cima ou para baixo, dependendo do que um determinado trabalho exige. Uma planta que processa principalmente caixas estruturais não perde produtividade por ter essa faixa de controle disponível; ela simplesmente usa uma porção mais ampla dessa faixa quando um pedido de caixa de presente ou acabamento especial chega. Essa é a vantagem prática de construir essa precisão na máquina desde o início, em vez de tratá-la como um complemento especializado: a mesma linha de produção que processa caixas de transporte padrão durante toda a semana pode assumir um pedido de caixa de presente revestida e estampada a quente sem ser reconfigurada em um equipamento diferente. Essa flexibilidade é importante na prática, já que poucas plantas trabalham exclusivamente com produtos de alto padrão, e a alternância entre pedidos estruturais e com superfície crítica na mesma linha é comum — e é exatamente o tipo de alternância para a qual este equipamento foi construído para suportar.
Nada disso elimina a necessidade de configuração e monitoramento cuidadosos em uma determinada execução. A pressão ajustável e a precisão da colagem reduzem as condições que levam a defeitos visíveis, mas alcançar um resultado consistentemente limpo em materiais sensíveis ainda depende de configurar a máquina adequadamente para o papelão e o acabamento específicos em uso, e verificar a produção inicial antes que um lote inteiro seja comprometido. O que o equipamento fornece é a gama de controle necessária para tornar esse tipo de ajuste fino possível em primeiro lugar, em vez de forçar cada material através de um conjunto fixo de parâmetros.
De caixas estruturais a caixas prontas para apresentação
Os defeitos que fazem com que uma caixa de presente seja rejeitada raramente vêm de uma fraqueza estrutural — eles vêm de um posicionamento da cola que não era suficientemente preciso para uma costura visível, ou de uma pressão de dobra que não era adequada para uma superfície revestida. Abordar ambos diretamente, através de colagem controlada com posicionamento secundário e força de dobra ajustável para materiais sensíveis, geralmente reduz o tipo de defeitos de nível de superfície que as configurações de produção padrão tendem a perder até que um lote já esteja na inspeção. Este é o padrão ao qual submetemos nossas próprias seções de colagem e dobra: não apenas atender aos requisitos estruturais que toda caixa de papelão ondulado precisa, mas resistir ao escrutínio visual mais próximo que as caixas de presente e embalagens de apresentação exigem.
Como fabricante de máquinas Dobradeira-Coladeira para papelão ondulado, construímos nossas seções de colagem e dobra para cobrir essa faixa, desde caixas estruturais até estoque de caixas de presente revestido, laminado e com acabamento em folha metálica, com base no feedback de plantas que produzem em ambas as categorias. Essa faixa é o que permite que nosso equipamento transite entre caixas de transporte do dia a dia e embalagens de apresentação de maior escrutínio sem uma linha de produção separada para cada uma. Se a sua linha está enfrentando defeitos de superfície em pedidos de caixas de presente ou acabamentos especiais, nossa equipe técnica pode revisar seus tipos de material e requisitos de acabamento e ajudar a identificar os ajustes de configuração com maior probabilidade de reduzi-los.
 Produtos



