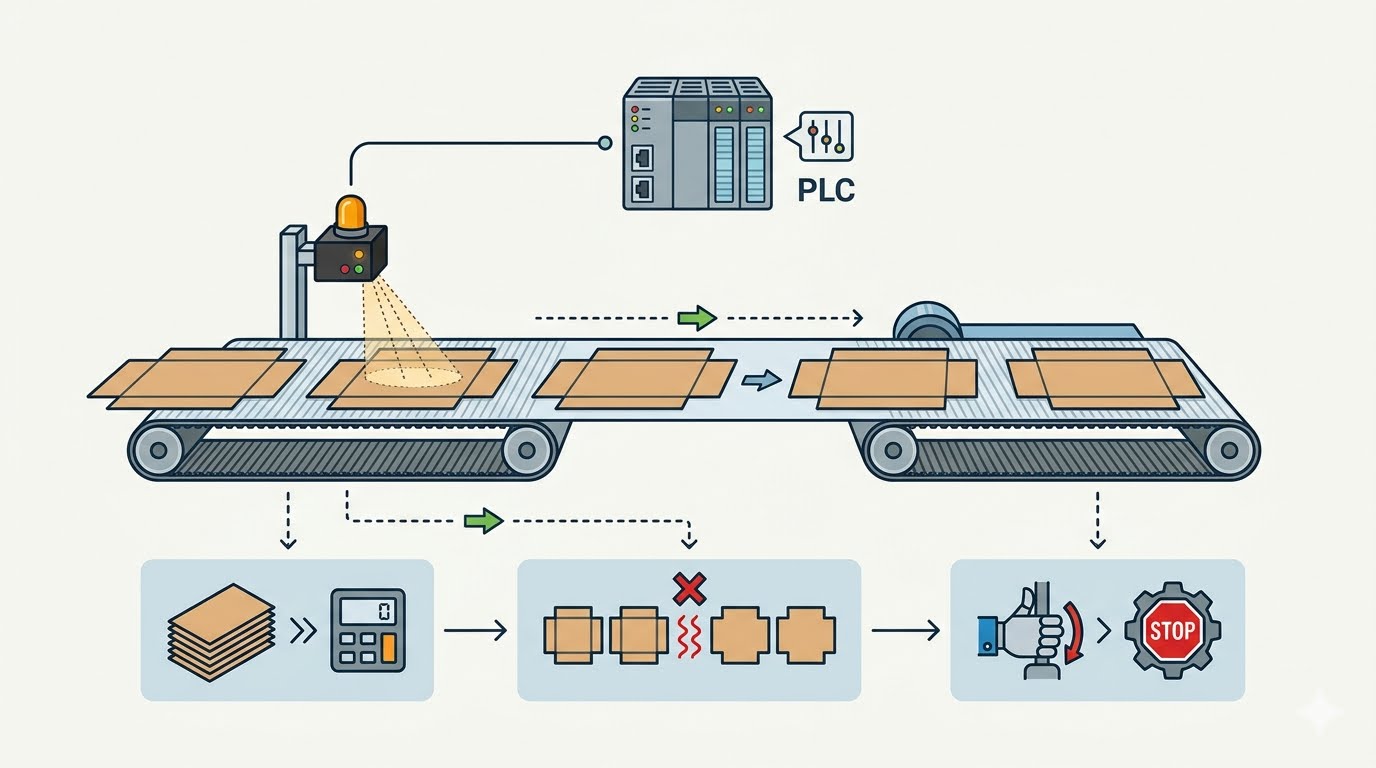
Uma dobadeira-coladeira de duas peças é composta por seis seções funcionais: alimentação, colagem, dobra, batimento, transporte e emenda. Cada seção executa uma tarefa específica no processo de formação de caixas, mas sua operação deve permanecer perfeitamente coordenada com as demais. A quadratura consistente das caixas, o alinhamento preciso das juntas e a resistência confiável das emendas dependem não apenas do desempenho individual de cada seção, mas também de quão eficazmente toda a máquina opera como um sistema integrado.
Lacunas de coordenação em dobadeiras-coladeiras convencionais
Uma máquina de duas peças forma uma caixa grande a partir de duas folhas de papelão ondulado. Cada folha é alimentada, colada e dobrada, e as duas são então emendadas e prensadas para formar uma única caixa. Cada etapa herda a posição da folha da etapa anterior, de modo que um pequeno erro no início da linha raramente permanece pequeno. Muitas máquinas convencionais acionam várias seções por meio de transmissões compartilhadas, o que significa que velocidade e sincronismo só podem ser ajustados em grupo. Um leve desvio na seção de alimentação, portanto, propaga-se até as etapas de dobra e emenda, manifestando-se como caixas tortas ou juntas desalinhadas. O ajuste manual é outra fraqueza crítica. Em modelos antigos, os operadores configuram guias, correias e seções de pressão uma a uma — assim, qualquer alteração no tamanho da caixa depende fortemente da experiência individual e demanda tempo considerável. Estruturas leves e rolamentos de menor qualidade agravam o problema de forma mais lenta: após longos períodos de operação contínua, as relações posicionais entre as seções se afrouxam, e configurações precisas pela manhã já não se mantêm ao final do turno.
Componentes centrais que mantêm as seis seções sincronizadas
Nossa dobadeira-coladeira de duas peças resolve o desafio da coordenação no nível dos acionamentos e da estrutura mecânica. Cada seção funcional possui seu próprio motor, com acionamento por servo-motores e controle por CLP que equaliza as velocidades ao longo da linha. Qualquer seção pode ser ajustada independentemente, sem interferir nas demais, mas a linha continua operando como um único processo sincronizado. Os painéis laterais são fabricados em aço espesso, tratado termicamente (têmpera e revenimento), o que reduz significativamente vibrações e deformações sob operação contínua. Guias lineares e rolamentos de marca reconhecida garantem que as partes ajustáveis retornem com precisão às suas posições pré-configuradas mesmo após múltiplas trocas de tamanho. Sensores fotoelétricos e uma tela sensível ao toque centralizada completam essa arquitetura, pois concentram a detecção de posição e a definição de parâmetros em um único local. Nenhum desses componentes é notável isoladamente — mas, combinados, fornecem às seis seções independentes uma base comum estável e robusta.
Seções de alimentação, colagem e dobra
A seção de alimentação define a posição inicial de todo o processo subsequente. Nossa solução utiliza um alimentador por fricção com acionamento servo independente, cujas abas laterais se ajustam automaticamente à largura total da folha. Um suporte traseiro retrátil estabiliza a pilha de folhas em formatos de caixas maiores, enquanto uma função de sucção a ar auxilia na alimentação de folhas duplas — recurso essencial para blanks alongados ou estreitos, que tendem a desviar quando a pilha não é adequadamente suportada. Uma folha que entra reta é muito mais fácil de dobrar e emendar com precisão posteriormente. A seção de colagem aplica o adesivo por meio de rolos mecânicos. O operador pode escolher entre imersão quente ou fria, conforme o tipo de papelão ondulado e o sistema adesivo utilizado; um sistema de pulverização de cola também está disponível como opção. Como a cola é aplicada enquanto a folha ainda está em sua posição original, sua colocação permanece consistente com o alinhamento da seção de alimentação.
A seção de dobra realiza a segunda e a quarta dobras, fechando-as em 180 graus. Ela é acionada por um motor independente, e as correias esquerda e direita operam com ajuste contínuo de velocidade. Uma configuração com servo-motores está disponível para clientes que exigem controle ainda mais refinado. Para papéis ondulados grossos ou de dupla parede, isso permite que a dobra se desenvolva gradualmente e em sincronia com a velocidade de alimentação — evitando forçá-la a uma taxa fixa. O resultado é uma vinculação limpa, com menos fissuração ao longo da linha de vinco. Além disso, a seção foi projetada para desmontagem rápida, de modo que a manutenção preventiva não exija a remoção de grandes componentes da máquina.
Seções de emenda, transporte e batimento
A seção de emenda é onde duas folhas dobradas se transformam em uma única caixa — e onde a quadratura da caixa é definida em grande parte. Suas placas-guia empregam uma estrutura multicamada com ajuste por parafuso-fuso. O ajuste elétrico combinado com função de memória permite aos operadores recuperar configurações salvas para caixas repetidas, eliminando a necessidade de medições e alinhamentos manuais a cada nova produção. Transportadores de correia plana, cada um acionado por seu próprio servo-motor, avançam as folhas, enquanto roletes de pressão mantêm o papel plano e reduzem o ruído operacional. Um dispositivo fotoelétrico verifica a posição exata da folha antes da união das duas peças. Na boca de emenda, uma aplicação dupla — quente e fria — garante uma junta mais firme. Para caixas grandes ou destinadas a conteúdos pesados, essa combinação de posicionamento preciso e aderência segura protege integralmente a resistência da emenda.
A seção de transporte mantém a caixa sob pressão controlada enquanto o adesivo cura. É acionada por motor e opera tanto em modo manual quanto em modo automático de acompanhamento, que ajusta dinamicamente a velocidade conforme o comprimento da caixa. A seção superior de transporte com pressão possui seu próprio motor e movimenta-se para frente e para trás automaticamente, adaptando-se ao tamanho da caixa; regulagem pneumática opcional permite ajustar finamente a pressão — assim, caixas leves e pesadas não compartilham a mesma configuração. A seção de batimento finaliza o ciclo. Seus pallets superior e inferior — também chamados de placas-guia — são acionados separadamente por motores, permitindo ajuste rápido do comprimento. O empilhamento é ordenado, e um sistema automático de tensão de correias mantém a tração constante ao longo do tempo. As caixas finalizadas saem da máquina em pilhas bem organizadas, facilitando o manuseio nas etapas posteriores de embalagem e carregamento.
Operação sincronizada das seis seções
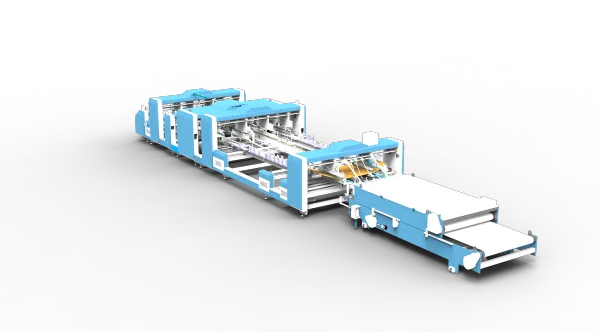
As seis seções de nossa máquina foram projetadas para operar como uma única linha de produção coordenada. Os acionamentos independentes permitem ajustes individuais em cada seção, enquanto o controle centralizado mantém todo o processo sincronizado. Na produção diária, isso contribui para reduzir o tempo de troca entre diferentes tamanhos de caixas, manter a qualidade consistente em longas séries e simplificar a manutenção, tornando mais fácil identificar a origem de eventuais problemas. Como fabricante, realizamos integralmente o projeto e a montagem da máquina internamente, o que nos dá flexibilidade para configurar o equipamento conforme diferentes formatos de caixas, classes de papelão ondulado e requisitos produtivos específicos.
Desde blanks longos de papelão ondulado até estruturas complexas de caixas de duas peças, nossa máquina pode ser configurada para se adaptar exatamente ao fluxo de trabalho da sua fábrica — ajudando a transformar exigências complexas de dobragem e colagem em um processo produtivo mais controlado, confiável e eficiente.
 Cenários de Aplicação