


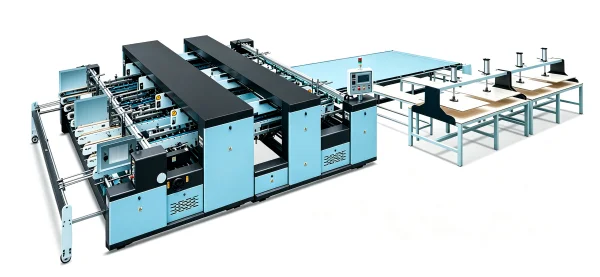
A resistência de uma caixa colada depende exatamente de onde a cola é aplicada. Uma linha de cola posicionada apenas alguns milímetros fora do local previsto pode deixar parte da aba sem aderência ou extrapolar a borda do papelão ondulado. A colagem precisa exige que a folha esteja corretamente posicionada ao chegar à estação de colagem — porém, um ajuste feito na alimentadora nem sempre se mantém estável nas seções subsequentes. Na nossa LY2600 Dobradeira-coladeira de duas peças semiautomática flexível eficiente, confiável e de alta velocidade, um sistema de dupla colagem montado lateralmente na máquina fornece à folha um segundo referencial de posicionamento exatamente na etapa de colagem.
Por que as linhas de cola desviam mesmo após uma alimentação precisa
Uma folha muda de posição mais de uma vez ao percorrer uma coladeira-dobradeira. Ela é separada da pilha, transportada por correias, guiada em direção à seção de dobramento e, por fim, levada à estação de colagem. Cada uma dessas etapas pode introduzir um pequeno deslocamento. Isoladamente, esses deslocamentos são mínimos, mas se acumulam — de modo que a folha que chega aos rolos de cola pode estar ligeiramente desalinhada em relação à posição em que saiu da alimentadora.
Muitos arranjos convencionais de colagem dependem de um único referencial de posicionamento, definido no início da linha. Se a folha se mover posteriormente, a unidade de colagem não possui meios independentes de correção. Assim, a cola é aplicada onde a folha *está*, e não necessariamente onde a aba *deve estar*. O estado do papelão agrava o problema: folhas levemente empenadas, correias desgastadas e variações na espessura do material afetam diretamente o rastreamento da folha dentro da máquina.
As consequências aparecem na caixa finalizada: as linhas de cola podem ficar mais próximas de uma borda da aba do que da outra; a largura da área colada pode variar ao longo da junta; algumas seções recebem pouca cola, enquanto outras recebem excesso. Caixas com juntas fracas ou irregulares exigem retrabalho ou são descartadas, e a cola é desperdiçada quando extravasa a aba. Operadores frequentemente respondem ajustando repetidamente a posição da cola durante a produção — o que interrompe o fluxo e aumenta a dependência do julgamento individual.
Onde a precisão da aplicação da cola é mais crítica, conforme o tipo de caixa
Diferentes aplicações de caixas impõem exigências distintas à junta colada. Caixas para e-commerce e encomendas são embarcadas em volumes muito altos e manuseadas repetidamente — desde o preenchimento até a classificação e entrega final. Uma junta parcialmente colada pode se abrir sob esse manuseio, causando danos ao conteúdo e devoluções. Para essas caixas, a colocação consistente da cola contribui diretamente para que a caixa permaneça fechada ao longo de toda a cadeia de suprimentos.
Caixas para grandes eletrodomésticos e móveis carregam conteúdos mais pesados e costumam ser empilhadas em armazéns e caminhões. A aba colada suporta parte dessa carga. Se a linha de cola se desviar da posição projetada, a área efetivamente colada reduz-se justamente no ponto de maior tensão — comprometendo a integridade estrutural. Uma linha de cola uniforme garante distribuição equilibrada da carga ao longo da junta — e essa exigência torna-se ainda mais crítica à medida que a caixa aumenta de tamanho e peso.
Caixas externas para alimentos e produtos de consumo são avaliadas tanto pela aparência quanto pela resistência mecânica. A cola que exsuda pela junta ou deixa marcas visíveis no papelão ondulado transmite má impressão sobre o produto interno, e compradores podem rejeitar caixas com defeitos evidentes. Esses clientes exigem uma máquina capaz de manter a cola estritamente dentro da aba e garantir juntas limpas em toda a extensão da produção.
Como funciona o sistema de dupla colagem montado lateralmente
A seção de colagem da nossa máquina utiliza colagem mecânica por rolos, com dois conjuntos independentes de cilindros de cola e cola quente/fria. Ambos os conjuntos são compatíveis com colagem a quente e a frio, permitindo que o operador escolha o método ideal conforme o tipo de papelão ondulado e a cola utilizada; além disso, um sistema de pulverização de cola pode ser adicionado como opção. O sistema de dupla colagem é instalado lateralmente na máquina — um arranjo projetado especificamente para oferecer um segundo posicionamento preciso da folha durante a colagem, complementando e refinando o alinhamento inicial estabelecido na alimentadora.
A lógica é direta: o primeiro posicionamento ocorre na alimentação e alinhamento da folha. Um segundo referencial na etapa de colagem permite localizar novamente a folha *imediatamente antes* da aplicação da cola — reduzindo assim a diferença entre onde ela foi inicialmente ajustada e onde realmente está. Como a cola é aplicada *somente após* esse segundo referencial, a linha de cola torna-se menos dependente dos pequenos deslocamentos ocorridos anteriormente no percurso da folha. O resultado é uma linha de cola que acompanha com muito maior fidelidade a posição exata da aba.
O mesmo princípio se aplica à seção de emenda (splicing), onde a interface de costura utiliza uma dupla camada térmica e fria para reforçar a ligação. Um sensor fotoelétrico guia os cilindros para garantir que a emenda seja realizada exatamente no ponto previsto, e esferas de aço revestidas com plástico pressionam o papelão, aumentando a resistência da junta e reduzindo ruído. Esses recursos continuam o trabalho de posicionamento iniciado nos rolos de cola e ajudam a manter a precisão estabelecida na etapa de colagem.
Nenhum sistema de colagem elimina todas as fontes de variação. Folhas fortemente empenadas, papelão ondulado armazenado em condições inadequadas ou colas incompatíveis com o substrato continuarão afetando os resultados. O sistema de dupla colagem montado lateralmente reduz especificamente *uma* fonte de erro: o deslocamento entre alimentação e colagem. Contudo, um manuseio adequado do papelão e a seleção correta da cola continuam sendo elementos fundamentais para uma produção confiável.
Aplicação consistente de cola na produção diária
Manter a cola estritamente dentro da junta projetada ajuda a controlar seu consumo e reduz a necessidade de ajustes contínuos durante a produção. A aplicação consistente também garante aderência uniforme em todo o lote — seja com cola quente ou fria. A configuração ideal depende do tipo de papelão, das propriedades da cola e dos requisitos específicos da junta em cada tipo de caixa.
Fabricamos nossa LY2600 Dobradeira-coladeira de duas peças semiautomática flexível eficiente, confiável e de alta velocidade em nossa própria fábrica, com o sistema de colagem projetado tendo em vista as reais necessidades práticas da produção de caixas. Ao compreendermos os materiais que você processa e os resultados de aderência esperados, podemos discutir uma configuração de máquina totalmente adaptada ao seu processo produtivo.
 Cenários de Aplicação






