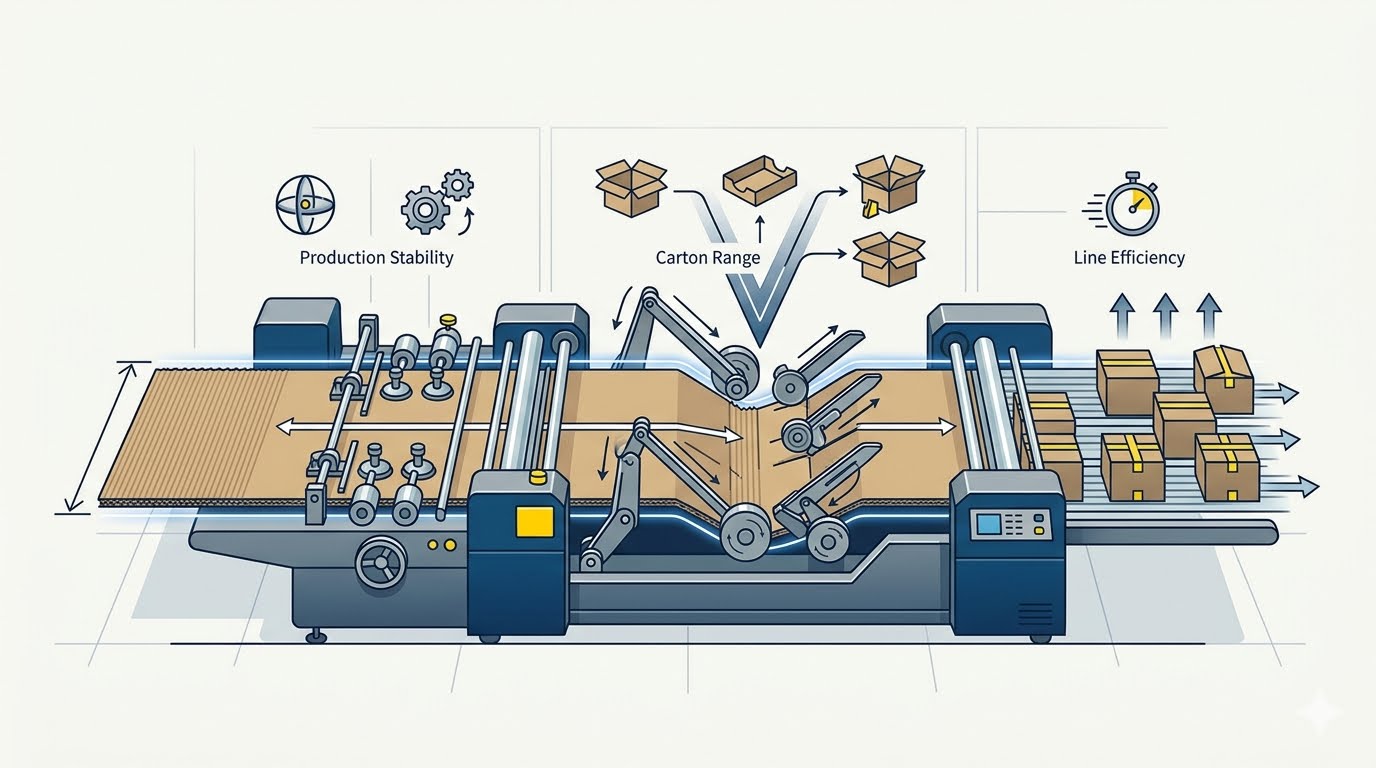
Uma dobreadora-coladeira só pode dobrar e colar uma caixa com tanta precisão quanto receber a chapa. O alimentador fixa a posição de cada folha antes que ela entre nas seções de dobragem, colagem e costura; assim, um pequeno desvio lateral no início se propaga até a caixa finalizada. O deslocamento das folhas é, portanto, uma causa comum de dobras tortas e abas de cola desiguais. Em nossa dobreadora-coladeira semiautomática LY2600 Dobradeira-coladeira de duas peças semiautomática flexível eficiente, confiável e de alta velocidade, um sistema de alimentação por sucção em vórtice descendente mantém a chapa pressionada contra as correias e auxilia seu deslocamento em linha reta.
Por que as folhas se deslocam e quais são os custos do deslocamento para a caixa finalizada
O deslocamento raramente tem uma única causa. Na maioria das fábricas, diversos fatores menores atuam em conjunto. O atrito entre a chapa e as correias alimentadoras raramente é perfeitamente uniforme, e as correias perdem aderência à medida que desgastam. O pó proveniente do cartão canelado acumula-se nas superfícies das correias e reduz a tração. Chapas que absorveram umidade ou foram armazenadas sob carga frequentemente chegam levemente empenadas, e uma folha empenada se levanta nas bordas, afastando-se da correia. Alimentadores convencionais que dependem principalmente do peso próprio da folha têm meios limitados de resistir a esses efeitos — especialmente com chapas grandes ou finas.
As consequências aparecem rapidamente no produto finalizado. Uma folha que entra na máquina em ângulo ligeiro gera uma linha de dobra não paralela à borda da chapa. A aba de cola, então, varia em largura ao longo do seu comprimento, e a caixa montada não fica quadrada. Em casos mais graves, a folha engancha em um guia e provoca uma obstrução que interrompe a linha de produção.
Os custos indiretos são tão relevantes quanto os defeitos visíveis. Caixas que não atendem às especificações devem ser retrabalhadas ou descartadas, e os operadores gastam tempo parando a máquina para realinhar as folhas. Cada interrupção reduz a produtividade efetiva, e esse efeito é ainda mais acentuado em tiragens longas, onde pequenos ajustes se acumulam ao longo do turno. Tratar o deslocamento como um problema de alimentação — e não como um problema de ajuste a jusante — resolve-o na sua origem.
Setores de embalagem em que o alinhamento das folhas é mais crítico
As dobroadoras-coladeiras atendem quase todos os segmentos da embalagem em cartão canelado, mas a tolerância ao desalinhamento varia entre eles. As caixas para e-commerce e encomendas são produzidas em grande volume e em diversos tamanhos. Essas caixas frequentemente passam por linhas automáticas de montagem e vedação de caixas nos centros de distribuição dos clientes, e uma caixa não quadrada pode hesitar ou entupir nesse equipamento. A quadratura consistente na dobreadora-coladeira ajuda a prevenir essas paradas ao longo da cadeia de suprimentos.
Caixas grandes para eletrodomésticos e móveis apresentam um desafio distinto. As chapas são volumosas, e uma folha desse porte tem maior tendência a oscilar ou torcer-se ao longo do percurso de alimentação. A aba de cola dessas caixas suporta carga real durante o empilhamento e o transporte; assim, uma aba mais estreita do que o previsto em um lado enfraquece justamente a junta onde a resistência é mais necessária. O posicionamento preciso no alimentador garante uma junta colada mais forte e uniforme.
Caixas externas para alimentos e produtos de consumo são avaliadas tanto pela aparência quanto pela resistência. Compradores varejistas e distribuidores percebem dobras desalinhadas e linhas de cola irregulares, e esses defeitos podem resultar em entregas rejeitadas ou reclamações de qualidade. Fábricas que atendem esses clientes precisam de uma máquina cujo sistema de alimentação permaneça estável em tiragens prolongadas, pois a consistência visual depende de cada folha entrar na máquina exatamente na mesma posição.
Como a sucção em vórtice descendente mantém a chapa sobre as correias
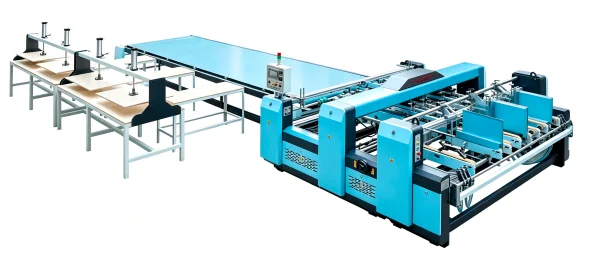
A seção de alimentação de nossa dobreadora-coladeira semiautomática LY2600 combina uma estrutura de sucção descendente com uma bomba de sucção em vórtice. Sob as correias, a bomba gera uma força de retenção constante que atrai a chapa contra a superfície das correias. A folha permanece em contato com as correias ao longo de toda a sua largura, em vez de repousar apenas sob seu próprio peso. O levantamento nas bordas é reduzido, e a chapa tem menor probabilidade de deslizar lateralmente quando as correias aceleram ou quando a folha encontra um guia.
A sucção funciona em conjunto com o arranjo das correias. Oito correias alimentadoras largas de borracha transportam a chapa, acionadas por dois motores servo independentes. Como o acionamento é controlado por servo, a velocidade das correias permanece constante em toda a máquina, e a folha avança em ritmo uniforme. A sucção fornece a aderência, enquanto o acionamento por servo garante o movimento uniforme. Nenhum dos dois, isoladamente, ofereceria a mesma estabilidade — pois uma forte retenção em correias com movimento irregular ainda distorceria a trajetória da folha.
Essa combinação foi projetada para melhorar a precisão e a eficiência da saída de papel e evitar a geração de folhas descartadas durante a alimentação. A seção de alimentação também inclui duas posições de empilhamento de papelão, ajustáveis ao tamanho da chapa, e quatro facas alimentadoras cujo comprimento assimétrico pode ser configurado conforme a amostra real. Esses recursos permitem que o operador prepare a próxima pilha enquanto a atual está sendo alimentada e garantem a separação precisa de cada folha da pilha.
A sucção possui limites. Ela melhora a aderência da chapa, mas não corrige totalmente uma folha fortemente empenada ou uma pilha mal armazenada. O manuseio adequado das chapas e o empilhamento racional continuam sendo parte integrante de uma produção confiável. O que o sistema de sucção em vórtice oferece é um ponto de partida mais estável, de modo que os ajustes feitos pelo operador trabalhem *com* a folha — e não *contra* ela. A jusante, os guias ajustáveis eletronicamente e as correias acionadas por servo na seção de emenda continuam essa mesma lógica de posicionamento controlado e repetível, embora a etapa de alimentação permaneça o local onde o deslocamento é mais eficazmente resolvido.
O que uma alimentação mais estável entrega na produção diária
Para caixas de e-commerce e encomendas, uma alimentação mais estável se traduz em caixas com quadratura mais consistente. Essa consistência favorece a passagem suave pelas máquinas automáticas de montagem e vedação de caixas a jusante e reduz a probabilidade de paradas causadas por caixas irregulares. Fábricas que atendem clientes de alto volume conseguem operar por períodos mais longos sem pausas para realinhar folhas, protegendo assim a produtividade nos períodos de pico.
Para caixas grandes de eletrodomésticos e móveis, a combinação de sucção e correias independentes acionadas por servo ajuda chapas volumosas a manterem uma trajetória reta. A aba de cola é posicionada exatamente onde deveria estar, e a junta colada torna-se mais uniforme ao longo de seu comprimento. Essa junta suporta melhor as cargas de empilhamento e manuseio a que essas caixas estão submetidas, e a caixa assume sua forma com menos irregularidades visíveis.
Para caixas de alimentos e produtos de consumo, a entrada consistente de cada folha garante dobras e linhas de cola com aparência uniforme — da primeira à última caixa. A redução de retrabalho e de caixas rejeitadas também diminui o desperdício de material, o que é fundamental em um setor em que o papelão representa um custo significativo.
Projetamos e fabricamos nossa dobreadora-coladeira semiautomática LY2600 em nossa própria fábrica, com desenvolvimento respaldado por certificação CE e certificados de patentes chinesas. Nossas máquinas operam para clientes em diversas regiões, processando uma ampla variedade de tamanhos de chapa e estilos de caixa. Se o deslocamento das folhas está afetando sua produção, nossa equipe pode analisar juntamente com você suas especificações de chapa, tipos de caixa e layout da fábrica, discutindo como o sistema de alimentação por sucção em vórtice descendente da nossa máquina pode atender às suas necessidades específicas.
 Cenários de Aplicação