


A resistência à compressão de caixas de papelão geralmente é discutida em termos de gramatura do papel, perfil de onda e peso do papel, mas a precisão de dobra desempenha um papel igualmente importante que recebe muito menos atenção. Mesmo pequenos desvios no ângulo de dobra ou na consistência do vinco podem ser amplificados quando uma caixa é empilhada a várias camadas de altura ou submetida à pressão do transporte, e o resultado aparece não como uma falha de material, mas como uma falha estrutural — a caixa cede exatamente onde a linha de dobra estava ligeiramente fora do esperado. Como fabricante de coladeira-dobradeira para papelão ondulado, vemos essa conexão se manifestar constantemente na forma como nossas máquinas são projetadas e avaliadas.
A Física por Trás de uma Linha de Vinco
A capacidade de uma caixa de resistir à compressão depende fortemente da estrutura da onda suportar a carga de forma uniforme e vertical ao longo de cada linha de dobra. Quando a seção de dobra de uma coladeira-dobradeira para papelão ondulado carece de precisão ou responde com qualquer atraso, os ângulos de dobra se desviam e as linhas de vinco se tornam irregulares, criando um ponto de concentração de tensão exatamente no canto onde ocorreu o desvio. Sob teste de compressão, ou simplesmente durante o empilhamento real, esse canto é tipicamente o primeiro lugar onde uma caixa começa a deformar ou colapsar — não porque o papelão em si era fraco, mas porque a dobra redirecionou a carga de uma forma que a estrutura não foi projetada para suportar.
Um segundo problema intimamente relacionado aparece em máquinas que dependem de um único motor acionando múltiplas linhas de dobra através de ligação mecânica. Sincronizar várias ações de dobra a partir de uma única fonte de energia compartilhada é difícil, e isso se torna mais evidente em estilos de caixa que exigem múltiplas linhas de dobra, como designs que usam uma dobra combinada de 180 graus. Pequenas diferenças de tempo ou posição entre cada linha de dobra tendem a se acumular em vez de se cancelar, de modo que, quando todas as dobras são concluídas, as quatro paredes da caixa acabada suportam a carga de forma desigual. A caixa pode parecer corretamente dobrada, mas seu desempenho real de compressão fica aquém do que a especificação do papelão suportaria de outra forma.
Um contribuinte menos óbvio é a vibração da estrutura durante a dobra em alta velocidade. Se a estrutura de uma coladeira-dobradeira para papelão ondulado não for rígida o suficiente para absorver as forças geradas por ciclos contínuos de dobra rápida, essa vibração pode interferir na consistência do vinco, mesmo quando o acionamento de dobra está funcionando corretamente — a linha de dobra acaba sendo ligeiramente diferente de um ciclo para o outro, simplesmente porque a máquina por baixo não está parada.
Projetando a Dobra, Não Apenas Executando-a
Tratamos a precisão da linha de dobra como uma questão de engenharia estrutural, em vez de uma simples ação mecânica, porque a conexão entre precisão de dobra e resistência da caixa acabada é bem estabelecida na forma como o papelão ondulado realmente suporta carga. Este é um dos princípios fundamentais de design por trás de cada coladeira-dobradeira para papelão ondulado que construímos.
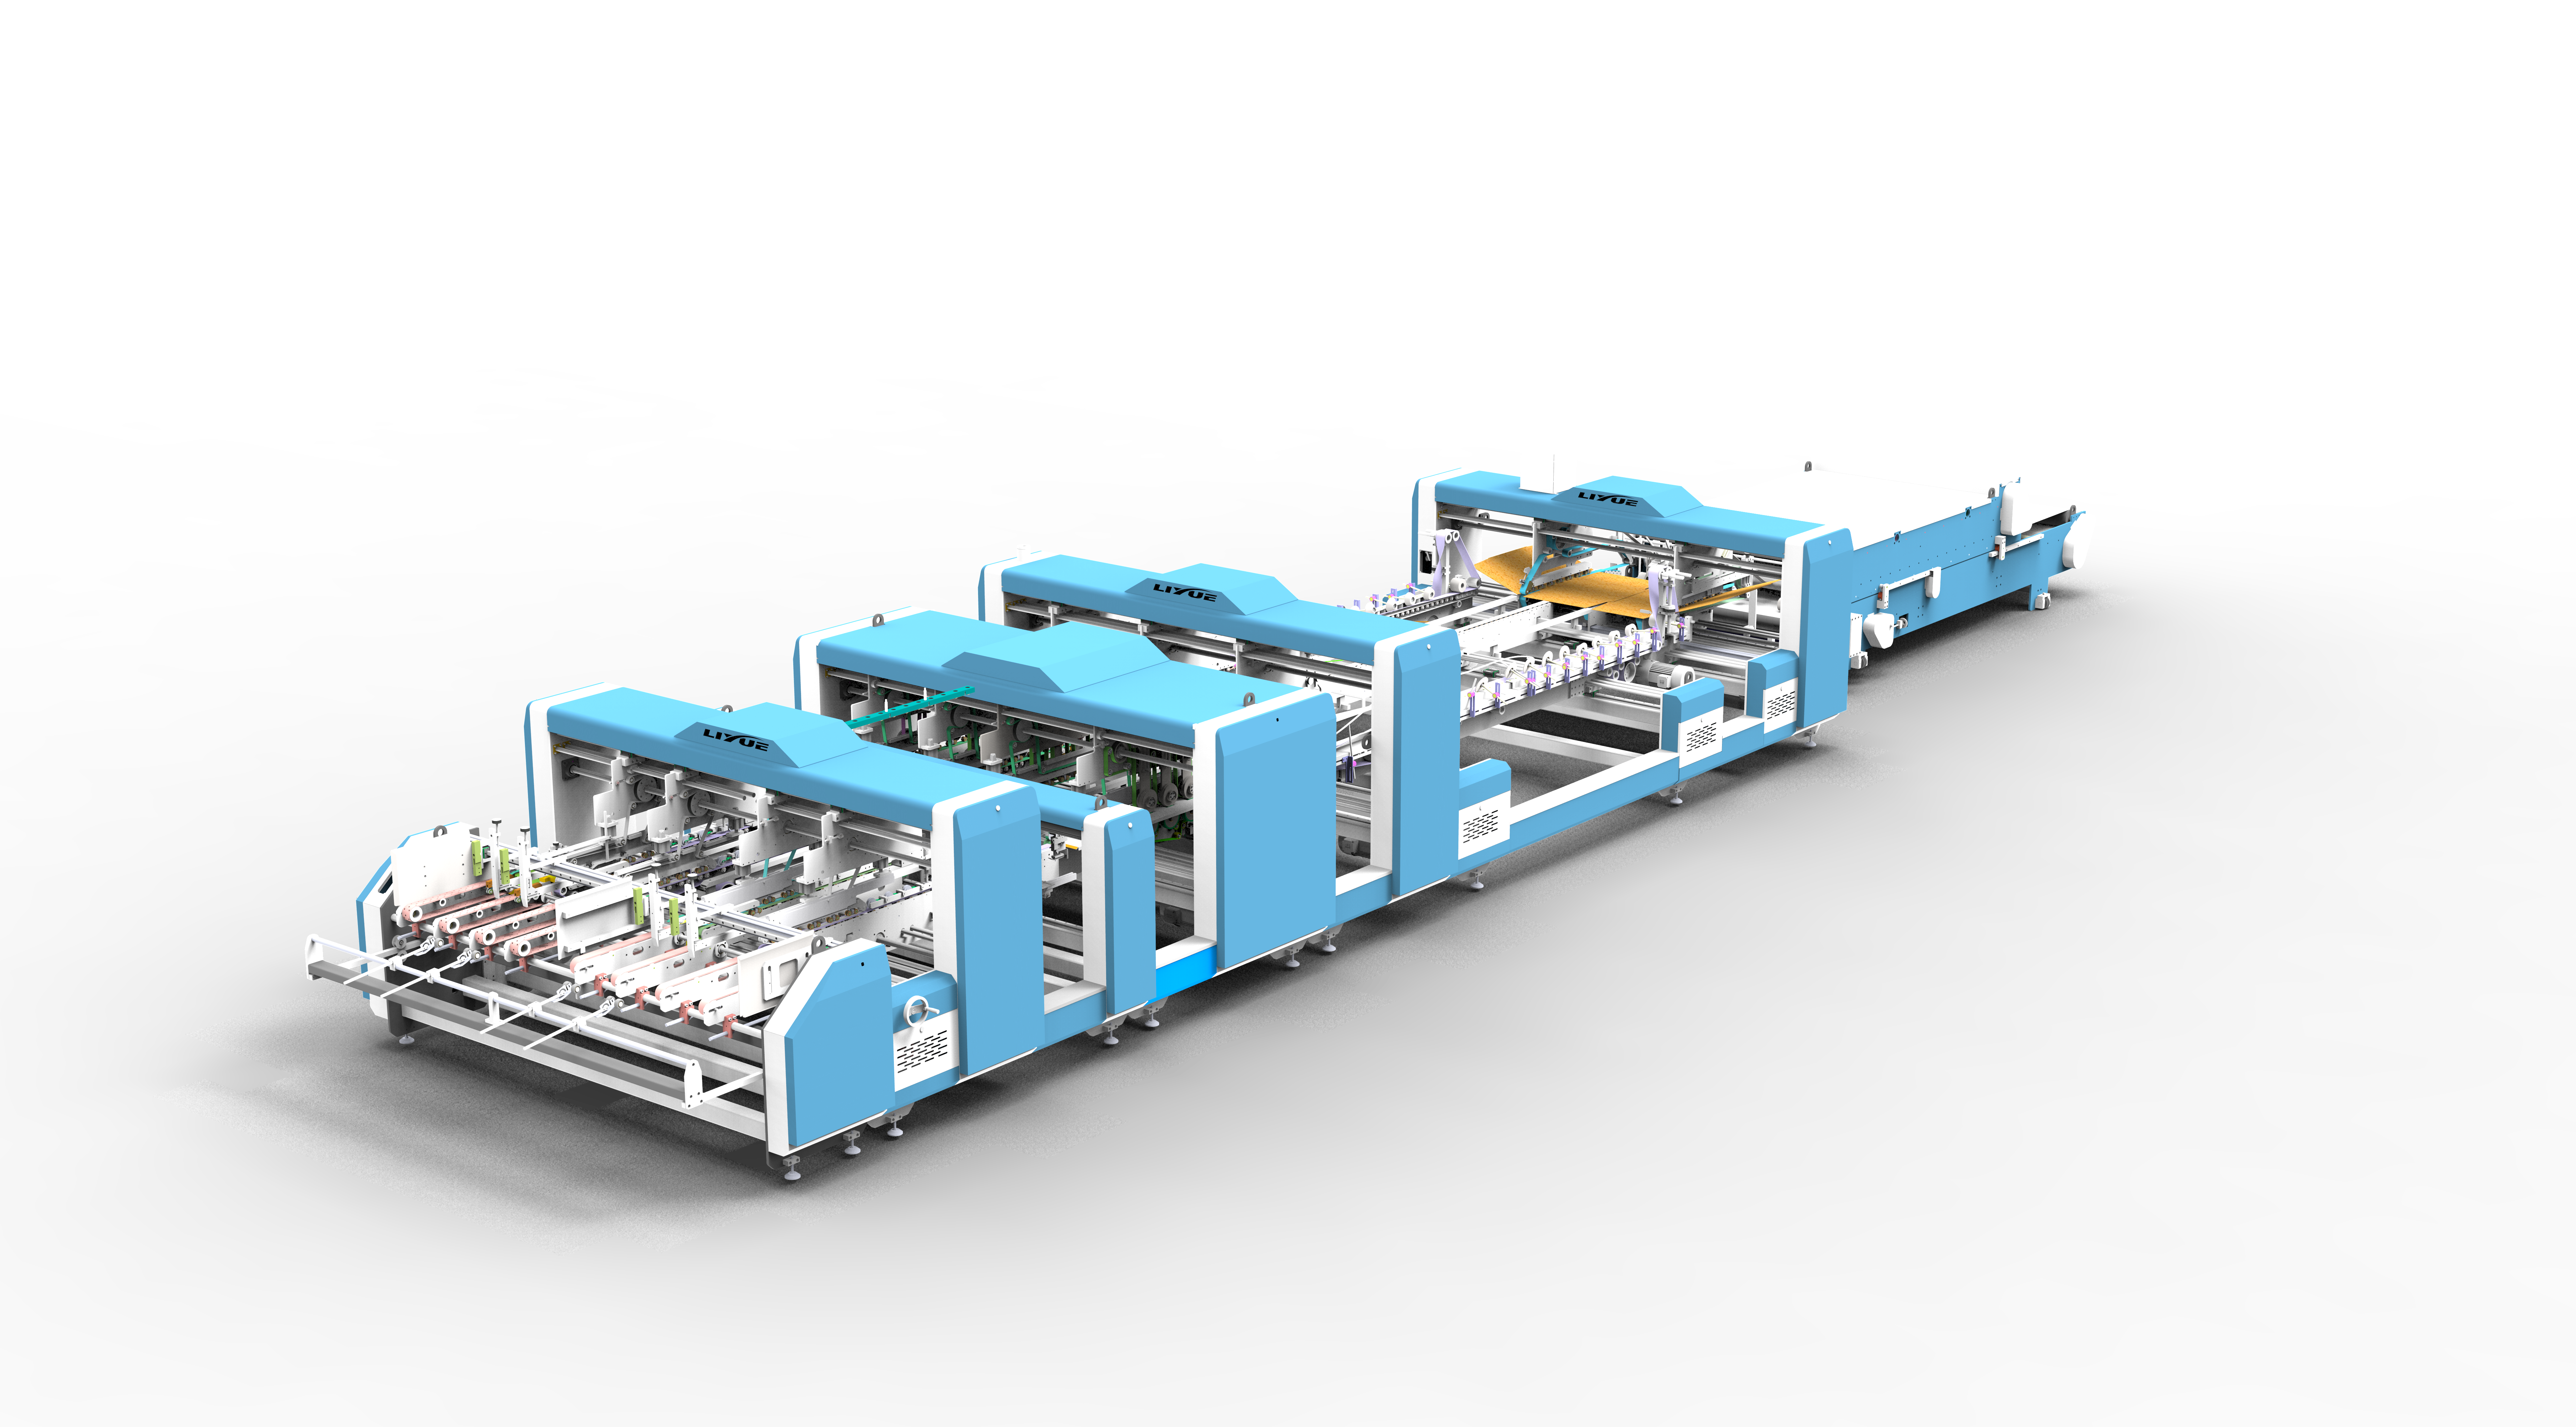
Nossa seção de dobra é acionada por motores independentes capazes de executar a segunda linha de dobra com precisão, sendo a quarta linha de dobra executada usando um método de combinação de 180 graus — uma configuração escolhida especificamente para que múltiplas ações de dobra em estilos de caixa complexos trabalhem em coordenação, em vez de simplesmente acontecerem uma após a outra através de ligação mecânica compartilhada. Os pontos de virada esquerdo e direito são equipados com ajuste de velocidade variável contínuo, com configuração de servomotor disponível, o que permite que o ângulo e a posição da dobra permaneçam consistentes em diferentes velocidades de produção. Isso é importante porque uma dobra que mantém sua precisão apenas em uma configuração de velocidade específica não está resolvendo o problema de precisão subjacente — está apenas evitando-o sob condições restritas.
A precisão na estação de dobra só se traduz em resistência real da caixa se o resto da máquina permanecer parado enquanto essa dobra ocorre, razão pela qual a construção da estrutura é a segunda metade desta equação para qualquer coladeira-dobradeira para papelão ondulado bem construída. Os painéis da parede da nossa máquina são construídos em aço de 16 mm que passa por um processo de tratamento a frio e a calor que atende aos padrões internacionais, combinado com rolamentos NSK e HRB e guias lineares HIWIN ou Shangyin. Essa combinação dá à estrutura a rigidez para resistir à vibração durante a dobra contínua em alta velocidade, de modo que a precisão incorporada ao acionamento servo-independente não seja silenciosamente desfeita por uma estrutura que flexiona sob carga. Com efeito, a estrutura rígida é o que permite que a precisão do acionamento de dobra realmente alcance a caixa acabada, em vez de ser absorvida pelo movimento estrutural ao longo do caminho.
Esses sistemas trabalham em conjunto com o conversor de frequência e o controle CLP da máquina, que ajudam a manter o ritmo de dobra coordenado com o resto da sequência de produção — um papel de suporte, mas que importa quando o tempo de dobra precisa permanecer consistente ao longo de uma longa tiragem de produção, em vez de apenas nos primeiros ciclos após a inicialização.
O Que Isso Significa para as Caixas Saindo da Sua Linha
Nada disso sugere que a precisão de dobra sozinha determine a resistência à compressão de uma caixa — a gramatura do papel, o tipo de onda, o teor de umidade e as condições de armazenamento desempenham seu papel, e nenhuma coladeira-dobradeira para papelão ondulado pode compensar a fraqueza subjacente do material. O que a dobra precisa e bem sincronizada realiza é garantir que a caixa atinja o desempenho de compressão que sua especificação de material é realmente capaz de oferecer, em vez de perder resistência devido a concentrações de tensão introduzidas durante o próprio processo de dobra.
Essa distinção é mais importante em aplicações onde a resistência à compressão está intimamente ligada a requisitos operacionais reais — armazenamento em pilhas de múltiplas camadas, transporte de longa distância ou embalagem para exportação sujeita a testes rigorosos de compressão. Nesses casos, uma caixa que perde até mesmo uma modesta porcentagem de sua resistência à compressão nominal devido a dobra irregular pode significar a diferença entre passar ou falhar em um teste de empilhamento, ou entre uma remessa que chega intacta e uma que chega com cantos amassados. A precisão de dobra não é um detalhe cosmético nesses cenários — é parte do que determina se a caixa cumpre sua função, e é uma grande parte do motivo pelo qual o acionamento de dobra e a rigidez da estrutura de uma coladeira-dobradeira para papelão ondulado merecem escrutínio real durante a seleção do equipamento.
Para uma instalação de produção, isso também reformula como os defeitos relacionados à dobra devem ser avaliados durante as verificações de qualidade. Uma caixa que parece corretamente dobrada aos olhos pode ainda conter um desvio na linha de dobra pequeno demais para ser notado visualmente, mas grande o suficiente para criar uma concentração de tensão sob carga. Entender essa conexão é parte do motivo pelo qual a precisão da linha de dobra merece atenção não apenas como uma métrica de qualidade cosmética, mas como uma entrada direta no desempenho físico real da caixa — e por que a máquina responsável por essa dobra merece o mesmo nível de escrutínio que o próprio papelão.
Onde a Resistência à Compressão Realmente Começa
A resistência à compressão da caixa é frequentemente tratada como algo decidido inteiramente na fábrica de papel, mas a etapa de dobra desempenha um papel real e mensurável na determinação se essa resistência potencial é preservada ou comprometida. Uma dobra precisamente acionada, executada em uma estrutura rígida o suficiente para manter sua precisão sob operação contínua em alta velocidade, é o que mantém a carga distribuída da forma como o papelão foi projetado para suportá-la — e essa combinação de precisão e rigidez é exatamente o que separa uma coladeira-dobradeira para papelão ondulado bem projetada de uma máquina que simplesmente dobra papelão.
Este é o padrão em torno do qual construímos nossas seções de dobra — acionamento servo-independente para execução precisa e coordenada da linha de dobra, combinado com uma estrutura de aço tratado termicamente construída para permanecer rígida durante longas tiragens em alta velocidade. Como fabricante que projeta e constrói coladeiras-dobradeiras para papelão ondulado especificamente para produtores de embalagens que dependem de desempenho de compressão consistente, abordamos cada seção de dobra como um contribuinte para a resistência da caixa acabada, não apenas como uma métrica de velocidade de produção. Para produtores de embalagens onde o desempenho de compressão é uma especificação real e não um item opcional, encorajamos uma análise mais aprofundada do design do acionamento de dobra e da construção da estrutura ao comparar coladeiras-dobradeiras para papelão ondulado, não apenas a velocidade de produção anunciada. Ficaremos felizes em discutir como nosso design de dobra e estrutura se aplica aos seus estilos de caixa e requisitos de compressão específicos — entre em contato com nossa equipe, e podemos ajudá-lo a avaliar o que a precisão realmente significa para as caixas que você está produzindo.
 Produtos



