


Het omzetten van een plat golfkartonvel in een afgewerkte, verzendklare doos ziet er van buitenaf eenvoudig uit: een vel gaat erin, een doos komt eruit. Op basis van onze ervaring bij het bouwen van vouw- en lijmmachines is die transformatie afhankelijk van zes opeenvolgende stappen: papiertoevoer, lijmen, vouwen, kalibreren, transporteren en, voor grotere dozen, splitsen. Elke stap vervult een duidelijke mechanische functie, maar geen van deze stappen werkt op zichzelf in de machines die wij ontwerpen. Een vel dat onze lijmzone lichtjes uit het midden binnenkomt, neemt die scheefstand mee naar het vouwen; een vouwonregelmatigheid zal opnieuw verschijnen bij het kalibreren als een doos die niet plat op een pallet blijft liggen. Omdat fouten zich opstapelen naarmate het vel door de lijn beweegt, behandelen wij de zes onderstaande stappen als één systeem om te ontwerpen, niet als zes aparte componenten om te monteren.
Waarom Wij naar de Gehele Lijn Kijken, Niet Alleen naar de Topsnelheid
Producenten van golfkartonnen dozen vergelijken vouw- en lijmapparatuur vaak primair op basis van de maximale uitvoersnelheid, uitgedrukt in vellen of meters per minuut. Snelheid is een legitieme factor, maar vertelt slechts een deel van het verhaal. Daarom ontwerpen wij niet rond één enkel kopcijfer. Een machine kan op een hoge nominale snelheid draaien en toch een onaanvaardbaar uitvalpercentage produceren als de aanvoernauwkeurigheid, lijmtoepassing of kalibratie die snelheid niet kunnen bijbenen onder reële productieomstandigheden – variabele kartonkwaliteit, luchtvochtigheid die het gedrag van de lijm beïnvloedt, of lange productieseries die slijtage aan toevoercomponenten blootleggen.
Productiemanagers die al meerdere generaties vouw- en lijmapparatuur hebben gebruikt, beoordelen machines minder op een kopcijfer voor snelheid en meer op het aantal vellen dat over een volledige dienst moet worden verwijderd en opnieuw bewerkt. Dat resultaat is een functie van hoe goed de zes hieronder beschreven stations zijn gesynchroniseerd, wat de norm is waaraan wij onze eigen apparatuur houden.
Papiertoevoer: Waar Kleine Fouten Beginnen
Het proces begint met het scheiden van platte vellen van een stapel en het één voor één in de machine brengen. Dit klinkt eenvoudig, maar het is ook de fase waarin een groot deel van de stroomafwaartse defecten ontstaat. Wrijvingsroltoevoersystemen, die gebruikmaken van rubberen rollen die het bovenste of onderste vel in een stapel vastgrijpen, zijn vatbaar voor twee terugkerende problemen: dubbele-veltoevoer, waarbij twee vellen tegelijk worden doorgetrokken, en geleidelijke velscheefstand, waarbij het vel zijwaarts verschuift tijdens het transport, vooral bij langere of dunnere kartonnen die gemakkelijker buigen.
Wij bouwen onze toevoerzone rond zuiggebaseerde toevoer om beide problemen aan te pakken, door gebruik te maken van gecontroleerde luchtdruk om elk vel afzonderlijk op te tillen en vast te houden voordat het in de lijn wordt losgelaten, in plaats van alleen te vertrouwen op wrijvingscontact. Onze zijgeleiders zijn instelbaar om het vel gecentreerd te houden over een reeks breedtes, en we voegen aan de achterkant van de toevoer een verlengd steunrek toe om te voorkomen dat langere vellen doorhangen of krullen voordat ze de machine binnengaan – een detail dat belangrijker is dan het lijkt, aangezien een vel dat zelfs maar iets doorhangt vóór de toevoer, onze lijmzone onder een andere hoek kan binnengaan dan bedoeld. Omdat elke latere stap ervan uitgaat dat het vel correct is gepositioneerd, beschouwen wij de aanvoernauwkeurigheid als de meest invloedrijke variabele in het hele proces.
Lijmen: Het Lijmgedrag Aanpassen aan het Karton
Zodra een vel correct is gepositioneerd, brengt onze lijmzone lijm aan langs de randen van het paneel die de dozenverbinding zullen vormen. De lijmmethode is even belangrijk als de lijmlocatie. Koude lijm en smeltlijm gedragen zich anders: koude lijm geeft over het algemeen meer bewerkingstijd voordat hij uithardt, wat geschikt is voor bepaalde kartonkwaliteiten en omgevingsomstandigheden, terwijl smeltlijm snel uithardt, wat snellere cyclustijden kan ondersteunen maar minder ruimte laat voor correctie van een verkeerd aangebrachte lijmstreng voordat deze hecht.
Wij bouwen onze lijmzone niet rond één enkele, vaste toepassingsmethode, omdat dat klanten zou dwingen om de machine te omzeilen, ongeacht wat een bepaalde order vereist. In plaats daarvan biedt ons mechanisch rollenlijmsysteem de mogelijkheid om te schakelen tussen koude- en smeltlijmtoepassing, zodat de lijmmethode kan worden afgestemd op de kartonkwaliteit en productiesnelheid van de betreffende order. Consistente lijmdekking in deze fase is ook wat ons vouwstation stroomafwaarts in staat stelt om een schone, gelijkmatige verbinding te vormen, in plaats van te moeten compenseren voor gaten of overtollige lijm.
Vouwen: Meer dan één Doosstijl Aankunnen Zonder Constante Herconfiguratie
Ons vouwstation brengt de verlijmde panelen langs vooraf geritste lijnen samen om de basisstructuur van de doos te vormen. Een vaste vouwbaan voor één configuratie werkt adequaat wanneer een lijn continu één doosstijl produceert, maar veel van de golfkartonfabrieken waarmee we werken, hebben die luxe niet – orderboeken combineren doosstijlen, en elke omsteltijd die handmatige herconfiguratie vereist, voegt niet-productieve tijd toe aan de dienst.
Wij drijven elk vouwelement onafhankelijk aan in plaats van het mechanisch te koppelen aan één enkele aandrijving, waardoor vouwhoeken en -sequenties kunnen worden aangepast zonder een volledige mechanische herbouw. We nemen ook een tweede vouwlijn op die een gecombineerde 180-graden vouw ondersteunt, wat het bereik aan doosstijlen vergroot dat één machine aankan, aangezien sommige doosontwerpen een extra vouw vereisen naast de basis vierpaneelssequentie. We ontwerpen deze sectie zodat deze eenvoudig te demonteren is om een meer alledaagse maar hardnekkige reden: vouwcomponenten verzamelen na verloop van tijd lijmresten en kartonstof, en een sectie die gemakkelijk te openen is voor reiniging en afstelling, blijft langer nauwkeurig tussen onderhoudsbeurten.
Kalibreren en Aankloppen: Corrigeren Wat Vouwen Alleen Niet Kan
Na het vouwen passeren dozen op onze machines een aanklop- of kalibratiestation voordat ze verder de lijn in gaan. Deze stap is nodig omdat het vouwen van een doos deze niet automatisch recht maakt – kleine variaties in kartonspanning, lijmplaatsing of toevoer kunnen een doos opleveren waarvan de randen bijna maar niet helemaal gelijk zijn. Ongecorrigeerd wordt die kleine scheefstand zichtbaar zodra de doos is gevuld en gestapeld.
Handmatig kalibreren, nog steeds gebruikt op oudere of lager-volume lijnen, is afhankelijk van een operator die dozen fysiek aantikt of aandrukt om ze uit te lijnen, wat van nature traag en inconsistent is, en aanzienlijk minder betrouwbaar wordt op langere dozen waarbij de voor- en achterranden onafhankelijk kunnen afwijken. Ons aanklopstation gebruikt onafhankelijk aangedreven boven- en onderplaten om de doos mechanisch en consistent te kalibreren, met snelle omstelinstellingen voor verschillende dooslengtes, automatische aanpassing naarmate dozen zich opstapelen, en een riemspanningssysteem dat de kalibratiebeweging stabiel houdt, in plaats van dat deze verslechtert naarmate de riemen slijten tijdens een lange productierun.
Transporteren: Aanpassen aan Karton Dat Niet Altijd Uniform Is
Ons transportgedeelte voert dozen door de resterende fasen van het proces, en het pakt een probleem aan dat gemakkelijk over het hoofd wordt gezien: de dikte van golfkarton is niet altijd perfect uniform, zelfs niet binnen één productierun, als gevolg van variatie in het ruwe binnen- en buitenpapier en het golfpapier. Een transportsysteem dat is gebouwd op vaste drukinstellingen, kan moeite hebben met die variabiliteit – te hard drukken op dunner karton riskeert het te verpletteren, terwijl druk die is gekalibreerd voor dun karton dikker karton mogelijk niet stevig genoeg vastpakt om het betrouwbaar te verplaatsen.
Wij gebruiken een motoraangedreven transportband met zowel handmatige als automatische nafstelling, in combinatie met een cilindergebaseerd drukregelsysteem, zodat de transportdruk kan worden aangepast aan de werkelijke dooslengte en kartonkwaliteit die op een bepaald moment door de machine loopt, in plaats van vast te blijven staan ongeacht wat er op de lijn is. Dit is met name relevant voor klanten die gemengde orderboeken draaien en binnen dezelfde dienst schakelen tussen lichtere retailverpakkingen en zwaarder karton.
Splitsen: Waar de Precisie van Twee-Vel-Dozen Wordt Bepaald
Niet elke doos wordt gevormd uit één enkel vel. Grotere dozen – verpakkingen voor apparaten, meubelverpakkingen en zware verzenddozen – overschrijden vaak de maximale velgrootte die stroomopwaartse druk- of stansapparatuur kan produceren, wat betekent dat twee vellen moeten worden samengevoegd tot één vel voordat het vouwen kan plaatsvinden. Dit is de rol van onze splitsingssectie, en het is de fase waarin de algehele procesprecisie het meest direct wordt getest.
Handmatige of semi-automatische splitsingsmethoden hebben de neiging om inconsistente naadsterkte te produceren van de ene doos naar de volgende, omdat de uitlijning sterk afhankelijk is van de techniek van de operator, die honderden of duizenden keren per dienst wordt herhaald. Die inconsistentie wordt een structurele zorg bij grotere dozen, die een betrouwbare naad nodig hebben om hun vorm te behouden eenmaal beladen. Wij bouwen onze splitsingssectie rond onafhankelijke servomotorpositionering – doorgaans vier eenheden die samenwerken – om beide vellen tijdens het hechtingsproces uitgelijnd te houden, terwijl elektrische breedte-instelling het station in staat stelt te worden geherconfigureerd voor verschillende doosafmetingen zonder handmatig gereedschap. Vacuümzuigregeling houdt elk vel op zijn plaats tijdens het splitsen, en we bieden dubbelzijdig lijmen als optie in deze fase om de memory-style vouw te ondersteunen die in sommige doosontwerpen wordt gebruikt, waarbij de naad zijn vorm moet behouden, zelfs voordat de doos volledig is opgericht.
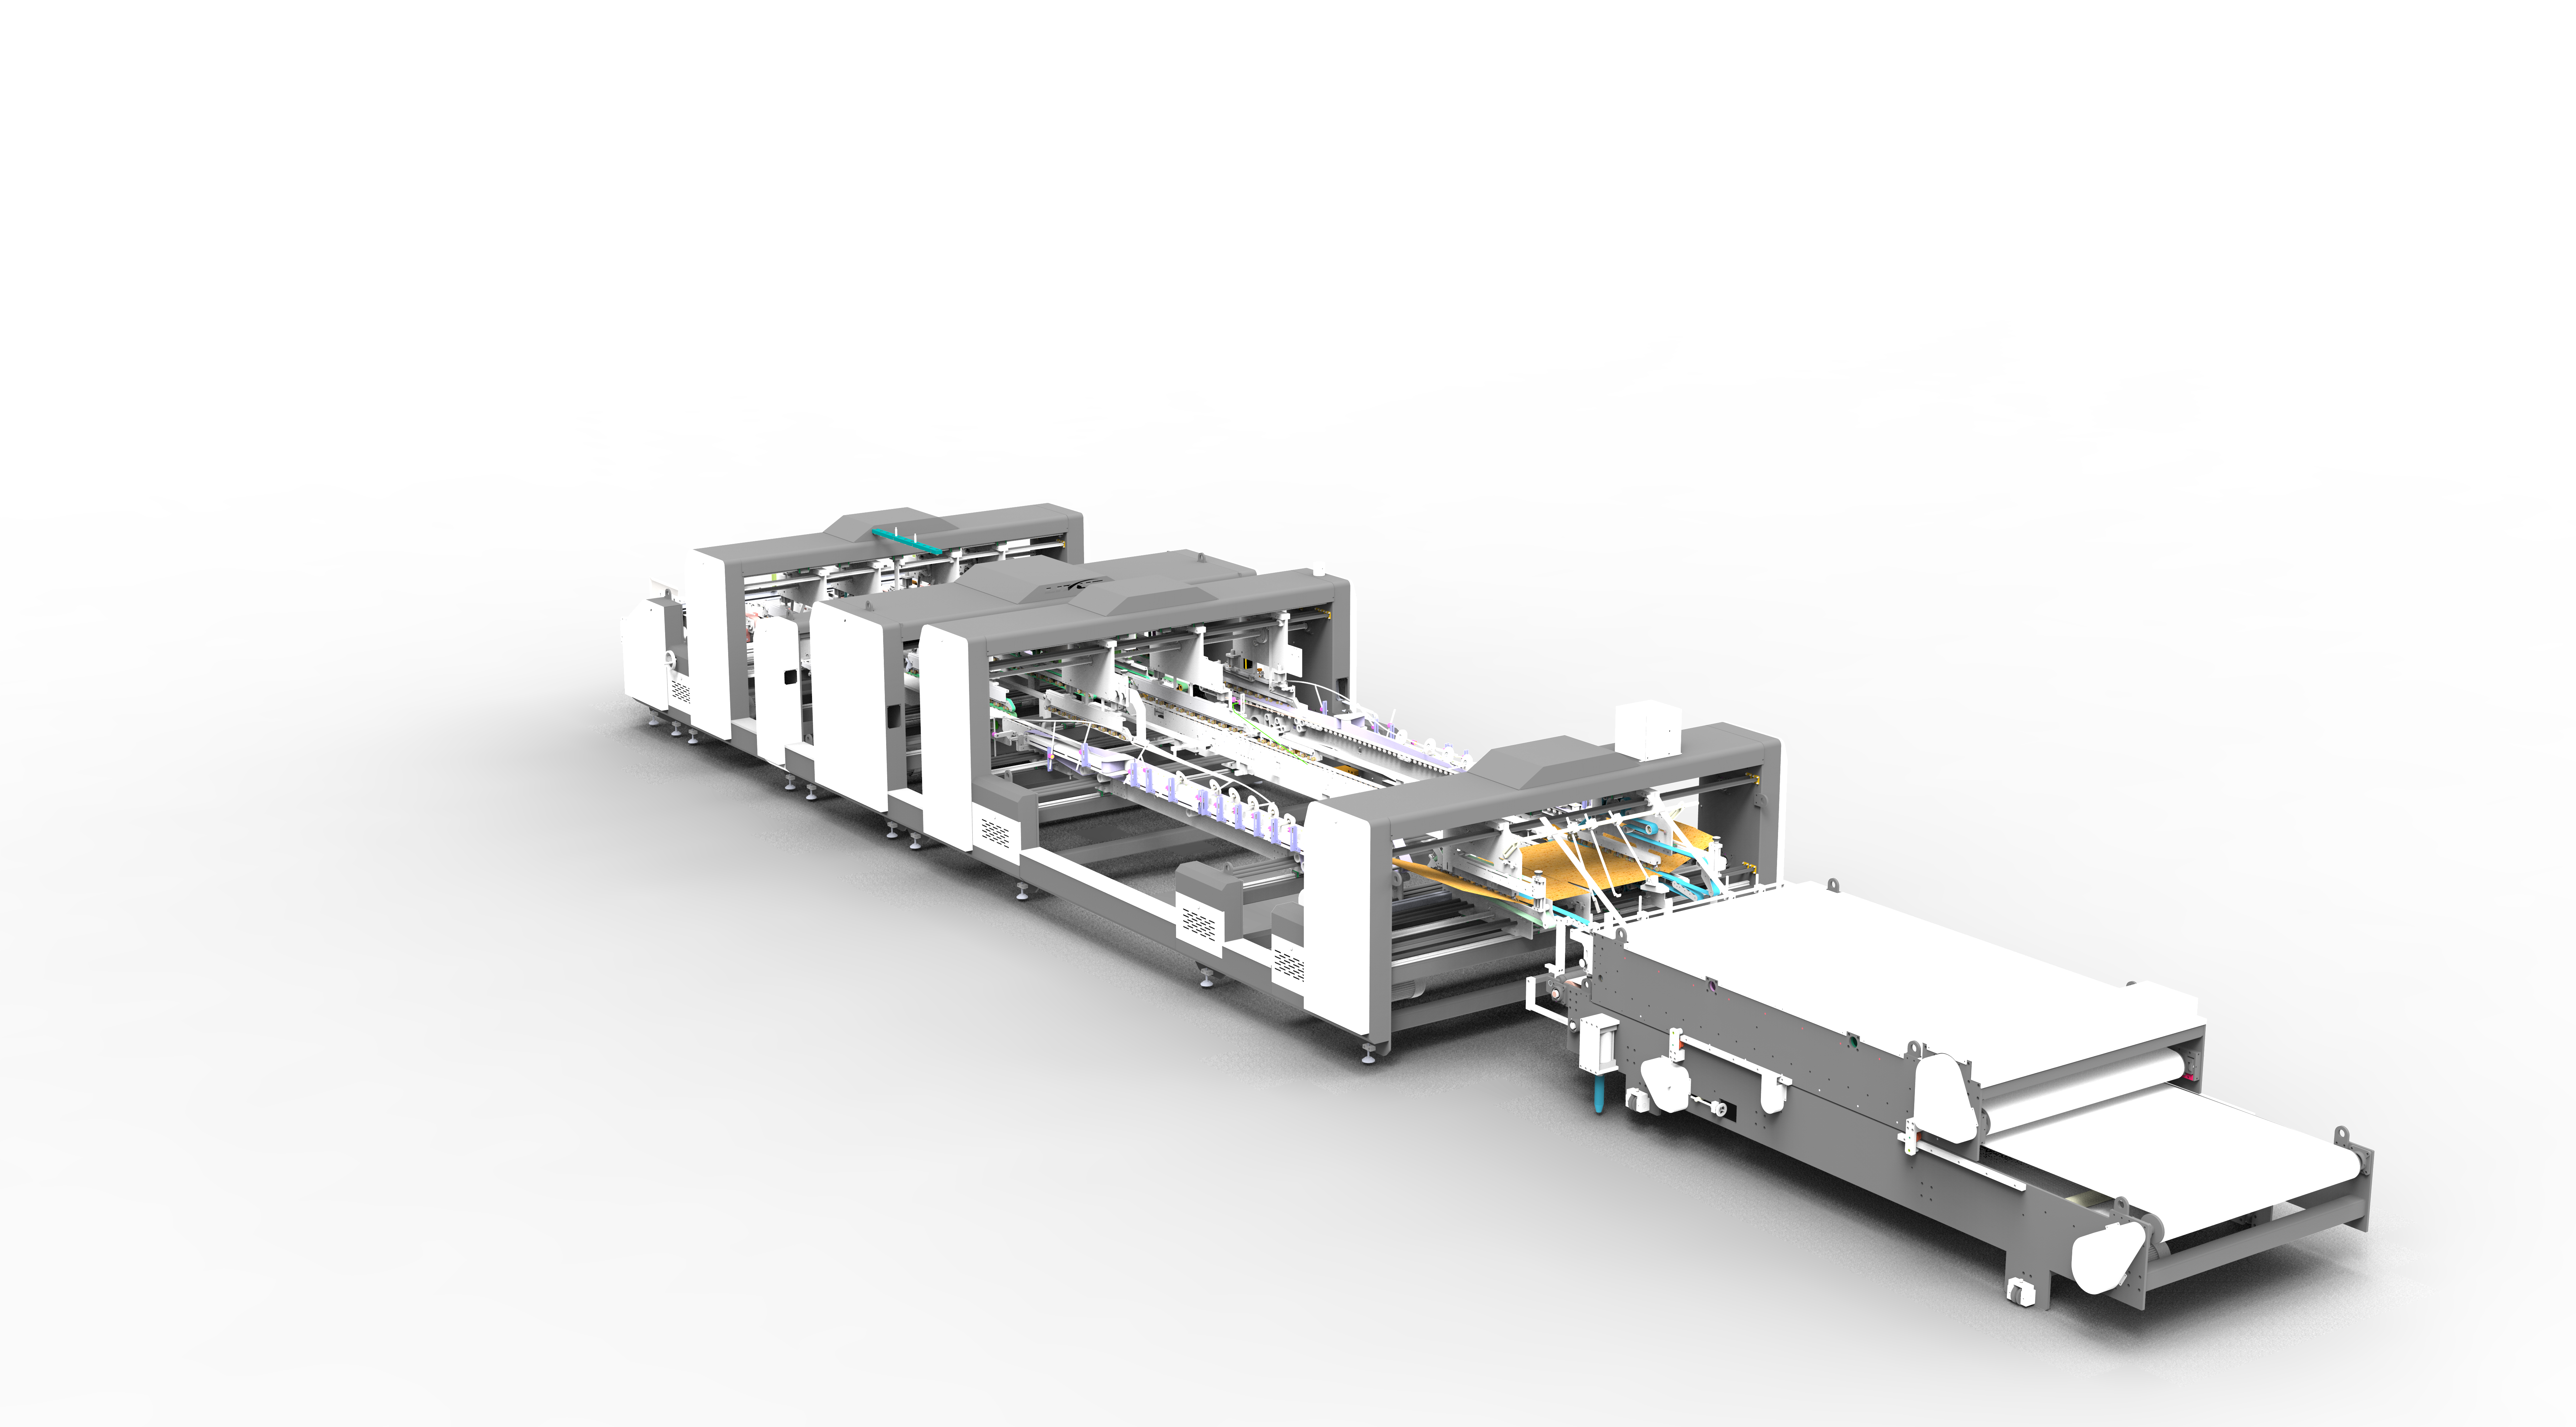
Waarom Wij de Zes Stappen als Eén Systeem Ontwerpen
Afzonderlijk beschouwd, lost elk van deze zes stations een duidelijk mechanisch probleem op: het beheersen van velbeweging, het nauwkeurig aanbrengen van lijm, het vouwen langs de juiste lijnen, het kalibreren van de doos, het verplaatsen zonder schade en – waar nodig – het samenvoegen van twee vellen tot één. Maar we hebben ontdekt dat de werkelijke afgewerkte kwaliteit van een doos wordt bepaald door hoe goed deze stations samen functioneren, niet door de individuele specificatie van één station.
Daarom coördineren we de aanvoer, het lijmen, het vouwen, het aankloppen, het transporteren en het splitsen via een gedeelde servo- en besturingsarchitectuur, zodat timing- en positioneringsgegevens tussen de stations kunnen worden uitgewisseld in plaats van dat elk station op zijn eigen vaste cyclus werkt. Deze coördinatie is wat ervoor zorgt dat een doos die aan het begin van een run van tienduizend eenheden wordt geproduceerd, overeenkomt met de afmetingen en hechtsterkte van een doos die aan het einde ervan wordt geproduceerd.
Onze Productiecapaciteit
Wij ontwerpen, bouwen en valideren elk van deze zes secties – aanvoer, lijmen, vouwen, aankloppen, transporteren en splitsen – als onderdeel van één verbonden productielijn, niet als afzonderlijke componenten die achteraf worden gemonteerd. Onze productie omvat zowel enkelvels vouw- en lijmmachines als configuraties voor twee-vels splitsen, waardoor we rechtstreeks kunnen samenwerken met fabrikanten van golfkartonnen dozen op het gebied van de specifieke kartonkwaliteiten, doosstijlen en outputdoelen die hun operaties daadwerkelijk draaien.
Als u uw huidige vouw- en lijmproces herziet, of nieuwe apparatuur evalueert voor een aanstaande productielijn, staat onze technische ploeg klaar om te bespreken hoe deze zes stappen kunnen worden geconfigureerd rond uw specifieke doosvereisten.
 Producten



