


Het gebruik van een vouw- en plakmachine in de modus met twee vellen is een van de meest gebruikelijke manieren om de productie op een lijn met meerdere stations te verhogen, maar wanneer de te verwerken dozen lang zijn, wordt het aanzienlijk moeilijker om twee vellen gesynchroniseerd te laten aanvoeren. Lang karton brengt zwakke punten in de invoerconstructies aan het licht die bij standaardafmetingen goed genoeg werken — verkeerde uitlijning, tijdsverschillen tussen de twee vellen en lengte-inconsistentie beginnen zich te manifesteren op manieren die de vouwnauwkeurigheid en de splicekwaliteit verderop in de lijn direct beïnvloeden.
Wanneer standaardinvoerinrichtingen niet-standaard dozen tegenkomen
Twee problemen verklaren waarom de invoer van lange dozen in de productie met twee vellen onbetrouwbaar wordt.
Het eerste probleem is de vaste positionering van de stapelposities van de invoerinrichting. Veel traditionele invoerconstructies voor twee vellen stellen beide stapelposities in op een enkele, niet-verstelbare configuratie. Dit werkt redelijk goed wanneer de afmetingen van het karton binnen een nauw, voorspelbaar bereik blijven, maar langere dozen veranderen de afstands- en timingvereisten tussen de twee invoerposities. Wanneer de constructie niet kan worden aangepast aan de werkelijke kartonlengte, stoppen de twee vellen vaak met synchroon aanvoeren, en zelfs kleine verschillen in timing of afstand worden versterkt zodra de vellen de vouw- en splicegedeelten bereiken, waar consistentie tussen de twee stukken het belangrijkst is.
Het tweede probleem zijn de messen van de invoerinrichting met een vaste lengte. Het gedeelte met de messen van de invoerinrichting regelt hoe vellen aan het begin van het invoerproces worden gescheiden en losgelaten, en bij veel machines zijn alle vier de messen ingesteld op een uniforme lengte, ongeacht het te verwerken vel. Dit wordt een probleem wanneer de kartonafmetingen asymmetrisch zijn, of wanneer een faciliteit overschakelt tussen aanzienlijk verschillende doosformaten. Een meslengte van de invoerinrichting die niet overeenkomt met de werkelijke velgeometrie vermindert de nauwkeurigheid van de invoerhoek en de precisie van de scheiding, waardoor de kans toeneemt dat vellen van de lijn afdrijven of dat de twee stukken in een run met twee vellen ten opzichte van elkaar verkeerd worden uitgelijnd.
Een gerelateerde, vaak over het hoofd geziene factor is de ophoping van stof en afval tijdens het aanvoeren op hoge snelheid. Lange dozen genereren meer oppervlaktecontact en wrijving terwijl ze door het invoergedeelte bewegen, en als papierstof en bijproducten niet efficiënt worden verwijderd, kan deze ophoping de consistentie van de invoer gedurende een langere productierun verstoren, zelfs wanneer de kerninvoerconstructie zelf correct functioneert.
Het ontwerpen van een invoergedeelte dat geen compromissen sluit op het gebied van lengte
In plaats van de invoer van lange dozen te behandelen als een randgeval dat moet worden beheerst, ontwerpen wij ons invoergedeelte om dit als een standaardonderdeel van de werking met twee vellen af te handelen, niet als een uitzondering die extra voorzichtigheid of een lagere snelheid vereist. Twee aspecten van ons ontwerp van de invoerinrichting zijn hier direct relevant.
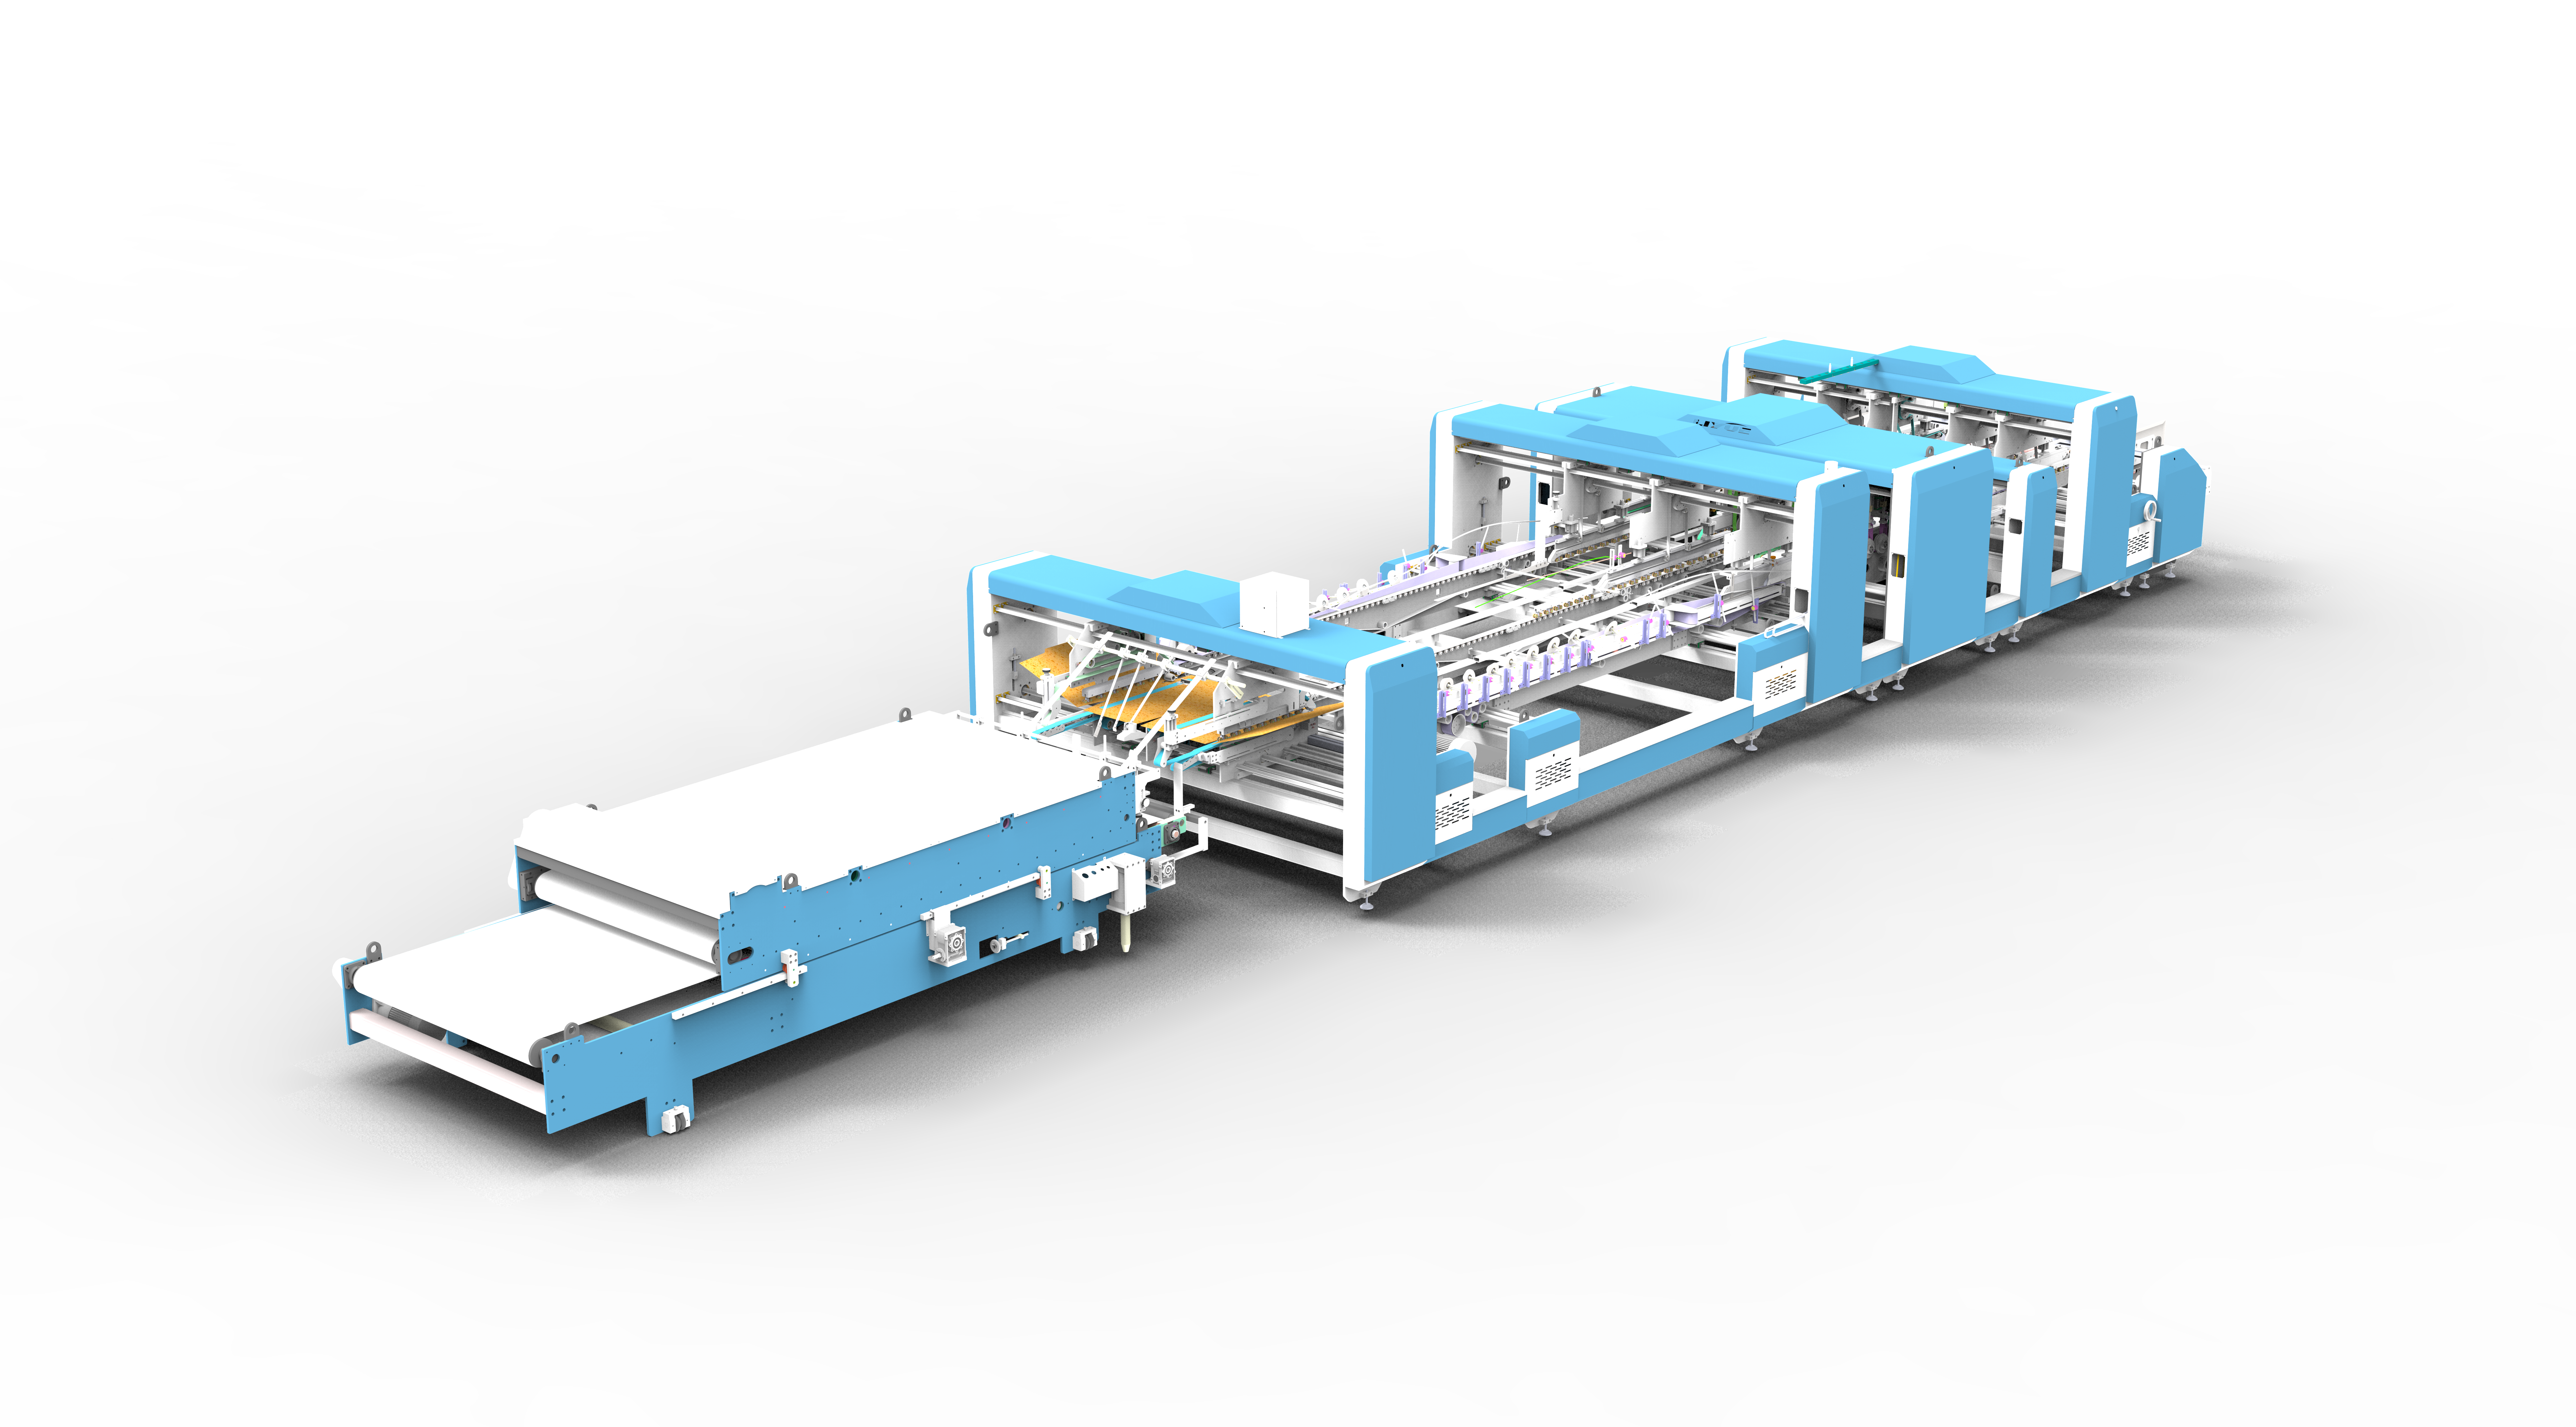
Het eerste aspect zijn de onafhankelijk verstelbare stapelposities voor de invoer met twee vellen. Ons invoergedeelte is geconfigureerd met twee aparte stapelposities voor karton, en in plaats van beide op een enkele instelling vast te zetten, kan elke positie onafhankelijk worden aangepast aan de werkelijke afmetingen van het te verwerken karton. Dit wordt gecombineerd met acht rubberen aanvoerriemen van 60 mm breed, aangedreven door onafhankelijke dubbele servomotoren, waarbij elke invoerpositie onder zijn eigen aandrijfregeling werkt. Deze onafhankelijkheid is met name van belang voor de productie van lange dozen met twee vellen, omdat het beide invoerposities in staat stelt gesynchroniseerde timing te handhaven, zelfs wanneer de kartonlengte de grenzen opzoekt van wat een vaste constructie met één positie betrouwbaar zou kunnen verwerken.
Het tweede aspect is de verstelbare, asymmetrische meslengte van de invoerinrichting. In plaats van alle vier de messen van de invoerinrichting op één uniforme lengte in te stellen, maakt onze invoerinrichting het mogelijk de messen aan te passen aan asymmetrische lengtes op basis van het te verwerken monster. Dit richt zich direct op de problemen met de invoerhoek en de scheidingsnauwkeurigheid die optreden bij lang of onregelmatig gevormd karton, omdat de mesconfiguratie kan worden afgestemd op de velgeometrie in plaats van elk doosformaat door dezelfde vaste opstelling te dwingen. Dit wordt ondersteund door een neerwaartse zuigconstructie die de nauwkeurigheid en efficiëntie van de papieruitvoer verbetert en tegelijkertijd de afvalproductie vermindert, samen met een neerwaartse zuigwervelventilator die helpt bij het handhaven van een stabiel papiertransport en een consistente zuigfrequentie tijdens langere runs op hoge snelheid.
Deze aanpassingen op het niveau van de invoerinrichting worden ondersteund door het bredere besturingssysteem van de machine, waaronder de frequentieomvormer en de PLC, die helpen het invoerritme gecoördineerd te houden met de rest van de productievolgorde. Deze achtergrondcoördinatie is belangrijker in de modus met twee vellen dan bij de werking met één vel, omdat elke afwijking in de timing tussen de twee invoerposities een cumulatief effect heeft naarmate de vellen verder in de machine komen. Het is deze aandacht voor hoe subsystemen samenwerken, in plaats van geïsoleerde componenten, die naar onze mening een werkelijk betrouwbare invoerinrichting voor twee vellen onderscheidt van een die alleen goed presteert onder ideale, standaardomstandigheden.
Flexibiliteit van de invoerinrichting omzetten in echte productietijd
Geen van deze aanpassingen garandeert een feilloze uitlijning bij elk doosformaat of elimineert de noodzaak van een zorgvuldige instelling bij het overschakelen tussen aanzienlijk verschillende kartonafmetingen — de precisie van de invoer hangt altijd af van zowel de juiste configuratie als de machinecapaciteit. Wat onafhankelijk verstelbare stapelposities en een asymmetrische meslengte van de invoerinrichting werkelijk bieden, is een invoerconstructie met een betekenisvol breder effectief bereik, zodat lange of onregelmatig gevormde dozen niet door een opstelling hoeven te worden gedwongen die primair is ontworpen voor standaardafmetingen.
Voor een productiefaciliteit die gemengde doosformaten verwerkt, heeft deze flexibiliteit een praktisch effect op de omsteltijd en het afvalpercentage. In plaats van een verminderde invoernauwkeurigheid te accepteren als een onvermijdelijk compromis bij het verwerken van langer karton, stelt een invoerinrichting die zowel op het niveau van de stapelpositie als de meslengte kan worden aangepast, de modus met twee vellen in staat een nauwere uitlijning tussen de twee stukken te handhaven over een breder scala aan doosafmetingen. Dit vermindert de frequentie van invoerfouten en splice-uitlijningsproblemen die anders handmatige correctie zouden vereisen of tot afgekeurde output zouden leiden.
Dit soort aanpasbaarheid heeft ook een secundair voordeel dat het vermelden waard is: het vermindert de frequentie waarmee productieteams moeten kiezen tussen het gebruik van de modus met twee vellen voor efficiëntie en het overschakelen naar de modus met één vel voor betrouwbaarheid wanneer lange dozen worden verwerkt. Een invoerinrichting die is gebouwd om lengtevariatie direct aan te kunnen, maakt de modus met twee vellen tot een consistent haalbare optie over een breder deel van de productmix van een faciliteit — wat in de praktijk betekent dat een groter deel van uw orderboek met volledige tweevellenefficiëntie kan worden verwerkt in plaats van te worden omgeleid vanwege de beperkingen van de machine.
Waarom dit ertoe doet bij het kiezen van een leverancier van een vouw- en plakmachine
De invoer van lange dozen in de modus met twee vellen legt de beperkingen bloot van invoerconstructies met vaste posities en vaste messen duidelijker dan de meeste andere productiescenario's, en dat is precies de reden waarom wij het ontwerp van de invoerinrichting behandelen als een kerntechnische focus in plaats van een vast, one-size-fits-all-module. Onze invoergedeelten combineren onafhankelijk verstelbare stapelposities met dubbele servoaandrijving en een asymmetrische mesaanpassing van de invoerinrichting, ondersteund door een neerwaarts zuigsysteem dat is afgestemd op nauwkeurigheid op hoge snelheid, zodat de modus met twee vellen betrouwbaar blijft over een breder scala aan doosafmetingen dan een standaardinvoeropstelling zou toestaan.
Als lange dozen of dozen van gemengde formaten een vast onderdeel van uw productmix zijn, is de invoerinrichting een van de eerste plaatsen die de moeite van het onderzoeken waard zijn bij het vergelijken van leveranciers van vouw- en plakmachines — het is vaak het verschil tussen een machine die uw volledige productassortiment soepel verwerkt en een machine die stilletjes beperkt wat u kunt produceren. Wij hebben onze invoersystemen precies rond dit soort real-world variatie gebouwd, en we werken nauw samen met elke klant om de invoer-, stapel- en mesopstelling te configureren rond hun werkelijke doosafmetingen en productievolumes in plaats van een generieke standaard. Als u apparatuur evalueert voor de productie van lange dozen of dozen met twee vellen, nodigen we u graag uit om uw specifieke kartonformaten door te nemen en u te laten zien hoe ons ontwerp van de invoerinrichting deze verwerkt — neem contact op met ons team om een configuratie te bespreken die is gebouwd rond uw productielijn, niet rond een catalogusspecificatieblad.
 Producten



