Een tweedelige vouw- en plakmachine bestaat uit zes functionele secties: invoer, lijmen, vouwen, aanstampen, transporteren en samenvoegen. Elke sectie verricht een specifieke taak in het proces van doosvorming, terwijl haar werking nauw moet zijn afgestemd op die van de andere secties. Een consistente vierkantheid van de kartonnen doos, een nauwkeurige uitlijning van de naad en een betrouwbare naadsterkte hangen niet alleen af van de prestaties van individuele secties, maar ook van hoe efficiënt de gehele machine als geïntegreerd systeem functioneert.
Coördinatiekloven in conventionele tweedelige vouw- en plakmachines
Een tweedelige machine vormt een grote kartonnen doos uit twee golfkartononderdelen. Elk onderdeel wordt ingevoerd, gelijmd en gevouwen; daarna worden beide onderdelen samengevoegd en onder druk gebracht tot één complete doos. Elke verwerkingsfase neemt de positie van het karton over van de vorige fase, waardoor een kleine fout vroeg in de lijn zelden beperkt blijft. Veel conventionele machines drijven meerdere secties via gedeelde transmissies, wat betekent dat snelheid en timing slechts groepsgewijs kunnen worden aangepast. Een lichte afwijking bij de invoersectie wordt dan doorgevoerd naar de vouw- en samenvoegfase, waar deze zich manifesteert als een scheefstaande doos of een naad die buiten de juiste lijn valt. Aanpassing is een extra zwakte. Bij oudere constructies stellen operators geleiders, riemen en druksecties stap voor stap in, zodat een wijziging van het doosformaat sterk afhankelijk is van individuele ervaring en aanzienlijke tijd vergt. Lichtgewicht frameconstructies en lagerwaardige lagers veroorzaken een langzamer probleem: na langdurig draaien verslappen de positionele relaties tussen de secties, en instellingen die ’s ochtends nog nauwkeurig waren, gelden tegen het einde van de plocht niet meer.
Kerncomponenten die de zes secties synchroon houden
Onze tweedelige vouw- en plakmachine lost coördinatieproblemen op via haar aandrijfsysteem en structurele opbouw. Elke functionele sectie beschikt over een eigen motor, waarbij servomotoren en PLC-besturing de snelheden over de gehele lijn op elkaar afstemmen. Elke sectie kan onafhankelijk worden afgesteld zonder de andere secties te verstoren, terwijl de gehele lijn toch als één gesynchroniseerd proces blijft draaien. De wandpanelen zijn vervaardigd uit dik staal dat is onderworpen aan koud- en warmbehandeling, wat trillingen en vervorming tijdens continu bedrijf beperkt. Lineaire geleiders en merknaam-lagers zorgen ervoor dat verstelbare onderdelen na herhaalde formatwijzigingen terugkeren naar hun oorspronkelijk ingestelde positie. Foto-elektrische schakelaars en een centraal touchscreen voltooien deze opstelling, omdat zij detectie van de positie en instelling van parameters op één locatie plaatsen. Geen van deze componenten is op zichzelf opmerkelijk — samen vormen ze echter een stabiele, gedeelde basis voor de zes afzonderlijke secties.
Invoer-, lijm- en vouwsecties
De invoersectie bepaalt de startpositie voor alles wat daarna volgt. Onze invoersectie is een wrijvingsinvoer met een onafhankelijke servoaandrijving, waarbij de zijkleppen over de volledige breedte van het karton verstelbaar zijn. Een intrekbare achterste steun stabiliseert de kartonstapel bij langere doosformaten, terwijl een luchtaanzuigfunctie de invoer van dubbele onderdelen ondersteunt. Dit is vooral belangrijk bij lange of smalle blanks, die gemakkelijk gaan afwijken als de stapel niet gesteund wordt. Een blank die recht in de machine wordt ingevoerd, is aanzienlijk eenvoudiger nauwkeurig te vouwen en te samenvoegen. De lijmsectie brengt lijm aan via mechanische rollen. Operators kunnen kiezen tussen warme of koude dompeltechniek, afhankelijk van het gebruikte karton en het lijmsysteem, en een spuitlijmsysteem is beschikbaar als optie. Omdat de lijm wordt aangebracht terwijl het karton nog in zijn oorspronkelijke positie staat, blijft de lijmpositie consistent met de uitlijning van de invoersectie.
De vouwsectie voert de tweede en de vierde vouw uit, waardoor de vouw 180 graden sluit. Deze sectie wordt aangedreven door een eigen motor, terwijl de linker- en rechterriemen met traploze snelheidsregeling draaien. Voor klanten die fijnere controle wensen, is een servoconfiguratie beschikbaar. Bij dik of dubbelwandig karton maakt dit een geleidelijke, tijdsgecoördineerde vouw mogelijk die aansluit bij de invoersnelheid, in plaats van een geforceerde vouw met één vaste snelheid. Het resultaat is een nettere vouwlijn met minder barsten langs de scorelijn. De sectie is bovendien ontworpen voor eenvoudige demontage, zodat routine-onderhoud geen verwijdering van grote machineonderdelen vereist.
Samenvoeg-, transport- en aanstampssecties
De samenvoegsectie is de plek waar twee gevouwen onderdelen tot één kartonnen doos worden samengevoegd — en waar de vierkantheid van de doos grotendeels wordt bepaald. De geleidplaten zijn opgebouwd in een multi-platenstructuur met schroefstangverstelling. Elektrische verstelling en een geheugenfunctie stellen operators in staat om eerder opgeslagen instellingen voor herhaalde doosformaten op te roepen, in plaats van telkens opnieuw te meten en handmatig uit te lijnen. Platte bandtransporteurs, elk aangedreven door een eigen servomotor, voeren de onderdelen verder, terwijl perswielen het karton vlak houden en het draaigeluid laag houden. Een foto-elektrisch apparaat controleert de positie van het karton voordat de onderdelen worden samengevoegd. Aan de samenvoegopening zorgt een dubbele lijmcoating (warm en koud) voor een stevigere verbinding. Voor grote dozen of dozen met zware inhoud beschermt deze combinatie van nauwkeurige positionering en veilige hechting de naadsterkte.
De transportssectie houdt de doos onder gecontroleerde druk terwijl de lijm uithardt. Deze sectie is motorisch aangedreven en kan in handmatige modus of in automatische ‘follow-up’-modus draaien, die de lengte van de doos volgt. De bovenste transportsdruksectie heeft een eigen motor en kan heen en weer bewegen om aan de dooslengte aan te passen; optionele pneumatische regeling maakt een fijne drukaanpassing mogelijk. Lichtere en zwaardere dozen hoeven dus niet dezelfde instelling te delen. De aanstampssectie voltooit de reeks. De bovenste en onderste pallets — ook wel geleidplaten genoemd — worden afzonderlijk door motoren aangedreven, wat snelle lengteaanpassing mogelijk maakt. De stapeling verloopt geordend, en een automatisch riemspanningsysteem zorgt voor constante riemspanning over de tijd. Gereedgemaakte dozen verlaten de machine in nette, gestapelde lagen die eenvoudiger zijn te hanteren bij latere verpakking en laden.
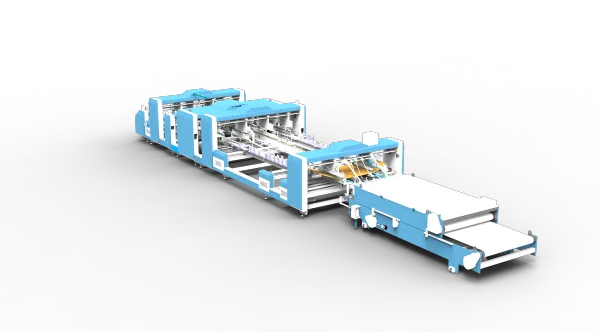
Gesynchroniseerde werking van de zes secties
De zes secties van onze machine zijn ontworpen om als één gecoördineerde productielijn te functioneren. Onafhankelijke aandrijvingen maken het mogelijk om elke sectie afzonderlijk af te stellen, terwijl centrale besturing het gehele proces gesynchroniseerd houdt. In het dagelijks productieproces helpt dit bij het verkorten van de omsteltijd tussen verschillende doosformaten, het behouden van consistente kwaliteit bij lange productieruns en het vereenvoudigen van onderhoud door het gemakkelijker maken om de oorzaak van een storing te lokaliseren. Als fabrikant verzorgen wij het ontwerp en de assemblage van de machine intern, waardoor wij de flexibiliteit hebben om de apparatuur aan te passen aan verschillende doosformaten, kartonkwaliteiten en productievereisten.
Van lange golfkartonblanks tot veeleisende tweedelige doosconstructies: onze machine kan worden geconfigureerd om precies aan te sluiten bij de werkwijze van uw fabriek, en helpt complexe vouw- en plakvereisten om te zetten in een beter beheersbaar en betrouwbaarder productieproces.
 Toepassingsscenario's