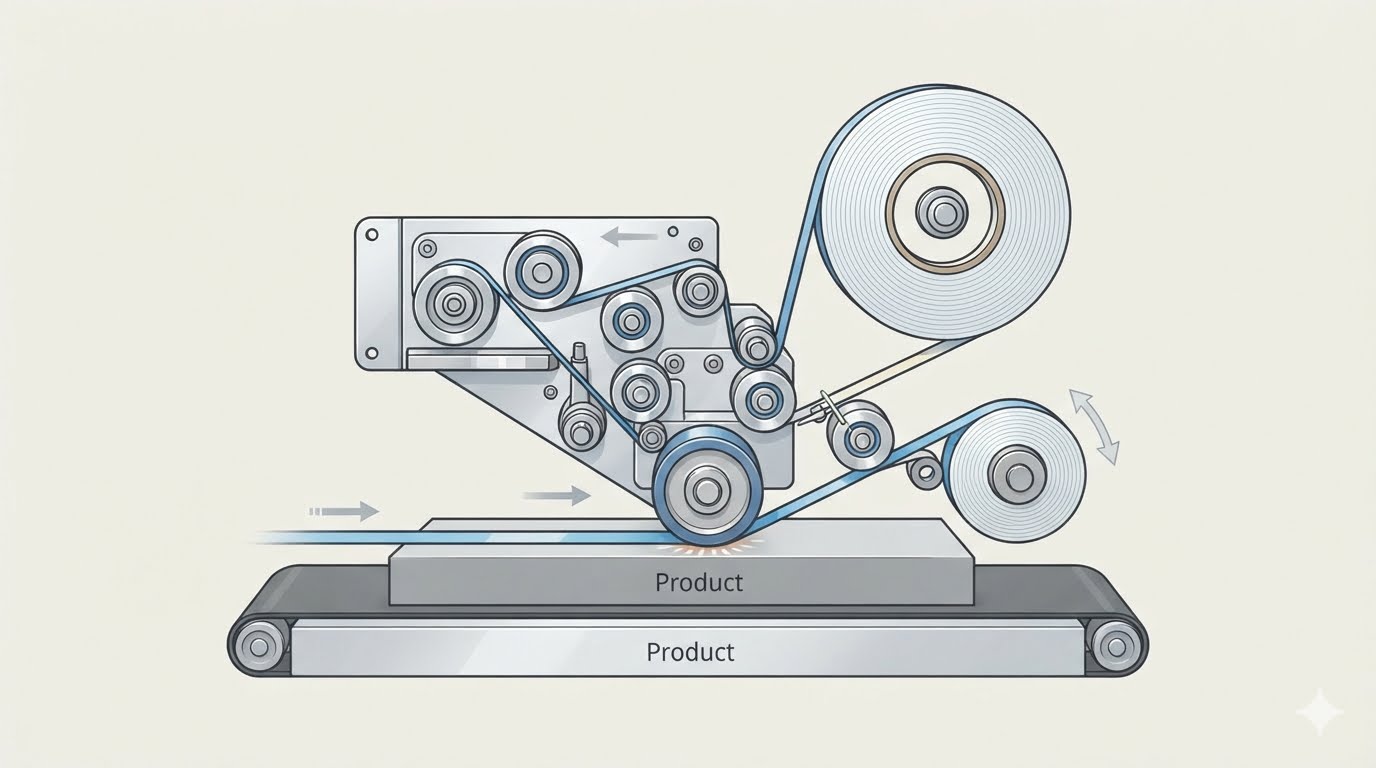
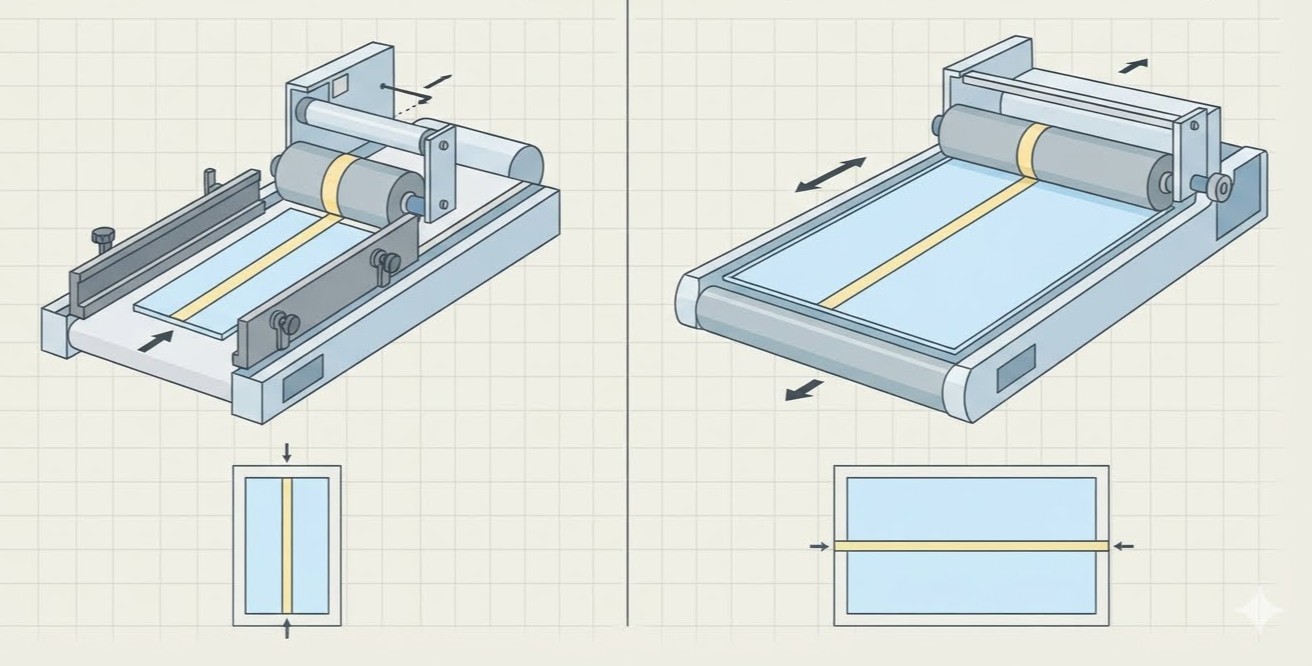
Tape die buiten de aangegeven positie wordt aangebracht, is vaak eerst een voedingsprobleem — en pas daarna een tapeprobleem. Een automatische dubbelzijdige tape-applicatiemachine plaatst de tape op een door de aanbrengkop vastgelegde positie; het resultaat hangt dus af van de positie van het vel op het moment dat het deze kop passeert. Bij kleine vellen verkleint de tolerantie voor fouten aanzienlijk, en wordt de manier waarop het vel wordt ingevoerd en gepositioneerd de bepalende factor voor de nauwkeurigheid van de tapeplaatsing.
Waarom kleine vellen minder speelruimte laten voor fouten
Een klein vel heeft een beperkt contactoppervlak met de voerband en weinig gewicht om het stabiel te houden. Zelfs geringe variaties in wrijving kunnen het vel van de bedoelde baan afduwen, en een vel dat onder een lichte hoek de aanbrengpositie binnengaat, ontvangt een tapestrook onder dezelfde hoek. Bij een groot vel verspreidt dezelfde hoekfout zich over een groot oppervlak en kan binnen de tolerantiegrens blijven. Bij een klein vel ligt de tape dicht bij de rand of bij een vouwlijn, waardoor een minimale verschuiving ervoor kan zorgen dat deze gedeeltelijk buiten het beoogde gebied terechtkomt.
Ook het materiaal speelt een rol. Dun karton, gecoat papier en vellen met stofresten na snijden of drukken veroorzaken elk een andere wrijvingsomstandigheid ten opzichte van de band. Een voersysteem dat is afgestemd op één type karton kan zich anders gedragen bij een ander type, en dit verschil is het meest zichtbaar bij kleine formaten, waar minder oppervlak is om de belasting te verdelen. Ook de afstand tussen opeenvolgende vellen is van belang. Onregelmatige tussenruimtes leiden tot ongelijkmatige timing bij de aanbrengkop, wat zichtbaar wordt als tapestrepen die op licht verschillende afstanden vanaf de velrand beginnen.
Waar conventionele voermethodes tekortschieten
Vele tape-aanbrenglijnen zijn nog steeds afhankelijk van voercomponenten die met de tijd hun consistentie verliezen. Banden slijten en verharden, en het oppervlak dat ooit betrouwbaar grip op het vel had, begint te slippen. Bij kleine vellen wordt dit slippen het eerst zichtbaar, omdat er geen extra tractie beschikbaar is. Operators compenseren dan door tijdens de productie geleiders en snelheid aan te passen — wat leidt tot resultaten die per ploeg verschillen.
Handmatige voorbereiding voegt een extra bron van variatie toe. Stapels die niet vierkant zijn uitgelijnd vóór het laden, vellen die ongelijkmatig zijn gefanneerd en instellingen die na elke formaatwijziging ‘op gevoel’ worden aangepast, introduceren allemaal verschillen die de machine later niet meer kan corrigeren. Ook de aanpassing van de aanbrengkop kan een extra obstakel vormen. Als de kop geen duidelijke referentie heeft om zich opnieuw te positioneren, duurt het langer om hem voor een nieuw formaat te verplaatsen, en is de instelling moeilijker reproduceerbaar bij de volgende productierun. Het resultaat is een proces dat goed werkt bij een grote oplage van één formaat, maar problemen ondervindt bij korte oplages en frequente wisselingen — zoals veelvoorkomend in verpakkingen met klein formaat.
Hoe voeren en positioneren samenwerken
Nauwkeurige tapeplaatsing is een opeenvolging van stappen, waarbij elke fase afhangt van de vorige. Het voersysteem voert het vel met constante snelheid en in een rechte lijn naar voren. Het vel bereikt de aanbrengpositie in een gedefinieerde oriëntatie en met een regelmatige afstand ten opzichte van de naburige vellen. De aanbrengkop, ingesteld op de vereiste zijwaartse positie, brengt de tape aan. Indien de eerste fase instabiel is, kan geen enkele aanpassing aan de kop het resultaat volledig herstellen.
Daarom begint de praktische werkwijze voor kleine vellen stroomopwaarts. Controleer eerst of de stapel vierkant is en of de vellen vrij zijn van stof. Controleer vervolgens of de band over de gehele breedte van het vel gelijkmatig grip heeft, en of de voersnelheid geschikt is voor het formaat. Pas daarna moet de positie van de aanbrengkop worden ingesteld en gevalideerd met een paar proefvellen. Meet de afstand van de tape tot de velrand op meerdere vellen — zowel aan het begin als aan het einde van een korte oplage — want een drift tussen het eerste en laatste vel onthult voerinstabiliteit duidelijker dan één enkel monster.
| Factor | Effect op kleine vellen | Aanpassingsrichting |
|---|---|---|
| Grip van de band | Slippen veroorzaakt scheefstand en ongelijke tussenruimtes | Houd de banden schoon en controleer slijtage |
| Oppervlak van het vel | Stof of coating verandert de wrijving | Reinig het vel of pas de voeropstelling aan |
| Positie van de kop | Tape ligt te dicht bij de rand | Herpositioneer en valideer op meerdere vellen |
| Wisseling van tape of formaat | Instellingen wijken af tussen werkorders | Controleer de plaatsing na elke wijziging |
Wat onze machines bijdragen aan werk met kleine vellen
Onze automatische meerkoppige dubbelzijdige tape-aanbrengmachine gebruikt een voermechanisme gebaseerd op banden met hoge wrijving. Het ontwerp is gericht op het soepel voeren van vellen en het leveren ervan op een geordende manier — wat kleine vellen de nodige grip geeft om op hun beoogde baan te blijven. Dit is vooral van belang bij kartonnen dozen, envelopzakken en documentenzakken, waarbij tapestrepen dicht bij randen of kleppen worden aangebracht en de vellen vaak licht en compact zijn.
Frequente wijzigingen van formaat en tape komen veelvuldig voor bij werk met klein formaat, waardoor het ontwerp van de wisseling direct invloed heeft op hoe vaak instellingen kunnen worden gevalideerd. De kleefkoppen op onze machines draaien met één enkele sleutel, waardoor het vervangen van de tape snel en eenvoudig is. Op onze driehoekstape-machines beweegt de kleefkop links en rechts met een handwiel langs een stalen liniaal, zodat operators een zichtbare referentie hebben voor herpositionering. Snelle tape-wisselingen en een duidelijke positioneringsreferentie stimuleren operators om na elke wijziging de tapeplaatsing opnieuw te controleren — wat consistente resultaten ondersteunt, zelfs bij korte oplages.
Ook de afvoerzijde is even belangrijk. Onze machines kunnen worden uitgerust met een rechtstreekse ‘visschubben’-verzamelband die onafhankelijk draait en de afgewerkte vellen in een nette overlappende stapel levert. Medewerkers kunnen de tapeplaatsing inspecteren zodra de vellen arriveren en een eventuele drift vroegtijdig opmerken — voordat een hele partij is aangetast. Een optionele telmodule is beschikbaar voor batchvolgheid. Voor kleine vellen, die bij de afvoer gemakkelijk kunnen verspreiden of uitlijnen, beschermt geordende verzameling ook de kwaliteit die bij de aanbrengkop is bereikt.
Het juiste apparaat kiezen voor uw producten met klein formaat
Producten met klein formaat hebben verschillende behoeften, dus de juiste machine hangt af van het vel en de toepassing. Onze automatische meerkoppige serie verwerkt lange dubbelzijdige tapestrepen op karton, kartonnen dozen, golfkartonnen dozen, envelopzakken en documentenzakken, terwijl onze driehoekstape-serie specifiek is ontworpen voor hoek- en klep-toepassingen. In elke serie zijn meerdere werkbreedtes beschikbaar, zodat de machine precies kan worden afgestemd op het formaatbereik van uw producten.
Als fabrikant ontwerpen wij onze dubbelzijdige tape-applicatiemachines rond de factoren die het resultaat bij kleine vellen bepalen: grip op de voerband, snelle tape-wisselingen, een duidelijke referentie voor koppositionering en geordende velverzameling. Als uw producten kleine dozen, kaarten of zakken in envelopstijl omvatten, stuur ons dan uw velformaatbereik, type karton en tape-specificatie. Ons team stelt een machineconfiguratie voor die perfect aansluit bij uw product — zodat stabiele voeding en precieze tapeplaatsing een routineonderdeel worden van uw productie.
 Toepassingsscenario's