


Om te begrijpen hoe een kartonnen doos wordt geproduceerd, is meer nodig dan alleen naar de afzonderlijke verwerkingsstappen te kijken. De volledige workflow bepaalt hoe efficiënt elk vel van de eerste aanvoer door het lijmen, vouwen, kalibreren, hechten en het uiteindelijke stapelen beweegt. Onze volautomatische hogesnelheids vouwplak- en hechtmachine integreert deze bewerkingen in één continue productielijn, waardoor de onnodige materiaalhantering tussen de afzonderlijke processen wordt verminderd.
Te veel overdrachten, te veel kans op fouten
Op een conventionele lijn doorloopt een vel doorgaans verschillende onafhankelijke stations: aanvoer, lijmen, vouwen, lijmen of hechten, en vervolgens tellen en stapelen. Elk van deze stations kan op een eigen apparaat staan, soms zelfs op een geheel aparte lijn. Het verplaatsen van het vel van het ene station naar het volgende is meestal afhankelijk van handmatig laden of lossen, of van een transportband die twee machines verbindt die niet zijn gebouwd om als één systeem te werken.
Elk van die overdrachten is een plek waar iets mis kan gaan. Een vel kan tijdens een handmatige overbrenging uit positie verschuiven, lichtjes scheef op het volgende station aankomen, of eenvoudigweg in een ander tempo bewegen dan de apparatuur ervoor of erna. Wanneer elk station ook zijn eigen parameters instelt, zoals lijmvolume, vouwhoek of aanvoersnelheid, hebben kleine inconsistenties in elke fase de neiging om zich op te stapelen in plaats van elkaar op te heffen, en kan de uiteindelijke kartonnen doos dimensies of lijmdekking vertonen die meer variëren dan verwacht gedurende een productierun.
Dit maakt het oplossen van problemen ook moeilijker dan nodig. Als een afgewerkte doos verkeerd uitkomt, betekent het terugzoeken naar de oorzaak het controleren van verschillende onafhankelijke stations in plaats van één enkel continu proces. Hoe meer breekpunten een workflow heeft, hoe langer dat onderzoek doorgaans duurt en hoe meer productietijd wordt opgeslokt door het vinden van een antwoord in plaats van het probleem te verhelpen.
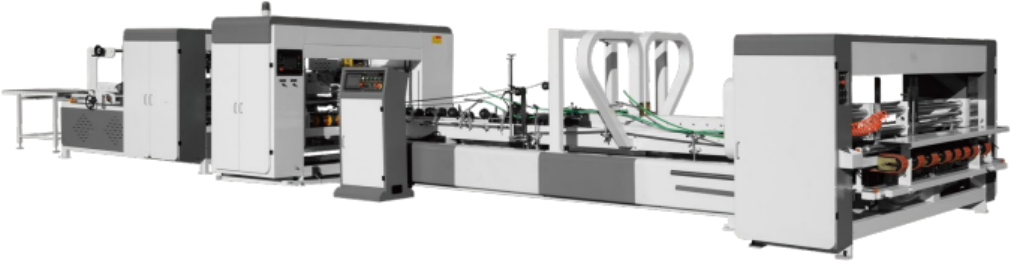
Een vel volgen door één continue lijn
Wij hebben onze vouwplak- en hechtmachine gebouwd rond een ander idee: houd het vel op één lijn vanaf het moment dat het wordt ingevoerd tot het moment dat het als een afgewerkte kartonnen doos uitkomt, zodat er nooit een punt is waar het moet worden opgepakt, verplaatst of overgedragen aan een apart apparaat.
De sequentie begint met automatische aanvoer met zuigbanden, die de vellen één voor één met een gecontroleerd, stabiel tempo in de lijn trekt. Omdat de aanvoer het ritme bepaalt voor alles stroomafwaarts, zorgt het geautomatiseerd en consistent houden ervan ervoor dat de rest van de lijn kan draaien zonder te wachten op handmatige invoer tussen de vellen door.
Vanaf daar beweegt het vel direct naar het automatisch lijmen. Omdat het lijmen de aanvoer op dezelfde lijn volgt, in plaats van op een aparte machine, wordt het aanbrengen van lijm getimed op de positie van het vel op het moment dat het aankomt, in plaats van afhankelijk te zijn van hoe nauwkeurig een operator het na een overdracht opnieuw heeft gepositioneerd. Vervolgens komt het automatisch vouwen, waarbij het gelijmde vel direct naar de vouwfase gaat zonder dat een nieuw referentiepunt of een handmatige heruitlijningsstap nodig is.
Automatische kalibratie verloopt door deze sequentie heen in plaats van dat deze op één enkel vast punt in het proces zit. Terwijl het vel van aanvoer naar vouwen beweegt, blijft de kalibratie de positie controleren en aanpassen, waardoor de uiteindelijke lijm- of hechtfase kan werken vanuit een nauwkeurig startpunt in plaats van kleine fouten uit eerdere stappen te versterken.
De lijn gaat vervolgens over in ofwel de lijmmodus ofwel de hechtmodus, afhankelijk van de kartonnen doos die wordt geproduceerd. Beide modi delen dezelfde aanvoer-, vouw- en kalibratiefasen die eraan voorafgingen, dus overschakelen tussen een gelijmde en een gehechte doos betekent niet dat een aparte machine opnieuw moet worden geconfigureerd of dat het vel opnieuw moet worden gestart op een andere lijn. In de lijmmodus loopt de sequentie met mechanische snelheden tot ongeveer 180 meter per minuut. In de hechtmodus is de gemiddelde hechtsnelheid ongeveer 80 meter per minuut, met een afstelbare hechtafstand tussen 30 en 120 millimeter, afgestemd op verschillende specificaties van de kartonnen doos.
Zodra het lijmen of hechten is voltooid, gaat de afgewerkte kartonnen doos direct verder naar de verpakking, met een optionele klep-vouwbevestiging voor dozen die dit nodig hebben, voordat deze verdergaat naar de uitvoer van het eindproduct en het automatisch tellen en stapelen. Het vel dat aan het begin van de lijn als plat karton werd ingevoerd, verlaat de lijn als een gestapelde, afgewerkte kartonnen doos, zonder dat het tussendoor ooit uit het proces is verwijderd.
Waarom de overdrachten net zo belangrijk zijn als de snelheid
Het praktische resultaat van het houden van een vel op één continue lijn is dat het aantal overdrachtspunten drastisch daalt in vergelijking met een opstelling die is opgebouwd uit afzonderlijke stations. Minder overdrachtspunten betekent minder kansen voor een vel om te verschuiven, minder plaatsen waar de tijdsafstemming tussen stations uit elkaar kan gaan lopen, en over het algemeen minder handmatige hantering tussen de eerste aanvoer en de laatste stapel.
Het continu laten lopen van de kalibratie door de sequentie heen, in plaats van slechts op één station, verandert ook hoe consistentie zich opbouwt gedurende een productierun. In plaats van dat elke fase werkt vanuit zijn eigen onafhankelijk ingestelde referentiepunt, draagt de lijn één gekalibreerde positie door het lijmen, vouwen en hechten, wat ervoor zorgt dat de afmetingen van de kartonnen doos dichter bij elkaar blijven van het eerste tot het laatste stuk van een productierun.
Er is ook een praktisch voordeel voor het oplossen van problemen. Wanneer een afgewerkte kartonnen doos een defect vertoont, is het controleren van een enkele continue lijn een directer proces dan het terugzoeken van de oorzaak via verschillende afzonderlijke machines die elk hun eigen instellingen hadden. Dat kortere pad van het opmerken van een probleem tot het identificeren van de bron vertaalt zich doorgaans in minder stilstand wanneer een aanpassing nodig is.
Gebouwd rond het idee dat workflow het echte voordeel is
Wij ontwerpen onze volautomatische hogesnelheids vouwplak- en hechtmachine vanuit het uitgangspunt dat hoe goed elke fase aan de volgende overdraagt, net zo belangrijk is als hoe snel een enkele fase op zichzelf draait. Een productielijn kan een snel lijmstation en een snel hechtstation hebben en nog steeds tijd en consistentie verliezen op elk punt waar een vel handmatig tussen hen moet worden verplaatst.
Elke fase van onze lijn, van de aanvoer met zuigbanden tot het lijmen, vouwen, kalibreren en hetzij lijmen of hechten, is gebouwd om te werken als één verbonden sequentie in plaats van een reeks onafhankelijke stations die achteraf aan elkaar zijn gekoppeld. Die continuïteit is wat de lijn in staat stelt om consistente afmetingen van de kartonnen doos te handhaven gedurende een volledige productierun, ongeacht de modus waarin deze draait.
Als u wilt zien hoe deze workflow van toepassing is op de specifieke kartonnen dozen die u produceert, lopen we graag de sequentie in meer detail met u door of regelen we een demonstratie van de lijn in bedrijf.
 Producten



