


Fabrikanten van golfkartonnen dozen voeren het lijmen en hechten vaak uit in twee afzonderlijke fasen, elk met een eigen machine. Een vel wordt op één lijn gevouwen en gelijmd, en vervolgens fysiek naar een tweede machine gebracht om te worden gehecht, voordat het kan worden geteld, gestapeld en verzonden. Dit gesplitste proces heeft jarenlang de productie van golfkartonnen dozen bepaald, maar het introduceert ook een aantal vermijdbare inefficiënties die zich dagelijks op de werkvloer manifesteren.
Waar de Tweemachinesaanpak Tekortschiet
Wanneer lijmen en hechten op aparte machines plaatsvinden, moet het vel de ene bewerking verlaten en de andere ingaan. Dat overdrachtspunt is waar de meeste wrijving ontstaat. Operators moeten de halfvoltooide dozen fysiek verplaatsen, wat handlingtijd toevoegt en kansen creëert dat dozen beschadigd raken, scheef komen te staan of in de verkeerde volgorde worden neergezet voordat de volgende fase begint.
Er is ook een kalibratieprobleem. Een lijmmachine en een hechtmachine worden onafhankelijk van elkaar ingesteld, elk met een eigen operator, eigen instellingen en eigen toleranties. Zelfs kleine verschillen in hoe elke machine is gekalibreerd, kunnen leiden tot dozen die per batch enigszins variëren, wat een echt probleem wordt voor kopers die consistente doosafmetingen nodig hebben voor grote orders.
Snelheidsverschillen verergeren het probleem. Lijm- en hechtlijnen lopen zelden op dezelfde snelheid, waardoor de ene machine op de andere moet wachten, of onderhanden werk zich tussen hen ophoopt. Over een volledige dienst leidt deze bottleneck tot een productieverlies dat moeilijk te herstellen is.
Ten slotte betekent het gebruik van twee machines ook het gebruik van twee vloeroppervlaktes. Golfkartonfabrieken hebben vaak te kampen met een beperkte vloeroppervlakte, en een aparte hechtlijn voegt lengte toe aan een lay-out die veel fabrieken niet gemakkelijk kunnen accommoderen. Voor fabrikanten wiens klanten dozen bestellen die zowel gelijmde naden als gehechte versteviging vereisen, wordt deze opstelling met twee machines een dagelijkse bron van extra kosten en coördinatie.
Er zijn ook personeelskosten aan deze opstelling verbonden. Twee machines vereisen over het algemeen twee getrainde operators, die elk bekend zijn met een ander bedieningspaneel, een andere set afstelpunten en een andere onderhoudsroutine. Wanneer een operator afwezig is of een machine onderhoud nodig heeft, moet de andere productiefase wachten, omdat de twee lijnen niet zijn ontworpen om elkaar over te nemen. De trainingstijd verdubbelt, de inventaris van reserveonderdelen verdubbelt en het oplossen van een kwaliteitsprobleem betekent vaak het controleren van twee aparte machines om te achterhalen welke machine het probleem heeft veroorzaakt.
Ontwerp van een Enkele Lijn Die Beide Doet
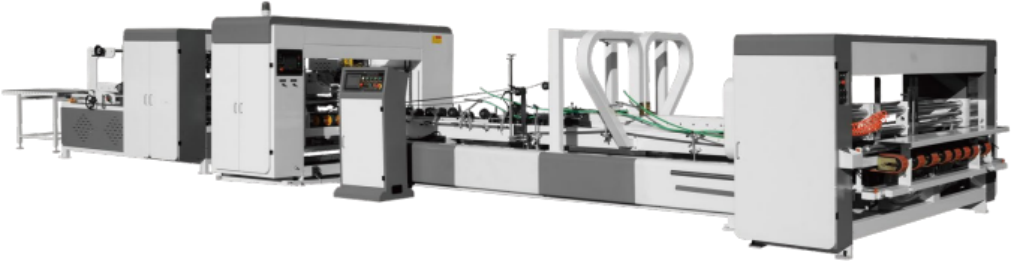
Wij hebben dit anders aangepakt. In plaats van lijmen en hechten te behandelen als twee afzonderlijke productiestappen, hebben we één enkele machine gebouwd die het vel door automatische aanzuigbandtoevoer, automatisch lijmen, automatisch vouwen, automatische kalibratie en automatisch lijmen of hechten leidt, alles op één doorlopende lijn. Het vel wordt eenmaal aangevoerd en verlaat de lijn niet totdat de doos compleet is en klaar om te worden geteld en gestapeld.
De kern van dit ontwerp is een machine die kan schakelen tussen twee werkmodi zonder apparatuur te wisselen. In de lijmmodus loopt de lijn met snelheden tot ongeveer 170 meter per minuut en verwerkt het doosmaten van ongeveer 1# tot 12#, wat het voldoende bereik geeft om een breed scala aan doosorders te bedienen. In de hechtmodus loopt dezelfde lijn met een gemiddelde hechtsnelheid van ongeveer 80 meter per minuut, met een nietafstand die instelbaar is tussen 30 en 120 millimeter, zodat deze kan worden afgestemd op verschillende doosspecificaties in plaats van vast te staan op één enkele instelling. De niettoevoer loopt tot 800 nieten per minuut, waardoor de hechtkant van het proces in de pas blijft lopen met het tempo van de rest van de lijn.
Omdat beide processen dezelfde aanvoer-, vouw- en kalibratiefasen delen, hoeft de machine niet tweemaal te worden gekalibreerd voor één enkele doos. Automatische kalibratie wordt uitgevoerd als onderdeel van de sequentie, wat helpt om de afmetingen consistent te houden van de eerste tot de laatste doos in een run, in plaats van te vertrouwen op twee onafhankelijk afgestelde machines die het met elkaar eens moeten zijn.
De lijmkant van de machine is ontworpen voor doosformaten tot ongeveer 1200 bij 2600 millimeter en tot ongeveer 170 bij 420 millimeter, terwijl de plaatdikte voor de C plus D plus C constructie tot 850 millimeter kan bedragen en voor de gecombineerde A plus B plus D plus E constructie tot ongeveer 2600 millimeter, met een mechanische snelheid van maximaal 180 meter per minuut. Aan de hechtkant werkt de machine met doosformaten van ongeveer 300 bij 800 millimeter tot 2600 millimeter, zwenkdekselbreedtes van ongeveer 100 tot 300 millimeter en een maximale niettongbreedte die is afgestemd op de door de klant gespecificeerde verstevigingsstijl. Doordat dit bereik in één lijn is ingebouwd, kan dezelfde apparatuur schakelen tussen kleinere retaildozen en grotere verzenddozen zonder dat een tweede machine nodig is die is afgestemd op een andere maatklasse.
Wat Dit Betekent op de Productievloer
Het meest directe voordeel is dat dozen die zowel een gelijmde naad als een gehechte versteviging vereisen, niet langer tussen twee apparaten hoeven te reizen. Die ene verandering elimineert een handlingsstap, vermindert de kans op verkeerde uitlijning tijdens de overdracht en verkort de totale tijd tussen het aanvoeren van ruwe vellen en het hebben van afgewerkte dozen die klaar zijn om te stapelen.
Vloeroppervlakte is een ander praktisch voordeel. Met een voetafdruk van ongeveer 14000 bij 4000 bij 2000 millimeter, beslaat de machine één lijn in plaats van de gecombineerde lengte van twee aparte machines plus de ruimte die nodig is om materiaal ertussen te verplaatsen. Voor fabrieken waar de lay-outruimte beperkt is, kan het consolideren van lijmen en hechten in één lijn ruimte vrijmaken die anders zou worden besteed aan een tweede machine en de bijbehorende bufferzone.
Omdat dezelfde lijn beide modi afhandelt, hoeft een operator geen twee sets instellingen, twee onderhoudsschema's of twee storingspunten te beheren. Optionele functies zoals een klepvouwhulpstuk of automatisch tellen en stapelen van eindproducten integreren in dezelfde workflow, zodat de doos van ruw vel naar verpakte output gaat langs één gecoördineerde sequentie, in plaats van door afzonderlijke, losjes verbonden fasen.
Voor doosfabrikanten die orders ontvangen die gelijmde dozen en gehechte dozen combineren, of enkele orders die beide functies op dezelfde doos nodig hebben, vereenvoudigt dit soort opstelling ook de planning. In plaats van de capaciteit over twee machines met verschillende snelheden en verschillende bottlenecks te plannen, lopen productieruns tegen één lijn met een bekende doorvoer voor elke modus.
Kwaliteitscontrole wordt ook eenvoudiger wanneer er maar één lijn is om te bewaken. Als een afgewerkte doos een probleem vertoont met de gelijmde naad of de hechting, controleert een operator een enkele sequentie in plaats van de doos terug te traceren over twee aparte machines om te identificeren waar de afwijking is ontstaan. Die kortere feedbacklus leidt doorgaans tot snellere aanpassingen en houdt een productierun van begin tot eind dichter bij de specificatie.
Gebouwd op Productie-ervaring, Niet Alleen Specificaties
Wij ontwerpen en bouwen apparatuur voor het vormen van golfkartonnen dozen met de dagelijkse realiteit van productiefabrieken in gedachten, en niet alleen de cijfers op een specificatieblad. Het combineren van lijmen en hechten in één enkele automatische lijn is voortgekomen uit het observeren van hoeveel tijd en vloeroppervlakte wordt verbruikt door de overdracht tussen aparte machines, en het bouwen van een lijn die die overdracht elimineert in plaats van eromheen te werken.
Elk onderdeel van de sequentie, van aanzuigbandtoevoer tot vouwen, lijmen, kalibratie en hechten, is ontworpen om als één gecoördineerd proces te werken in plaats van een keten van onafhankelijke fasen. Dat is wat de machine in staat stelt om consistente doosafmetingen te behouden gedurende een volledige productierun, of deze nu in de lijmmodus of de hechtmodus werkt.
Als uw productielijn momenteel lijmen en hechten over aparte machines verdeelt, is het de moeite waard om te kijken wat een enkele, gekalibreerde lijn kan doen voor uw vloeroppervlakte, uw omsteltijd en de consistentie van uw afgewerkte dozen. Wij bouwen deze apparatuur om die combinatie direct aan te kunnen, en we lopen graag door hoe deze in uw bestaande productieopstelling zou passen.
 Producten



