Het aannemen en behouden van bekwame operators is een van de moeilijkste onderdelen geworden van het runnen van een fabriek voor golfkartonnen dozen. De arbeidskosten blijven stijgen, ervaren werknemers zijn niet gemakkelijk te vervangen zodra ze vertrekken, en een productielijn die is gebouwd op handmatige beoordeling kan consistentie verliezen zodra het personeel verandert. Hoeveel een stuk apparatuur afhankelijk is van mensen om het goed te laten functioneren, is nu net zo'n belangrijke factor als de nominale snelheid, en het is de moeite waard om goed te kijken waar die afhankelijkheid zich precies bevindt op een typische plak- en hechtlijn.
Waar Handmatig Werk Nog Steeds de Lijn Aandrijft
Op veel plak- en hechtlijnen zijn er nog steeds verschillende fasen die afhankelijk zijn van mensen om alles soepel te laten verlopen. Platen moeten vaak met de hand worden geladen of verplaatst, vooral op het overdrachtspunt tussen een aparte plakmachine en een aparte hechtmachine, waar een plaat van de ene lijn moet worden opgepakt en op een andere moet worden gezet. Er moet iemand aanwezig zijn om die overdracht elke keer dat de lijn draait te beheren.
Parameterinstellingen zijn een ander gebied waar handmatig werk veel invloed heeft. Lijmvolume, vouwhoek en hechtafstand worden vaak op het oog en op gevoel aangepast, gebaseerd op de ervaring van een operator in plaats van een vaste, herhaalbare instelling. Het kost tijd om die aanpassingen goed te leren, en als ze fout gaan, zelfs een beetje, verschijnt dat later als inconsistente dozen. Twee aparte machines betekenen ook typisch dat er twee mensen nodig zijn om ze in de gaten te houden, omdat een probleem op de ene lijn niet automatisch wordt opgemerkt door wie er bij de andere is gestationeerd. Als er iets misgaat, betekent het opsporen ervan vaak dat elke station met de hand moet worden gecontroleerd in plaats van het af te lezen van een enkel aangesloten systeem. Waar tellen en stapelen niet geautomatiseerd zijn, voegt die fase nog een paar handen toe aan de lijn.
De kosten van het vertrouwen op zoveel handmatige input stapelen zich in de loop van de tijd op. Lonen voor bekwame operators blijven in de meeste markten stijgen, en het trainen van een nieuwe medewerker tot het punt waarop ze betrouwbaar de lijmdekking of vouwuitlijning kunnen beoordelen, kost echt tijd, niet een enkele dienst. Wanneer iemand vertrekt, verdwijnt die beoordeling met hen, en kan de output van de lijn verschuiven totdat een vervanger is opgeleid tot dezelfde standaard. Meer handmatige stappen betekenen ook meer kansen op een gemiste controle, een verkeerd getimede aanpassing of een beschadigde plaat, simpelweg omdat mensen moe worden of afgeleid raken tijdens een lange dienst. In regio's waar het moeilijk is om personeel aan te nemen of waar het verloop hoog is, wordt een lijn die sterk afhankelijk is van handmatig werk moeilijker te bemannen en moeilijker om op een voorspelbare output te laten draaien. In praktische termen is een lijn met meer handmatige stappen een lijn waarvan de output meer afhangt van wie er die dag toevallig werkt, in plaats van van de apparatuur zelf.
Waar Automatisering de Handmatige Stappen Vervangt
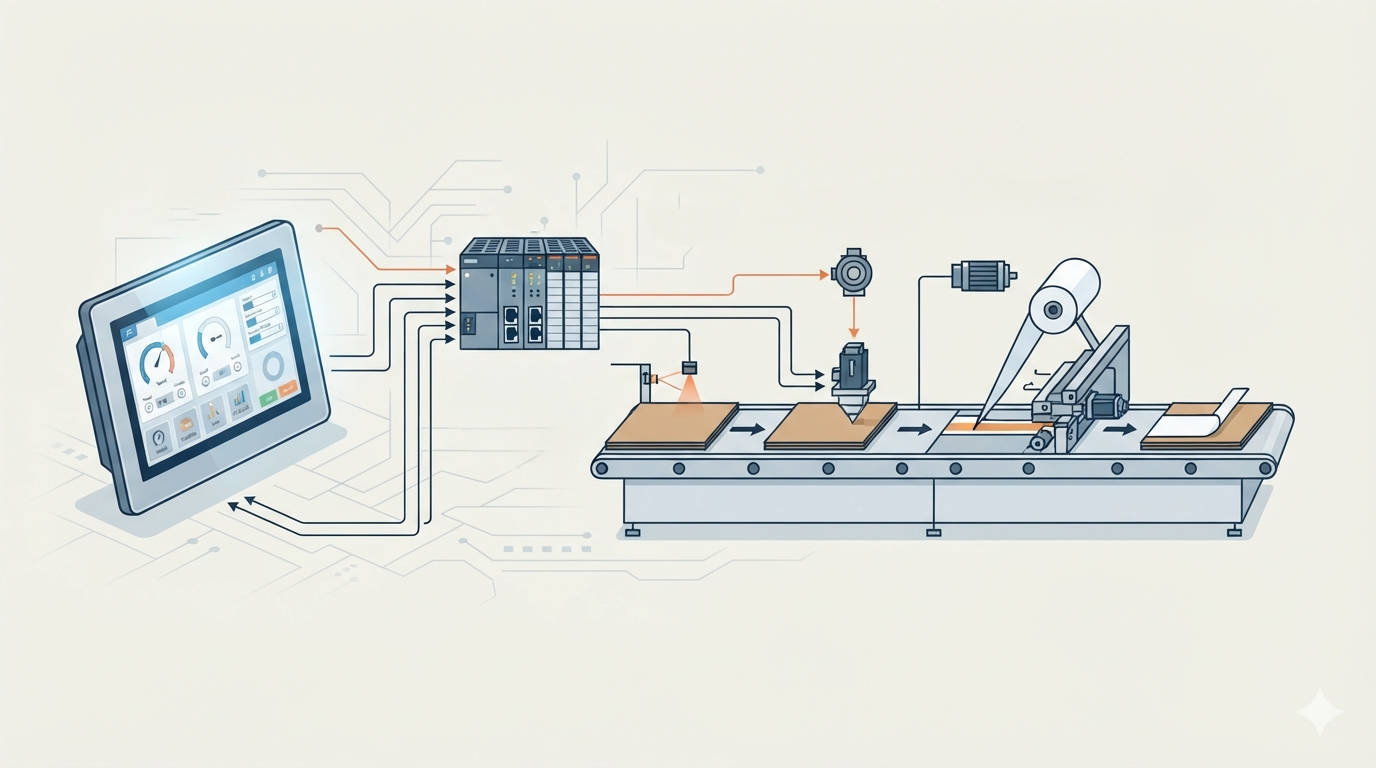
We hebben onze LYQZD2600 Volautomatische hogesnelheids vouwplak- en hechtmachine met robuuste zwaar uitgevoerde frameconstructie ontworpen rond het verminderen van precies deze afhankelijkheidspunten, in plaats van automatisering te behandelen als een toevoeging aan een anderszins handmatig proces. Automatische bandzuigaanvoer elimineert de noodzaak van een toegewijde werknemer om platen één voor één met de hand te laden, wat vaak een van de meest repetitieve en arbeidsintensieve rollen op een traditionele lijn is.
Het duidelijkste voorbeeld van waar dit ertoe doet, is kalibratie. In plaats van te vertrouwen op een operator om de uitlijning op het oog te controleren en de lijn te stoppen om correcties aan te brengen, loopt automatische kalibratie continu terwijl de plaat door aanvoer, vouwen en plakken of hechten beweegt. Die ene verandering verwijdert een groot deel van de beoordeling die ervaren operators anders herhaaldelijk tijdens een dienst zouden moeten maken, en het doet dat zonder afhankelijk te zijn van hoe alert of ervaren de persoon die de lijn in de gaten houdt op dat moment is.
Omdat de plakmodus en de hechtmodus op dezelfde lijn lopen, vereist het overschakelen tussen de twee doostypen niet dat personeel wordt toegewezen aan een andere machine of dat iemand opnieuw wordt getraind op een apart bedieningspaneel. Dezelfde operators die de lijn in de plakmodus laten draaien, met mechanische snelheden tot ongeveer 180 meter per minuut, kunnen deze ook in de hechtmodus laten draaien, waar de gemiddelde hechtsnelheid ongeveer 80 meter per minuut is met een instelbare hechtafstand tussen 30 en 120 millimeter. Eén team dekt beide productiemodi in plaats van dat er aparte ploegen nodig zijn die op aparte apparatuur zijn getraind. Automatisch tellen en stapelen aan het einde van de lijn verwerkt de afgewerkte dozen direct, zodat die fase niet langer een toegewijde werknemer nodig heeft om de output ook met de hand te verplaatsen.
| Productieaspect | Traditionele Handmatige Lijn | Volautomatische Vouwplak- en Hechtmachine |
|---|---|---|
| Plataanvoer | Handmatig laden en hanteren van platen | Automatische bandzuigaanvoer |
| Kalibratie | Handmatige inspectie en aanpassing | Automatische continue kalibratie |
| Plakken en Hechten | Aparte machines kunnen aparte operators vereisen | Plakken en hechten geïntegreerd in één lijn |
| Arbeidsbehoefte | Meer operators voor verschillende fasen | Minder operators nodig voor de productielijn |
| Parameteraanpassing | Vertrouwt meer op operatorervaring | Geautomatiseerde en gecoördineerde machine-instellingen |
| Afgewerkte Dozen | Handmatig tellen en stapelen | Automatisch tellen en stapelen |
| Productieconsistentie | Meer beïnvloed door vermoeidheid en operatorverschillen | Consistenter geautomatiseerde workflow |
| Productiesnelheid | Afhankelijk van apparatuur en handmatige hantering | Tot 180 m/min in plakmodus; ongeveer 80 m/min in hechtmodus |
Wat Minder Handmatige Stappen Echt Veranderen
Het meest directe effect is een kleinere ploeg die nodig is om dezelfde output te draaien. Een fabriek hoeft niet langer extra operators aan te nemen en op te leiden om de huidige capaciteit stabiel te houden, wat ertoe doet in markten waar het vinden en behouden van geschoolde arbeid echt moeilijk is.
Automatisering neemt ook een groot deel van het werk over dat vroeger afhing van het oordeel van een operator. Continue kalibratie, consistente aanvoer en gecoördineerd plakken of hechten verminderen de kwaliteitsschommelingen die voortkomen uit personeelsverloop, vermoeidheid of simpele inconsistentie tussen de techniek van de ene operator en de andere. Een lijn die minder afhankelijk is van individueel oordeel, heeft de neiging om zijn output stabieler te houden van de ene dienst naar de volgende, ongeacht wie er dienst heeft.
In een omgeving waar lonen stijgen en het aannemen van betrouwbare werknemers niet gegarandeerd is, wordt hoe geautomatiseerd een lijn is een directe factor in hoe stabiel de output van een fabriek kan blijven. Meer werknemers toevoegen is één manier om te proberen de vraag bij te houden, maar het is niet de enige hefboom die beschikbaar is, en het is vaak de minst voorspelbare. Een meer geautomatiseerde lijn biedt een manier om de capaciteit stabiel te houden die niet afhankelijk is van de medewerking van de lokale arbeidsmarkt. Dit gaat ook niet ten koste van de snelheid, aangezien dezelfde geautomatiseerde reeks die handmatig werk vermindert, ook is wat de lijn in staat stelt om op de nominale mechanische snelheden te draaien, zowel in de plak- als in de hechtmodus.
Gebouwd om Mensen Minder tot een Variabele te Maken
We bouwen onze LYQZD2600 Volautomatische hogesnelheids vouwplak- en hechtmachine met robuuste zwaar uitgevoerde frameconstructie op het idee dat het verminderen van de afhankelijkheid van handmatig werk niet gaat om het vervangen van mensen, maar om de output van een fabriek minder bloot te stellen aan personeelsveranderingen die het niet altijd kan controleren. Continue automatische kalibratie, geautomatiseerde aanvoer en een gedeelde lijn voor zowel plak- als hechtmodi zijn de onderdelen van het ontwerp die het meeste gewicht in de schaal leggen bij die inspanning.
Als personeelsdruk al van invloed is op hoe uw fabriek de capaciteit plant, is het de moeite waard om te bekijken welke fasen van uw huidige lijn nog steeds afhankelijk zijn van handmatige beoordeling en waar die afhankelijkheid zou kunnen worden wegg ontworpen. We lopen graag door hoe onze apparatuur die overgang aanpakt, of we regelen graag een demonstratie van de lijn in bedrijf.
 Technische Encyclopedie