


De stevigheid van een gelijmde kartonnen doos hangt af van waar de lijm terechtkomt. Een lijn lijm die slechts enkele millimeters naast de bedoelde positie wordt aangebracht, kan leiden tot een ongebonden gedeelte van de klep of tot overstroming van lijm buiten de rand van het golfkarton. Nauwkeurig lijmen vereist dat het vel correct is gepositioneerd wanneer het de lijmstation bereikt; een positie die bij de invoer is ingesteld, blijft echter niet altijd behouden door de daaropvolgende machineonderdelen heen.
Waarom lijmlijnen zelfs na nauwkeurige invoer toch verschuiven
Een vel verandert tijdens zijn doorloop door de vouw- en plakmachine meerdere malen van positie. Het wordt eerst van de stapel gescheiden, vervolgens vervoerd door transportbanden, geleid naar de vouwsectie en tenslotte naar het lijmstation gebracht. Elke van deze stappen kan een kleine verplaatsing veroorzaken. Afzonderlijk zijn deze verschuivingen minimaal, maar ze accumuleren — het vel dat bij de lijmrollen aankomt, kan daarom licht anders gepositioneerd zijn dan toen het de invoer verliet.
Veel conventionele lijmopstellingen vertrouwen op één enkele positioneringsreferentie, ingesteld aan het begin van de productielijn. Als het vel daarna verplaatst, beschikt de limeenheid over geen onafhankelijk mechanisme om deze verplaatsing te corrigeren. De lijm wordt dus aangebracht op de plaats waar het vel zich toevallig bevindt, niet noodzakelijkerwijs daar waar de klep hoort te worden vastgezet. De staat van het golfkarton verergert het probleem: licht gewelfde vellen, versleten transportbanden en variaties in de dikte van het golfkarton beïnvloeden allemaal hoe het vel door de machine loopt.
De gevolgen zijn zichtbaar in de afgewerkte doos: de lijmlijn kan dichter bij één rand van de klep liggen dan bij de andere, de breedte van het gebonden gebied kan langs de naad variëren, en sommige secties kunnen te weinig lijm ontvangen terwijl andere er juist te veel krijgen. Dozen met zwakke of ongelijkmatige naden moeten vaak opnieuw worden bewerkt of worden afgekeurd, en lijm gaat verloren wanneer deze buiten de klep stroomt. Operators reageren vaak door tijdens een productierun herhaaldelijk de limpositie aan te passen — wat de productie onderbreekt en de afhankelijkheid van individuele oordeelsvorming vergroot.
Waar liemplaatsing het meest telt per doostype
Verschillende toepassingen van kartonnen dozen stellen verschillende eisen aan de gelijmde naad. E-commerce- en pakketdozen worden in zeer grote aantallen verzonden en herhaaldelijk gehanteerd — van het invullen via sorteren tot levering. Een gedeeltelijk gebonden naad kan onder deze belasting openbarsten, wat leidt tot beschadigde inhoud en geretourneerde zendingen. Voor deze dozen draagt consistente liemplaatsing direct bij aan het sluiten van de doos gedurende de gehele supply chain.
Dozen voor grote huishoudelijke apparaten en meubels dragen zwaardere inhoud en worden vaak gestapeld in magazijnen en op vrachtwagens. De gelijmde klep draagt een deel van die last. Wanneer de lijmlijn afwijkt van de bedoelde positie, verkleint het effectieve gebonden oppervlak precies op het punt waar de doos onder spanning staat. Een uniforme lijmlijn ondersteunt een gelijkmatige krachtverdeling langs de naad — en dit wordt steeds belangrijker naarmate de doos groter en zwaarder wordt.
Buitendozen voor levensmiddelen en huishoudelijke artikelen worden beoordeeld op zowel uiterlijk als sterkte. Lijm die uit de naad pers of zichtbare sporen op het golfkarton achterlaat, weerspiegelt negatief op het product binnenin, en kopers kunnen dozen met duidelijke gebreken afkeuren. Deze klanten eisen een machine die de lijm binnen de klep houdt en de naden tijdens een volledige productierun netjes en consistent houdt.
Hoe het aan de zijkant gemonteerde dubbele lijmsysteem werkt
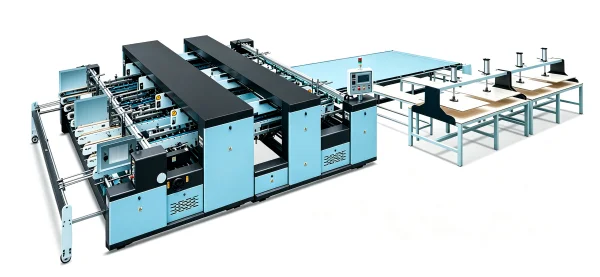
De lijmsectie van onze machine maakt gebruik van mechanisch rollijmen met twee sets lijm- en plakcylinders. Beide sets zijn beschikbaar voor warme én koude binding, zodat de operator de methode kan kiezen die het beste past bij het gebruikte golfkarton en de toegepaste lijm. Een spuitlijmsysteem kan optioneel worden toegevoegd. Het dubbele lijmsysteem is aan de zijkant van de machine geïnstalleerd. Deze opstelling is specifiek ontworpen om een betere secundaire positionering van het vel tijdens het lijmen te realiseren — ter ondersteuning van de liemplaatsing na de primaire positionering bij de invoer.
De redenering is eenvoudig: de eerste positionering vindt plaats bij het invoeren en uitlijnen van het vel. Een tweede referentiepunt bij het lijmstation maakt het mogelijk het vel opnieuw te lokaliseren vóór de lijm wordt aangebracht, waardoor de kloof tussen de oorspronkelijk ingestelde positie en de daadwerkelijke positie wordt verkleind. Omdat de lijm pas na deze tweede referentie wordt aangebracht, is de positie van de lijmlijn minder afhankelijk van de kleine verschuivingen die eerder in de loop van het vel zijn opgetreden. Het resultaat is een lijmlijn die de positie van de klep nauwkeuriger volgt.
Deze logica geldt ook voor de splicingsectie, waar de naadinterface een dubbele coating met warme én koude binding gebruikt om de verbinding extra stevig te maken. Een foto-elektrisch apparaat stuurt de cilinders zodanig aan dat de naad exact op de bedoelde plek wordt gevormd, en stalen kogels met een kunststofomhulsel drukken het golfkarton samen om de verbinding te versterken én het geluidsniveau te verlagen. Deze functies voeren het positioneringswerk voort dat bij de lijmrollen is begonnen en helpen de naad de nauwkeurigheid te behouden die in de lijmfase is ingesteld.
Geen enkel lijmsysteem kan alle bronnen van variatie elimineren. Sterk gewelfde vellen, golfkarton dat onder slechte omstandigheden is opgeslagen, en lijm die niet geschikt is voor het gebruikte golfkarton blijven de resultaten beïnvloeden. Het aan de zijkant gemonteerde dubbele lijmsysteem vermindert echter één specifieke foutbron: de verschuiving tussen invoer en lijmen. Goede handling van het golfkarton en een juiste keuze van de lijm blijven essentiële onderdelen van betrouwbare productie.
Consistente liemaanbrenging voor dagelijkse productie
Het houden van de lijm binnen de bedoelde naad helpt bij het beheersen van het lijmverbruik en vermindert de noodzaak tot herhaalde aanpassingen tijdens de productie. Consistente liemplaatsing draagt ook bij aan een uniforme binding binnen een batch, ongeacht of warme of koude lijm wordt gebruikt. De juiste configuratie hangt af van het golfkartonmateriaal, de eigenschappen van de lijm en de naadeisen van elke doos.
Wij produceren onze semi-automatische vouw- en plakmachine voor golfkarton in onze eigen fabriek, waarbij het lijmsysteem is ontworpen rond praktische behoeften van kartonnen doosproductie. Door uw verwerkte materialen en de verwachte bindingseigenschappen te begrijpen, kunnen wij samen een machineconfiguratie bespreken die perfect aansluit bij uw werkproces.
 Toepassingsscenario's






