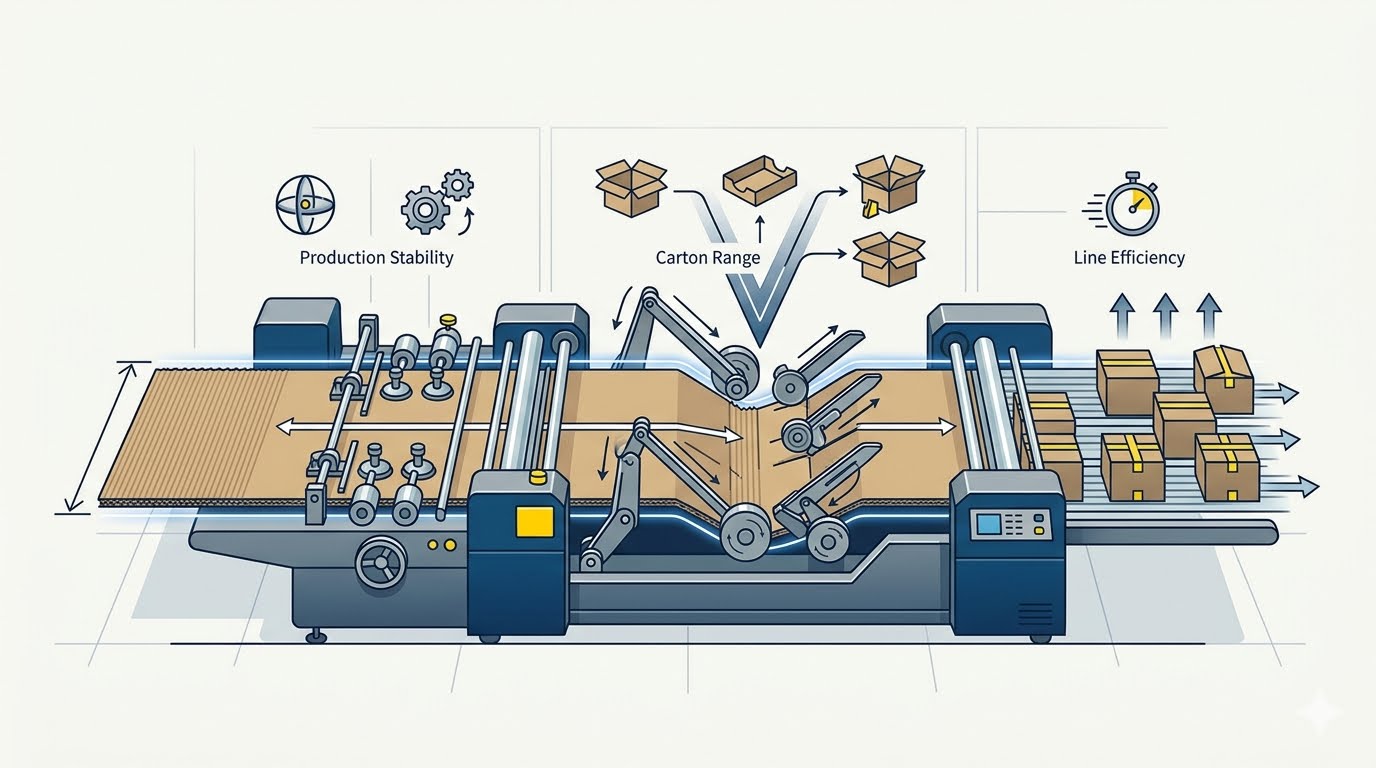
Een kartonnen doos krijgt zijn definitieve afmetingen in de naadsectie. Het bedrukte en geperforeerde golfkarton komt aan met panelen die al op maat zijn gesneden, maar de positie waarop de lijmklep de tegenoverliggende paneel ontmoet, bepaalt de eindlengte, -breedte en -vierkantheid van de doos. Zodra de naad is aangemaakt en onder druk is gebracht, kan deze positie niet meer worden gewijzigd. In onze halfautomatische vouw- en plakmachine voor golfkarton is de naadsectie gebaseerd op gecontroleerde geleidplaten, servoaangedreven transportbanden en foto-elektrische positionering, zodat deze laatste stap de afmetingen behoudt waarop het karton is gesneden.
Hoe kleine afwijkingen in de naad zich ontwikkelen tot dimensionele fouten
De relatie tussen naadpositie en doosafmeting is meetkundig van aard. Wanneer de lijmklep licht te ver in één richting terechtkomt, worden de panelen die zij verbindt uit hun bedoelde onderlinge positie getrokken, waardoor de doos langer of korter uitvalt dan gespecificeerd. Wanneer de klep aan één uiteinde correct terechtkomt, maar aan het andere uiteinde afwijkt, draait de doos. De diagonalen worden ongelijk en de doos staat niet meer vierkant op een vlakke ondergrond. Een afwijking van slechts enkele millimeters kan al voldoende zijn om problemen te veroorzaken, omdat golfkartonnen dozen vaak worden gepakt met zeer kleine spelingen in gedachten.
Meerdere kenmerken van conventionele machines maken dergelijke afwijkingen waarschijnlijker. Geleidplaten die handmatig worden afgesteld, vergen tijd om juist in te stellen, en hun eindpositie hangt sterk af van de beoordeling van de operator. Na elke orderwijziging moet de operator vaak meerdere proefbladen gebruiken om de juiste instelling te vinden, en de instelling kan tijdens een langdurige productierun opnieuw verschuiven. Onregelmatige druk tijdens het aandrukken is een andere bron van fouten. Als het karton ongelijkmatig wordt voortgestuwd terwijl de naad sluit, kunnen de panelen licht verschuiven of terugveren voordat de lijm volledig hecht.
Het probleem is dat deze fouten vaak verborgen blijven totdat de doos daadwerkelijk wordt gebruikt. Een doos met verkeerde afmetingen ziet er op de pallet nog acceptabel uit, en het probleem manifesteert zich pas wanneer de doos een vullijn, een product of een stapel bereikt. Op dat moment is de doos al eindproduct, en zijn de enige opties herwerk of afkeuring.
Waarom consistentie in doosafmetingen belangrijk is buiten de vouw- en plakmachine
Dimensionele nauwkeurigheid heeft haar grootste effect op de machines en processen die de doos ná de vouw- en plakmachine verder verwerken. Automatische doosopricht- en verzegellijnen zijn ingesteld op een gedefinieerde doosgrootte en -vorm. Een doos die licht uit het vierkant is, kan oneven openen, vastlopen op geleiders of niet plat sluiten; elke korte onderbreking kan een lijn stilleggen die continu in bedrijf zou moeten zijn. Productiebedrijven die kartonnen dozen in grote volumes inkopen, specificeren vaak toleranties juist om deze reden.
Ook de pasvorm is van belang. Veel producten worden verpakt met interne ondersteuningselementen zoals beschermkussentjes, scheidingsplaten of bakjes die precies zijn afgestemd op de binnenafmetingen van de doos. Als de doos licht kleiner is dan bedoeld, blijven deze inzetstukken klemmen en is het moeilijk om ze correct te plaatsen. Is de doos licht groter, dan heeft het product tijdens het transport ruimte om te bewegen, waardoor de bescherming die de verpakking moest bieden, verminderd wordt. Consistentie van doos naar doos is daarom net zo waardevol als de nominale afmeting zelf, aangezien verpakkingslijnen zijn afgestemd op een herhaalbare doos.
Palletiseren en transport vormen de laatste schakels in deze keten. Niet-vierkante dozen stapelen minder netjes, en een pallet die hieruit is opgebouwd kan kantelen of nuttige laadruimte verliezen. Tijdens het transport verdeelt een kantelende stapel de belasting ongelijk en legt extra spanning op de dozen aan de onderkant. Goede naadkwaliteit is een klein onderdeel van het proces, maar de gevolgen ervan reiken door tot elk van deze latere fasen.
Binnen de naadsectie: waar dimensionele controle systematisch is ingebouwd
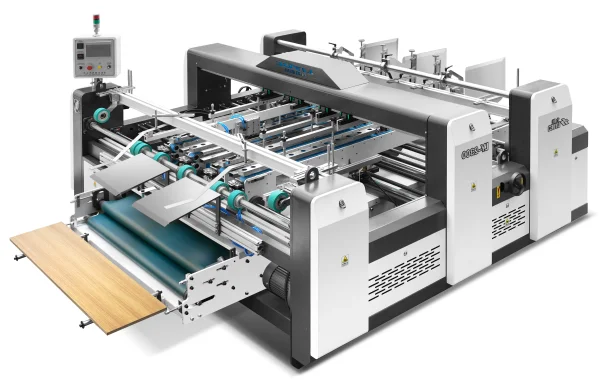
De opstelling van de geleidplaten vormt het uitgangspunt van onze naadsectie. De constructie bestaat uit vijf platen — vier grote en één kleine — waarbij elke grote plaat wordt verplaatst door een voorschroef met elektrische bediening. Door handmatige herpositionering te vervangen door elektrische regeling wordt elke instelling sneller bereikt en gemakkelijker herhaald, wat de tijd voor proefbladen na een orderwijziging verkort. Dezelfde herhaalbaarheid zorgt ervoor dat de platen betrouwbaar terugkeren naar een bekende positie, zodat een formaatslag die eerder in de week werd uitgevoerd, opnieuw kan worden ingesteld zonder veel gissen.
Het transport geschiedt via vier smalle afvoerbanden, aangedreven door dubbele servomotoren. Servoaandrijving garandeert een constante en responsieve bandssnelheid; een gelijkmatige bandsnelheid betekent dat het karton soepel door de naadzone wordt gevoerd, zonder te worden meegetrokken of op te ploffen. Dit is van cruciaal belang voor de afmetingen, want een karton dat ongelijkmatig beweegt wanneer het de lijmklep ontmoet, heeft een grotere kans om op een verkeerde positie te worden verbonden. De banden en geleidplaten werken samen: de platen definiëren waar het karton hoort te zijn, en de banden brengen het daar met een gestage snelheid naartoe.
Aandrukken en positionering voltooien de sectie. Stalen kogels drukken het karton aan, en een kunststof afdekking over het aandrukgebied vermindert het geluidsniveau en bevordert een stevige lijmhechting. Een foto-elektrisch apparaat stuurt de cilinders zodanig aan dat de naad precies op het bedoelde punt wordt aangemaakt, waardoor de fysieke positie van de naad wordt gekoppeld aan een gevoelde referentie in plaats van alleen aan het oog van de operator. Op de naadinterface wordt een warme én koude dubbele lijmlaag aangebracht om de verbinding te versterken, zodat de tijdens de naadvorming bereikte positie behouden blijft zodra de doos de machine verlaat.
Wat betrouwbare naadkwaliteit betekent voor verschillende doosorders
Dozen voor e-commerce en pakketverzending vereisen consistente afmetingen om soepel te kunnen lopen op automatische verpakkingslijnen. Slechte naadalignering kan de vierkantheid van de doos aantasten en leiden tot problemen bij het invoeren of verzegelen. Voor op maat gemaakte dozen die worden gebruikt voor huishoudapparatuur en industriële apparatuur draagt dimensionele nauwkeurigheid bij aan een exacte pasvorm van zowel het product als de beschermende inzetstukken. Bij productie met meerdere formaten verkleinen herhaalbare instellingen van de geleidplaten ook de aanpasstijd en helpen ze consistente resultaten te behouden over verschillende specificaties heen.
Naadnauwkeurigheid is afhankelijk van de uitlijning van de randen van het karton en de stabiliteit van het positioneringssysteem van de machine. Onze halfautomatische vouw- en plakmachine voor golfkarton wordt intern gefabriceerd en is verkrijgbaar in zowel éénstation- als meerdere-stationsconfiguraties, afgestemd op verschillende productieruimtes en doosformaten. Wij richten ons op praktisch machineontwerp dat operators helpt consistente doosafmetingen en betrouwbare lijmresultaten te behouden. Deel uw doosspecificaties en dimensionele toleranties met ons om samen de configuratie te bespreken die het beste aansluit bij uw productiebehoeften.
 Toepassingsscenario's