


段ボール箱の接着強度は、接着剤が付着する位置に依存する。設計位置から数ミリメートルずれた場所に糊ラインが形成されると、フラップの一部が未接着となるか、あるいは糊が段ボール板の端を越えて塗布される。正確な糊付けは、シートが糊付けステーションに到達した時点で正確に位置決めされていることに依存するが、供給部で設定された位置は、その後の各工程を通じて必ずしも維持されない。
正確な供給後でも糊ラインがズレる理由
シートは、フォルダグルーアー内を通過する過程で複数回位置変化を起こす。シートはスタッキングから分離され、ベルトによって搬送され、折り畳み部へ向けてガイドされ、最終的に糊付けステーションへと導かれる。これらの各工程において微小な位置ずれが生じ得る。個々のずれはわずかではあるが、累積すると、糊ローラーに到達するシートは供給部を離れたときとは若干異なる姿勢で存在することになる。
多くの従来型糊付け構成は、ライン始端で設定される単一の位置基準に依存している。この基準設定後にシートが位置ずれを起こした場合、糊ユニットにはそれを独立して補正する手段がない。結果として、糊はシートが「実際に存在する位置」に塗布され、必ずしもフラップが「設計上存在すべき位置」に塗布されるわけではない。さらに、段ボール板の状態(わずかな反り)、ベルトの摩耗、板厚のばらつきなども、シートのトラッキング精度に影響を与え、問題を増幅させる。
その結果は完成段ボール箱に明確に現れる。糊ラインがフラップの一方の端に近づきすぎたり、継ぎ目沿いの接着幅が不均一になったり、一部区間では糊量が不足し、他区間では過剰になる。このような不均一・弱接着のシームを有する段ボール箱は再加工または廃棄対象となり、また糊がフラップ外へ押し出されることで無駄が生じる。オペレーターはしばしば、生産運転中に糊位置を繰り返し調整せざるを得ず、これにより生産が中断され、個人の判断への依存度が高まる。
段ボール種別ごとに糊配置が特に重要な用途
用途に応じて、段ボール箱の接着シームに求められる性能は異なる。ECOMMERCEおよび宅配用段ボール箱は大量生産され、充填・仕分け・配送に至るまで頻繁に取り扱われる。部分接着のみのシームはこうした取り扱いにより開口し、内容物の損傷や返品につながる。したがって、これらの段ボール箱では、一貫した糊配置がサプライチェーン全体を通じて箱の閉止性を確保する直接的な要因である。
大型家電および家具用段ボール箱は重量物を収容し、倉庫およびトラック内で積み重ねられることが一般的である。接着されたフラップは、この荷重の一部を支える役割を果たす。糊ラインが設計位置から逸脱すると、荷重がかかる箇所における有効接着面積が縮小する。均一な糊ラインは、シーム沿いの荷重を均等に分散させ、箱の大型化・重量化に伴いその重要性がさらに増す。
食品および家庭用品向け外装段ボール箱は、強度に加え外観品質も評価対象となる。シームから押し出された糊や段ボール板表面に残った目立つ糊痕は、内包製品の品質イメージを著しく損なう。購入者は明らかな外観不良を有する段ボール箱を拒否する可能性がある。こうした顧客には、糊をフラップ内に厳密に制御し、フル生産運転中でもシームの美観を一貫して維持できる機械が求められる。
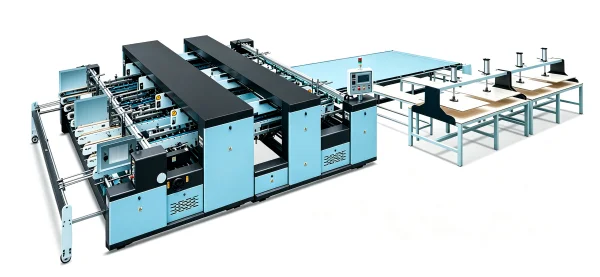
側面配置ダブル糊付けシステムの動作原理
当社機の糊付け部は、機械式ローラー糊付け方式を採用し、2組の糊・ペーストシリンダーを備える。両シリンダー組は、ホット接着およびコールド接着のいずれにも対応可能であり、オペレーターは使用する段ボール板および接着剤に最も適した方式を選択できる。また、スプレー糊付けシステムはオプションとして追加可能である。ダブル糊付けシステムは機械本体の側面に設置される。この配置は、糊付け工程におけるシートの二次位置決め精度を向上させることを目的としており、供給部で設定された一次位置決めを補完する。
その論理は明快である。一次位置決めは、シートの供給およびアライメント時に実施される。糊付け工程において二次基準を設けることで、接着剤塗布前に再度シートの位置を特定することが可能となり、供給部での設定位置と実際のシート位置とのギャップを狭めることができる。接着剤はこの二次基準確認後にのみ塗布されるため、それ以前の工程で生じた微小な位置ずれの影響を受けにくくなる。その結果、糊ラインはフラップの実際の位置にさらに忠実に追従するようになる。
同様の論理は継ぎ目接合部(スピーシングセクション)にも適用される。当該部では、ホットおよびコールドの二重コーティングにより接合強度を高める。光電センサがシリンダーを制御し、継ぎ目を設計位置に正確に形成する。また、プラスチック被覆付き鋼球が段ボール板を圧着することで、接合強度を向上させるとともに騒音を低減する。これらの機能は糊ローラーで開始された位置決め作業を継続し、糊付け工程で確立された精度を継ぎ目シームに維持させる。
いかなる糊付けシステムも、すべての変動要因を完全に排除することはできない。顕著な反りを有するシート、不適切な環境下で保管された段ボール板、あるいは段ボール板に不適合な接着剤は、依然として結果に影響を与える。側面配置ダブル糊付けシステムは、「供給から糊付けへの位置ずれ」という特定の誤差源を低減するものであるが、信頼性の高い生産を実現するには、適切な段ボール板取扱いおよび正しい接着剤選定が引き続き不可欠である。
日常生産における一貫した糊塗布
糊を設計上のシーム内に厳密に制御することで、接着剤使用量の最適化および生産中の頻繁な調整の必要性を低減できる。また、ホット接着・コールド接着のいずれを用いる場合であれ、一貫した糊配置はバッチ内の均一な接着強度の維持にも寄与する。最適なセットアップは、使用段ボール板の材質、接着剤の物性、および各段ボール箱のシーム仕様に応じて決定される。
当社は、自社工場にてLY3200 堅牢高速半自動2枚貼りフォルダーグルアー 段ボール包装向けを製造しており、糊付けシステムは実際の段ボール箱生産現場の要請に基づいて設計されている。お客様が処理する材料および期待される接着結果を的確に理解した上で、業務に最適な機械構成についてご提案することが可能である。
 応用シーン






